
 EN
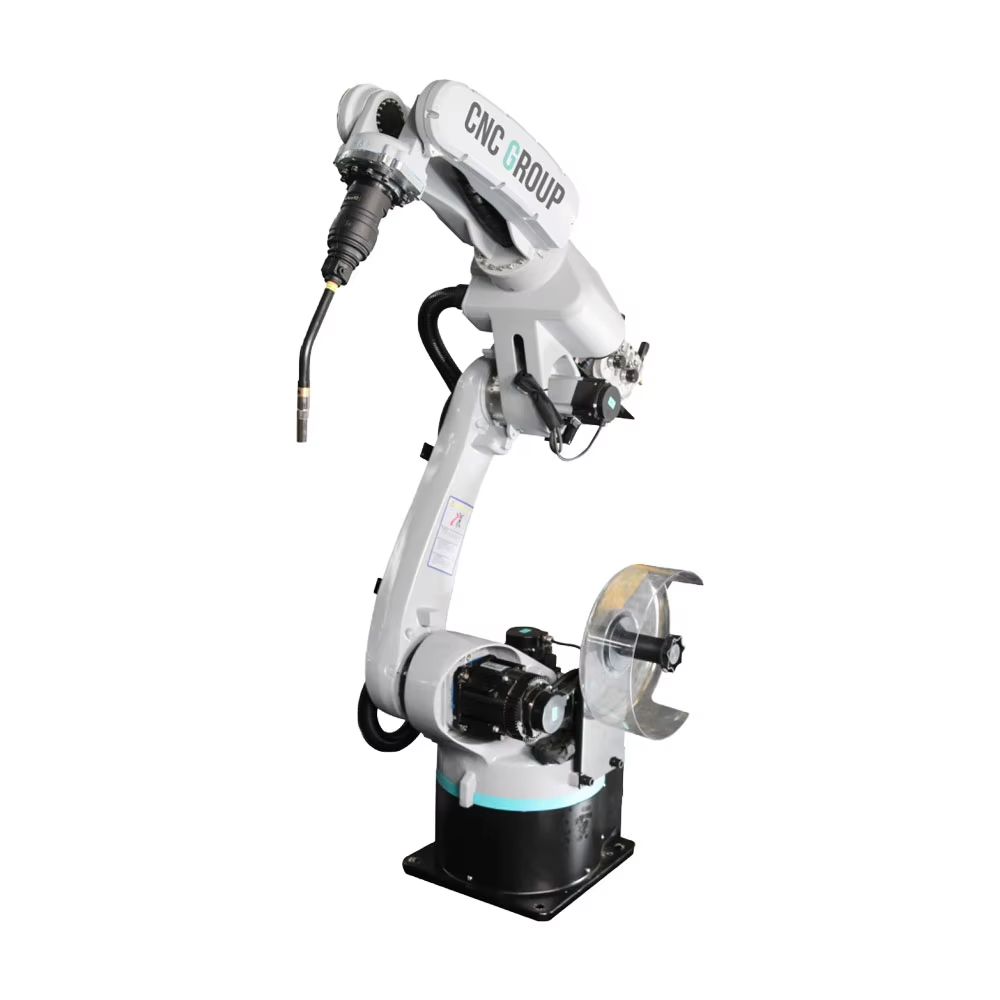
Robotlashtirilgan qoʻshish texnologiyasi: Samaradorlik muammolarini hal qilish
Robotlashtirish texnologiyasi qo'l bilan bajariladigan ishni nazorat qilinadigan jarayonga aylantiradi, yoy parametrlari va yo'nalishini qattiq belgilab, ishlab chiqarish hajmini qo'l bilan ishlaydigan operatorga bog'liq bo'lmagan qiladi. Polshada joylashgan metall mebellar ishlab chiqaruvchi korxona egri naychali ramkani ikkita qo'l bilan boshqariladigan ish stansiyasida ishlab chiqardi va har yili bahorda yetkazib berish muddatlarini buzdi. Robotlashtirish texnologiyasi korxonaga shu ramkani bir xil tezlikda bitta ish hujayrasida ishlab chiqarish imkonini berdi va tor joy — qo'llaniladigan quvvatning cheklanganligi — avval lashtirishda, endi esa changli puxta qoplamada paydo bo'ldi, ramka esa yerda yotmay qoldi.
Ishlab chiqaruvchi tor joyga g'alaba qozondi
Qo'shimcha soatlardan muvozanatli ish hujayrasigacha
Do'kon zaxira qilish uchun dam olish kunlarida qo'shimcha ishlagan va bu xarajat kichik buyurtmalar bo'yicha foydani yo'qotgan. Robotli payvandlash texnologiyasi aylanuvchi stol va MIG payvandlovchi qurol bilan bir xona sifatida kelgan, shu tufayli ramka qo'l bilan mutaxassis tomonidan 9 daqiqada payvandlanadigan bo'lsa, robot esa buni 3 daqiqadan kamroq vaqtda bajargan. Robotli payvandlash texnologiyasi shuningdek, ish chizig'ini muvozanatlab, payvandlash emas, balki changlatib puxta qilish jarayoni cheklovga aylantirgan; shu sababli bir operator xonani ishlayotganda unga detalni yuklab beradi, natijada navbat oddiy smenada tozalangan va qo'shimcha ishlash chizig'i jadvaldan o'chirilgan. Shu bilan birga, robotli payvandlash texnologiyasi sertifikatlangan payvandlovchini hali ham qo'l bilan bajarilishi kerak bo'lgan murakkab, yagona ramkalar uchun ozod qilgan, shu tufayli do'kon maxsus buyurtmalarga rad berishni to'xtatgan.
Qalinligi kam bo'lgan ish, bu ishda metall yonib ketish to'xtatilgan
1,2 mm li oyoq qismlari uchun qo‘lda puls sozlamalari bilan ishlayotganda, his-tuyg‘ular asosida sozlamalar o‘zgarib turganligi sababli, qismlarga doimiy ravishda shakl berilayotgan teshiklar hosil bo‘lib turardi. Robotli qo‘shish texnologiyasi puls vaqtini va harakatlanish tezligini aniq saqlab qoldi, shu sababli erigan metall suyuqlik to‘plami nazorat ostida qoldi va yonib ketish darajasi o‘n bittadan bir nafar atrofida bo‘lgan taxminiy ko‘rsatkichdan nolga yaqin darajaga pasaydi. Xuddi shu rejim har bir oyoq qismi uchun qo‘llanildi; bu esa sifat nazorati xodimlariga ishlab chiqarish liniyasi bo‘ylab har bir qismni ko‘z bilan tekshirish o‘rniga, bitta borlikda sozlashni tasdiqlash imkonini berdi. Robotli qo‘shish texnologiyasi bu barqarorlikni butun bahorlik ish yuklanishi davomida saqlab qoldi — avvalgi dasturlarda qo‘lda ishlashda charchash tufayli uchinchi haftada yonib ketish darajasi qaytadan oshib ketardi.
Samaradorlik qayerda yo‘qoladi
Doimiy bo‘lmagan yoydan kelib chiqqan qayta ishlash va chiqindilar
Qo'lda payvandlashda charchash tufayli noaniqlik hosil bo'ladi va zaif yoki baland payvand — bu shliflash, qaytadan payvandlash yoki detalni rad etishni anglatadi. Robotlar yordamida payvandlash texnologiyasi yoy kuchlanishini, sim oqimini va kontakt uchining masofasini tor doirada saqlaydi, shu sababli birinchi va besh minginchi detallarda ulanish bir xil tarzda hosil bo'ladi. Robotlar yordamida payvandlash texnologiyasi bu o'zgaruvchanlikni kuzatiladigan sozlamalar to'plami sifatida qayd etadi va bu tejashni qayta ishlash uchun kerak bo'ladigan aravachalar soni kamayishi va mijozlarning sovuq ulanishga bog'liq shikoyatlari kamayishi sifatida namoyon bo'ladi.
Qo'lda o'rnatishdan kelib chiqqan ishlab chiqarishning to'xtashi
Har bir qo'lda amalga oshiriladigan o'zgartirish quvur burchagini, sozlamalarni va operatorning ish ritmini qayta tiklaydi, shuningdek, kichik ishlar bir necha daqiqa yo'qotadi va ularni qaytarib olish mumkin emas. Robotli payvandlash texnologiyasi har bir detalgina nomlangan dasturni saqlaydi, shu sababli o'zgartirish — bu yangi dasturni tanlash, ya'ni qayta o'rganish emas. Shuningdek, bu tizim ogohlantirishlarni avtomatik ravishda yozib boradi, shu tufayli parametrning noaniq o'zgarishi mahsulotlar to'plamida xavfli xatolikka aylanishidan oldin ma'lumotlar orqali aniqlanadi. Robotli payvandlash texnologiyasi shu bilan birga, ishchilar guruhlarini almashtirishni ham osonlashtiradi, chunki keyingi guruh oxirgi operatorning sozlamalarini tushunish o'rniga nomlangan dasturni ochadi.
Robotli Payvandlash Texnologiyasi Haqiqatan Ham Nimalarni Boshqaradi
Moslashuvchan Boshqaruv va Pulsatsion MIG
Robot texnologiyasi arqon oqim va quvvat manbai orqali yoy signallarini o'qiydi, so'ngra ularga mos ravishda impulsni sozlaydi. Impulsli MIG har bir impulsda nazorat qilinadigan tomchini uzatadi, bu esa ingichka materiallarni sovutadi va galvanizlangan sirtlarda chiqib ketadigan tomchilarni cheklaydi. Yoyga shunchalik yaqin kuzatuvchi robot texnologiyasi shuningdek gaz sarfini kamaytiradi, chunki impuls doimiy oqim o'rniga takrorlanadi va tirqishni aniqlaganda seaminga moslashuvchi boshqaruvchi yo'nalishni o'zgartiradi, balki uni kesib o'tmaydi.
Ofllayn dasturlash va raqamli ikkiylik
Robotik qo‘shish texnologiyasi yonilg‘i burni po‘latga urilishidan oldin virtual hujayrada yangi detallarni sinovdan o‘tkazadi, shu sababli birinchi jismoniy detallar maqsad yo‘nalishiga yaqin joyda paydo bo‘ladi. Raqamli ikkiyak real hujayraning siklini va nosozliklarini aks ettiradi, bu esa ish quvvatini rejalashtirish va xato sodir bo‘lishidan oldin yengilgan kiyimni aniqlashga yordam beradi. ISO 3834 standarti usulni sertifikatlash va izlanuvchanlikni talab qiladi, shu bilan birga, dasturda qayd etilgan ma'lumotlar mijozning auditini o‘tkazish uchun sifatni tekshirish imkonini beradi. Raqamli ikkiyak asosida rejalashtirilgan robotik qo‘shish texnologiyasi yangi detallar uchun o‘rganish jarayonini qisqartiradi, chunki yo‘nalish avvaldan virtual muhitda sinovdan o‘tkazilgan, shu sababli po‘lat va chiqindilar vaqtini kamaytirish mumkin.
Texnologiyani ish joyida qo‘llash
Sensorlar va kuzatishni qanday belgilash kerak
Hisoblashni qo'shilishga moslashtiring: arka orqali kuzatish tozalangan filletlarga mos keladi, laser yoki ko'rinadigan kuzatish esa kengroq bo'shliqlar va aks ettiruvchi chetlarga mos keladi. Robotli qo'llaniladigan qo'shilish texnologiyasi haqiqiy qotishma ustida sinovdan o'tkazilgan kuzatish usuli bilan yetkazilishi kerak, chunki aks ettiruvchi po'lat arzon sensorlarni aldaydi. Boshqaruv qurilmasi qo'shilish rejasi va ogohlantirishlarni qayd etishini tasdiqlang va samaradorlik da'vosini o'lchangan detaldan, broshyura raqamidan emas, birinchi namuna hisobotini so'rang. Robotli qo'llaniladigan qo'shilish texnologiyasi shuningdek, ehtimoliy qo'shimcha kiyim va hujjatlangan torch burchagi bilan yetkazilishi kerak, chunki yangi hujayrada birinchi nosozlik deyarli hech qachon robotda, balki deyarli doimioq iste'mol qilinadigan qismlarda sodir bo'ladi.
Tizimni tekshiring, sozlang va xizmat ko'rsating
Sozlash paytida robot kalibratsiyasini va quvur burchagini saqlangan dasturga nisbatan tekshiring hamda ANSI/R15.06 standartiga mos ravishda xavfsizlik to'xtatishlarini sinab ko'ring. Robotli qo'llaniladigan qo'shish texnologiyasi kunlik gaz oqimi, sim g'altaklanishi va nozulni tekshirishni talab qiladi; shuningdek, yerdan qarshilikni oylik tekshirish kerak, chunki yomon yer qo'shish arxasining barqarorligini buzuvchi sokin sababdir. NFPA 79 va IEC 60204-1 hujayraning elektr sxemasini belgilaydi, OSHA 29 CFR 1910.252 esa qo'shish uchun ventilyatsiya va yong'in qoidalarini belgilaydi, bu esa ish joyini xavfsiz saqlaydi. Robotli qo'shish texnologiyasi oddiy doskani qadrlaydi, bu doskada uch, lainer va kontakt uch qismi detallar soni bilan birga yozib boriladi, shu tufayli eskirgan qismni spatter hoziri kelishidan oldin rejalashtirilgan vaqtida almashtirish mumkin.
Tez-tez beriladigan savollar
Oddiy so'zlarda robotli qo'shish texnologiyasi nima?
Robotik qo‘shish texnologiyasi — bu qo‘shishni qo‘lda bajarish o‘rniga takrorlanadigan avtomatlashtirilgan jarayonga aylantiruvchi boshqaruvlar, sensorlar va dasturlar to‘plamidir. U yoy parametrlarini va yo‘nalishni qulflaydi, ulanishni harakatda o‘qiydi va har bir ishni qayd etadi. Natijada barqaror ish hajmi va kamroq nuqsonli detallar hosil bo‘ladi, faqatgina chiziqda tezroq qo‘shish qurilmasi emas.
Robotik qo‘shish samaradorlikni qanday oshiradi?
Robotik qo‘shish texnologiyasi qayta ishlashga sabab bo‘ladigan har bir detaldagi o‘zgarishlarni va kichik ishlarga sarflanadigan sozlash vaqtini yo‘q qiladi. Nomlangan dasturlar almashtirishni oddiy retsept tanlashga aylantiradi, qayd etilgan ogohlantirishlar esa chiqindilar ortib ketishidan oldin siljishni aniqlaydi. Hujayra bir xil jadval asosida qo‘shimcha smenalar davomida ishlaydi, shu sababli hajm oshganda sertifikatlangan qo‘shuvchilarni smenaga qo‘shish shart emas.
Avtomatlashtirilgan qo‘shish hujayralariga qaysi standartlar qo‘llaniladi?
ISO 3834 — qo‘shish sifat tizimlarini, AWS D1.1 — po‘lat qabulini, ANSI/RIA R15.06 va ISO 10218 — robot xavfsizligini qamrab oladi. NFPA 79 va IEC 60204-1 elektr loyihalashga yo‘naltiruvchi hujjatlar bo‘lib, OSHA 29 CFR 1910.252 esa ventilyatsiya va yong‘in qoidalarini qo‘shadi. Moslik hujjatlashtirilgan xavf baholashidan boshlanadi.
Robotli qo‘shish texnologiyasi ingichka qatlamli materiallarga mos keladimi?
Robotli qo‘shish texnologiyasi ingichka qatlamli materiallarni pulsli MIG bilan qayta ishlash imkonini beradi; bu puls orasida suyuq metall sovutiladi va shu sababli material orqali yonib ketish oldini oladi. Moslashuvchan boshqaruv puls vaqtini aniq saqlaydi, shuning uchun 1,2 mm li qo‘llab-quvvatlovchi detallar har bir detaldagi qo‘shishda bir xil natija beradi. Asosiy jihat — hujjatli hujjatlar zavodga yetkazilishidan oldin haqiqiy qotishma ustida rejani sinovdan o‘tkazishdir.
Qo‘shish roboti qanday sensorlarga ega bo‘lishi kerak?
Sensorlarni ulanishga moslashtiring: tozalangan filletlar uchun arka orqali kuzatish, keng bo'shliqlar va yorqin chetlari uchun lazer yoki ko'rish sensori. Robotli qo'llaniladigan paytda qo'llaniladigan materialda kuzatish usuli avvaldan sinab ko'rilgan bo'lishi kerak, chunki arzon sensor yorqin po'latni noto'g'ri o'qiydi. Qayd etilgan jadvallar va ogohlantirishlar ma'lumotlarni texnik xizmat ko'rsatish signali sifatida aylantiradi.
Robotli qo'llaniladigan hujayra qanday usulda texnik xizmat ko'rsatiladi?
Har kuni gaz oqimini, sim tarangligini va nozulni tekshiring hamda chang'izlarni erta tozalang. Oylik kalibratsiya va zamin qarshiligini tekshirishni amalga oshiring, shuningdek, har bir torch almashtirishini qayd eting. Elektr jihozlarga oid e'tibor NFPA 79 va IEC 60204-1 standartlariga asoslanadi, oddiy iste'molchilik jadvallari esa haftalik o'rtacha ishlash vaqtlarini bashorat qilish imkonini beradi.