
 EN
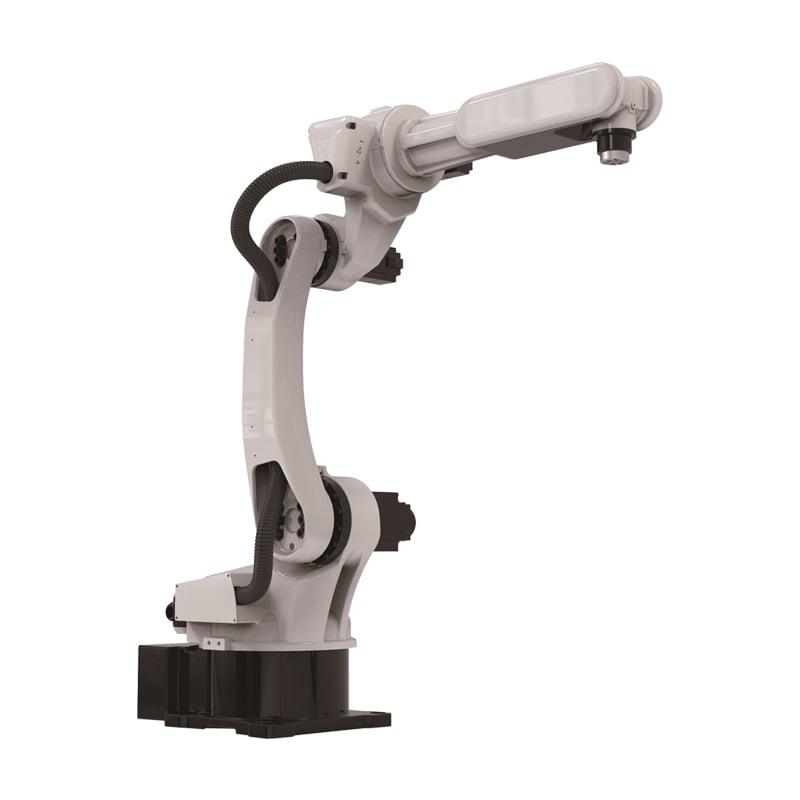
Промислові зварювальні роботи рідко є причиною неефективної роботи комірки, проте саме їх звинувачують, оскільки критичні збої виникають навколо маніпулятора. Різниця між коміркою, що працює стабільно, і тією, що зупиняється, полягає у пристосуванні, програмному забезпеченні та дисципліні використання споживаних матеріалів. Покупці, які вирішують ці три питання до того, як звинувачувати апаратне забезпечення, відновлюють продуктивність, на яку розраховували при закупівлі. Наведені нижче рекомендації стосуються реальних установок, типових режимів збоїв, що призводять до зупинки виробництва, перевірених інженерних рішень, а також контрольного списку для покупців зварювальних дугових роботів і зварювальних комірок.
Практичний промисловий випадок / сценарій
Виробник, який удосконалив пристосування
Один із виробників виявив, що його промислові зварювальні роботи забезпечують нестабільну глибину проплавлення, і звинуватив маніпулятор, тоді як справжньою причиною було пристосування, що дозволяло деталі зміщуватися під впливом тепла. Модернізація системи затискання та додавання базових точок локації виправили якість уже при першому запуску. Покупець зрозумів, що пристосування є частиною зварного з’єднання, а стабільність роботи зварювальної комірки залежить від точності подання деталі.
Уніфікувати сім’ю деталей, де це можливо. Промислові зварювальні роботи є найекономічнішими для деталей, які використовують спільні кріплення та траєкторії зварювання, оскільки саме переналагодження споживає звільнену працю.
Навчання операторів має таке саме значення, як і апаратне забезпечення, оскільки недостатньо підготовлена бригада недовикористовує робочу комірку й звинувачує машину.
Письмовий графік технічного обслуговування забезпечує однаковий стандарт у всіх змінах та бригадах.
Підприємство, що відновило час роботи
На підприємстві, де працювали дугові зварювальні комірки, втрачалася продуктивність через несправності подачі дроту та зіткнення горілки, за які ніхто не був відповідальний, тож комірки простоювали по кілька годин щотижня. Введення регулярного графіку заміни споживаних матеріалів та призначення відповідального особи за кожну комірку відновило більшу частину втраченого часу роботи. Замовник зрозумів, що час роботи — це дисципліна, а не властивість, і що промислові зварювальні роботи потребують відповідального за технічне обслуговування, щоб забезпечити заявлену продуктивність.
Фіксувати простої за причинами. Комірка, що фіксує причини простоїв, показує, чи втрата пов’язана зі споживаними матеріалами, кріпленнями чи програмою — і для кожної з цих причин потрібне своє рішення. Замовники, які фіксують простої, усувають справжню причину, а не лише симптом, який випадково помітили.
Документована базова тривалість циклу доводить економію, а не припускає її.
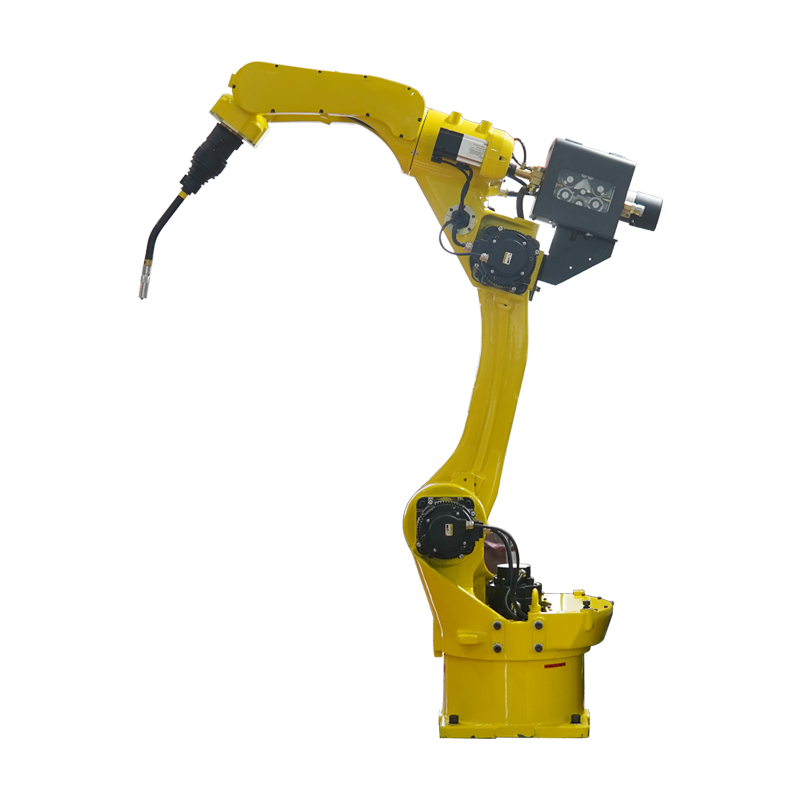
Аналіз ризиків та режимів відмов
Конструювання кріплень та подання деталей
Головною причиною поганого результату зварювальних промислових роботів є конструкція пристрою, оскільки деталь, яка зміщується, пружинить або виступає, змінює зварювальний шов кожного циклу. Промисловий робот точно повторює ту саму програму, тому він точно повторює ту саму помилку, коли деталь рухається. Вирішенням є локаційні бази, достатнє затиснення та пристрій, який враховує теплову деформацію, оскільки зварювальна комірка не може виправити деталь, яка подана неправильно.
Залучайте зварників до програмування. Люди, які зварювали деталі вручну, знають, де з'єднання важке, і ці знання цінніші за будь-яку симуляцію в автономному режимі. Зварювальні промислові роботи, запрограмовані разом з операторами, забезпечують кращу якість з першого разу, ніж ті, що запрограмовані без них.
Запасні зношувані деталі, що є в наявності, перетворюють поломку на коротку зупинку замість втраченого змінного циклу.
Навантаження при програмуванні та переналагодження
Другим ризиком є навантаження на програмування, оскільки зварювальна комірка, що обробляє широкий асортимент деталей, витрачає отриману економію на час навчання та офлайн-програмування. Промислові зварювальні роботи ефективні при стабільному асортименті деталей і дорогі при нестабільному. Покупець має або стандартизувати сім’ю деталей, або інвестувати в оснащення, що скорочує час переналагодження, адже промисловий робот, який перевпрограмовують щозмінно, не зможе звільнити робочу силу, для цього його й придбали.
Встановіть цільовий показник часу роботи в режимі онлайн і вимірюйте його. Зварювальна комірка без вимірюваного цільового показника втрачає стабільність, бо ніхто не може визначити, чи був цей тиждень успішним чи ні. Покупці, які публікують показник часу роботи в режимі онлайн для кожної комірки, забезпечують, що промисловий робот видає продуктивність, передбачену в бізнес-плані.
Наявність імені власника для кожної комірки забезпечує чітку підзвітність у разі виникнення несправності.
Технічні принципи та відповідність стандартам
Повторюваність, затискні пристрої та дисципліна у використанні споживних матеріалів
Промислові роботи для зварювання забезпечують цінність за рахунок повторюваності, а ця повторюваність є настільки надійною, наскільки надійним є пристрій для фіксації деталі та дисципліна використання споживаних матеріалів, що підтримує стабільність дуги. Промисловий робот точно відтворює навчену траєкторію руху, тому будь-яка зміна положення деталі, сили затискання або подачі дроту призводить до зміни зварного шва. Отже, зварювальну комірку слід визначати як систему: маніпулятор, позиціонер, пристрій для фіксації деталі, горілка та подача зварювального дроту — усі ці компоненти працюють разом. Дугове зварювання також залежить від стабільності параметрів, оскільки коливання напруги або зношений наконечник змінюють форму валика на кожному з’єднанні. Час безперервної роботи залежить від регулярної заміни споживаних матеріалів, адже саме зношення наконечника, стан провідної втулки та нагромадження бризок найчастіше призводять до простоїв комірки. Вимоги щодо безпеки є обов’язковими: необхідне огородження, світлові завіси та задокументована оцінка ризиків перед початком виробництва. Покупці, які замовляють повну зварювальну комірку, а не лише маніпулятор, уникнуть ситуації, коли потужний промисловий робот виявиться обмеженим недоліками інших компонентів системи.
Проект автоматизації починається з процесу, бо машина, куплена для виконання завдання, яке вона не може виконати, займає місце на підлозі, а не створює потужність.
Покупці, які реєструють кожну одиницю промислових зварювальних роботів після кожної зміни, виявляють невеликі несправності, перш ніж вони перетворяться на проблеми безпеки.
Практичний посібник для покупців та технічного обслуговування
Забезпечення продуктивності комірки
Покупці мають визначати промислові зварювальні роботи як повну комірку, у якій стенд, позиціонер, горілка та подавач дроту спроектовані як єдине ціле, а потім узгоджувати з інтегратором план заміни та графік витратних матеріалів. Постачальники, промислові роботи-сварники наприклад, RM, надають план зварювальної комірки, у якому вказано типи пристосувань, параметри й цільовий час безвідмовної роботи. Кожна комірка має мати призначеного відповідального особу та заплановане технічне обслуговування. Промисловий робот, що підтримується належною коміркою й регулярним обслуговуванням, забезпечує виробництво, яке було обіцяно при закупівлі.
Якщо промислові зварювальні роботи визначено з урахуванням реальних умов експлуатації, це окупиться меншою кількістю відмов і тривалішим терміном служби.
Регулярний огляд дозволяє виявити знос до того, як він призведе до відходів або травми.
Поширені запитання
Питання 1: Чому зварювальні комірки працюють нижче своїх можливостей?
Відповідь найбільша частина недостатньої продуктивності пов’язана з кріпленням, програмою або дисципліною використання споживних матеріалів, а не з маніпулятором, оскільки сварювальна комірка просто повторює те, що їй задано. Деталь, яка зміщується, створює один і той самий дефект у кожному циклі. Покупці, які перевіряють кріплення та робочий процес перед тим, як звинувачувати обладнання, зазвичай знаходять причину протягом однієї зміни.
Питання 2: Наскільки важливе кріплення?
Відповідь кріплення є настільки ж важливим, як і маніпулятор, оскільки промислові сварювальні роботи точно повторюють навчену траєкторію й не можуть скоригувати деталь, яку подано неправильно. Опорні точки розташування, сила затискання та теплове спотворення всі впливають на зварне з’єднання. Сварювальна комірка з правильно підібраним кріпленням забезпечує стабільні зварні шви; без нього — стабільні дефекти.
Питання 3: Що визначає час безперервної роботи сварювальної комірки з дуговим зварюванням?
Відповідь час роботи визначається регулярним обслуговуванням споживаних компонентів, оскільки знос наконечника, стан лайнеру та накопичення бризок припиняють роботу комірки частіше, ніж будь-яка механічна несправність. Плановий огляд пальника й подавача дроту відновлює більшу частину втраченого виробничого потенціалу. Промислові зварювальні роботи з призначеним власником для кожної комірки зберігають заявлену продуктивність; ті, що не мають власника, поступово втрачають її.
Питання 4: Чи може одна комірка обробляти широкий асортимент деталей?
Відповідь комірка може обробляти асортимент, якщо деталі належать до однієї сім’ї й оснащення стандартизоване, оскільки саме переналагодження забирає найбільше часу. Промислові зварювальні роботи ефективні при стабільному асортименті й економічно невигідні при мінливому. Покупцям слід або стандартизувати сім’ю деталей, або інвестувати в швидкозмінні пристрої, оскільки промисловий робот, який перевпрограмовують щозміни, не звільняє робочу силу.