
 EN
Початкові інвестиції: що насправді сплачують малі виробники за робота для зварювання автомобілів
Основне обладнання, пристосування, охоронні корпуси та роботи з інтеграції
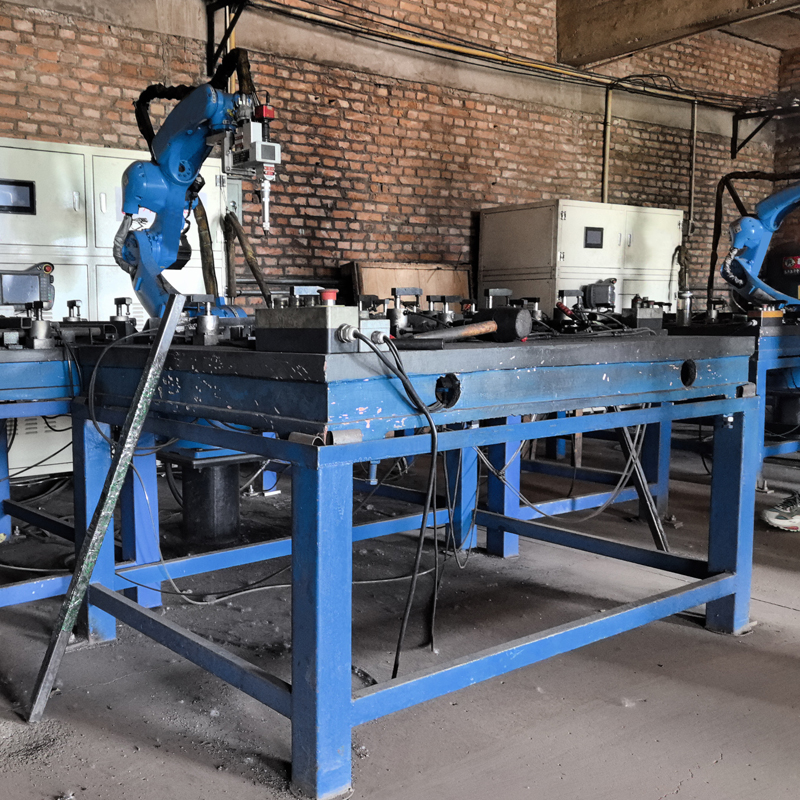
Kompletna robotyzovana zvarialna komirka dlia avtomobiliv zvychno koštuie vid 175 000 do 250 000 dol. SShA (prohnoz branži na 2025 rik); kompletni konfiguratsii dlia avtomobilnykh komponentiv, yaki vyhliadaiut za 300 000 dol. SShA, koly potribne spetsializovane obladnannia. Ruky robota skladaiut 30–40 % vid zahalnoi vartistosti: manipuliatory pochatkovoho rivnia koštuiut priblizno 28 000 dol. SShA, tody iak modeli dlia vysokoshvydkisnoho dughovoho zvarennia mozhut dosiahnuty 60 000 dol. SShA. Zvarialne dzherelo strumu, podavach droutu ta zvarialna horilka dodaiut vid 15 000 do 30 000 dol. SShA. Spetsialni prystroї ta pozitsionery — kliuchovi dlia tochnoho i povtoriuvanoho roztashuvannia detalei — koštuiut vid 20 000 do 50 000 dol. SShA; bezpechni obmezhuvalni konstruktsii z svitlovymy zaslonamy abo ohorodzheniamy — vid 10 000 do 25 000 dol. SShA. Vartist integratsiї, shcho vkliuchaie mekhanichnu instalatsiiu, prohramuvannia PLC, nalashtuvannia zvarialnykh parametriv ta validatsiiu system bezpeky, zvychno dorivniue 20–30 % vartistosti obladnannia. Mali vyrobnyky z obmezhenym vlasnym inzhenernym resursom miiut zakladaty košty na polievu pidtrimku integratora, dokumentatsiiu ta pidtrymku na etapi zapuskovikh robot. Navit u naynizshomu varianti prostyi zvarialnyi stantsiia na osnovi kobota z bazovym obladnanniam i bez zovnishnikh osy zvychaino ne opuskaetʹsia nyzhe 60 000 dol. SShA, yakshcho vziaty do uhly vse dopomizhne obladnannia.
Приховані чинники витрат для МСП: модернізація існуючих виробничих ліній та обмежені внутрішні інженерні потужності
Малі виробники часто з’ясовують, що оголошена ціна на робота — це лише половина реальної вартості. Модернізація існуючої зварювальної лінії зазвичай вимагає посилення підлоги, поліпшення електропостачання, додаткових потужностей стисненого повітря та системи високопродуктивного видалення парів — жодна з цих складових не вказується в типових комерційних пропозиціях. Разом такі модифікації обладнання можуть коштувати від 15 000 до 40 000 доларів США ще до відновлення виробництва. Обмежені внутрішні інженерні ресурси змушують підприємства звертатися до сторонніх інтеграторів для проектування процесів та усунення несправностей, що збільшує як витрати, так і ризики затримок у термінах. Навчання операторів-програмістів триває від двох до чотирьох тижнів і супроводжується зниженням продуктивності. Щорічні договори технічного обслуговування забирають ще 5–10 % від капітальних витрат. Менш очевидні фактори — наприклад, коливання допусків деталей, що вимагають поліпшення штампування на попередніх етапах або додавання контрольних пунктів — швидко накопичуються. У стислих умовах МСП, де один інженер виконує кілька функцій, найпоширенішою причиною надто оптимістичних первинних розрахунків ROI є недооцінка витрат на етапі інтеграції.
Річні чисті вигоди: ефективність праці, підвищення якості та стабільність продуктивності
Оптимізація праці: скорочення проти стратегічного перевизначення (підвищення кваліфікації, утримання кадрів, інтеграція непрямих завдань)
Робот для зварювання автомобілів трансформує — а не замінює — динаміку праці. Кваліфіковані зварювальники переходять від повторюваних завдань, що створюють ергономічне навантаження, до робіт із вищою доданою вартістю: програмування, контроль якості та вдосконалення процесів. Це зменшує плинність кадрів — часто на 15 % або більше у майстернях із ручним зварюванням — та зберігає інституційні знання. Замість скорочення посад роботи поглинають надлишковий обсяг робіт у періоди піків, звільняючи людських зварювальників для складних, малооб’ємних завдань, що вимагають професійного судження. Досвід галузі показує: один робот може виконувати обсяг робіт, еквівалентний 1,5–2 повним штатним зварювальникам, враховуючи скорочення понаднормових годин (зазвичай 15–30 %) та поглинання побічних завдань. Витрати на навчання зменшуються, оскільки нові працівники зосереджуються на керуванні роботом та базовому технічному обслуговуванні замість опанування тонкощів ручного зварювання — що скорочує витрати на адаптацію нового співробітника на тисячі доларів США на особу. У кінцевому підсумку економія на оплаті праці досягається за рахунок максимізації потенціалу робочої сили, підвищення продуктивності на одного працівника та формування більш стійкої команди.
Зменшені витрати через переділку, брак і понаднормову роботу — а також внесок стабільних циклічних часів у дотримання термінів поставки
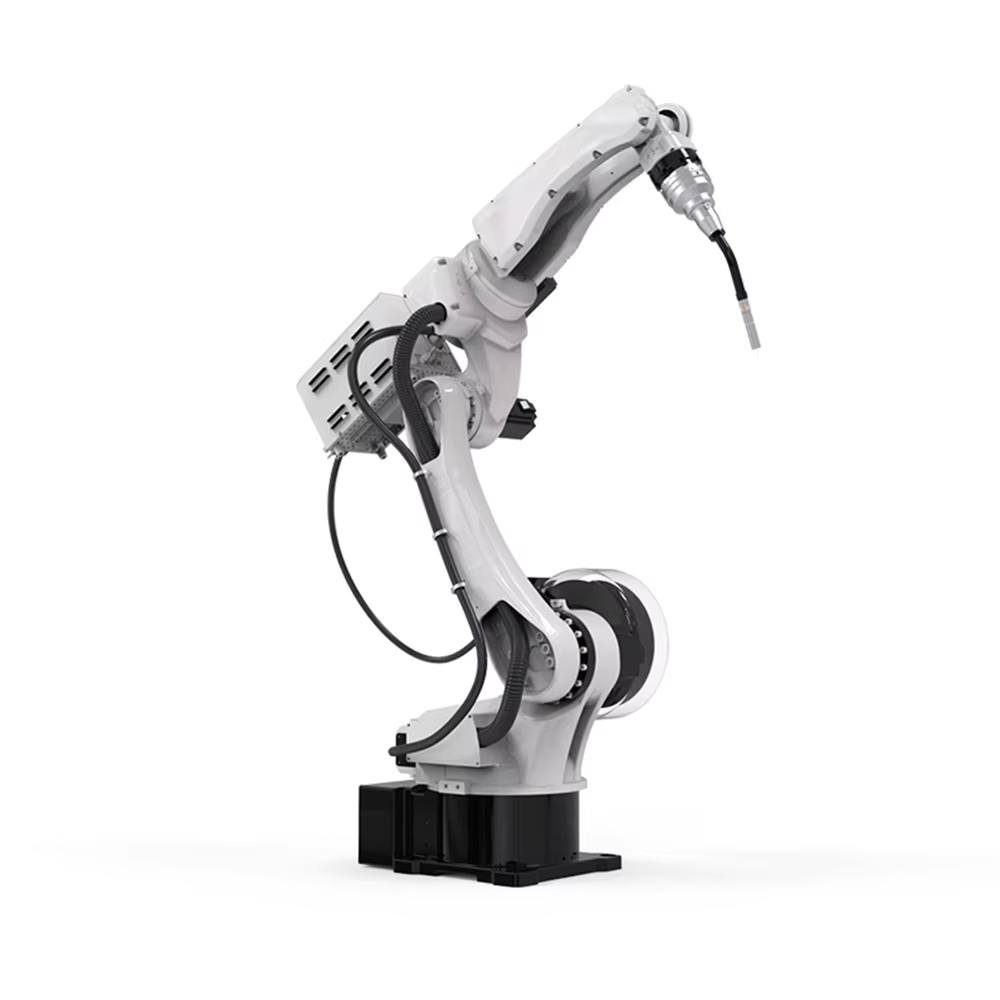
Роботи для зварювання автомобілів забезпечують повторювані початки дугового зварювання, кути положення зварювального пальника та швидкості переміщення, що зменшує рівень браку на 30–80 % і знижує розбіжності в розмірах на 30–70 %, за даними виробничих еталонів. Менша кількість бракованих деталей означає менше шліфування, повторного зварювання та втрат матеріалів — це прямі економії, які накопичуються. Стабільна якість також зменшує кількість претензій за гарантією та повернень товарів споживачами, що захищає маржу. Витрати на понаднормову роботу скорочуються, оскільки час циклу стабілізується; робот зварює з постійною швидкістю, не піддаючись втомі, і в багатьох малих майстернях скорочує понаднормові години на 15–30 %. Ще важливіше те, що стабільні цикли дозволяють краще планувати виробництво. Коли кожна деталь виготовляється в передбачуваному часовому вікні, потоки наступних етапів — збирання та інспекції — проходять без перебоїв, що підвищує показник своєчасної поставки. Для малих виробників виконання зобов’язань щодо поставок зміцнює довіру клієнтів і забезпечує повторні замовлення. Поєднання вищого відсотка придатних деталей при першому проході, зниження браку та передбачуваної продуктивності покращує фінансовий стан підприємства не лише за рахунок економії на оплаті праці.
Використання в реальних умовах: вимірювання реальної потужності та уникнення типових помилок у розрахунку ROI
Справжній ROI від робота для зварювання автомобілів залежить від кількості якісних деталей, які дійсно виходять із робочої комірки за зміну, а не від теоретичного максимуму, вказаного в технічній документації. Підприємства, що розраховують термін окупності виключно на основі часу активного зварювання (arc-on time), систематично завищують реальну продуктивність на 30–40%.
Вимірювання фактичного та теоретичного випуску: базові показники тривалості циклів завантаження, зварювання, контролю та виправлення дефектів
Робот може виконати зварювальний цикл за 45 секунд, але повний інтервал обробки деталі часто перевищує 90 секунд через ручне завантаження, перевірку затискання та візуальні післязварювальні перевірки. Дослідження галузі показують, що завдання, не пов’язані із зварюванням — обробка деталей, правка електродів та обов’язкові проміжні інспекції — становлять майже половину загального часу циклу комірки. Тому дрібні виробники, які відстежують лише зварювальний етап, пропускають найбільш трудомісткі операції. Встановлення базових показників для кожної дії розкриває реальну продуктивність, що зазвичай становить 55–70 % номінальної потужності робота. Без таких реальних даних розрахунки ROI перетворюються на фікцію, а прогнози щодо потужності, які виглядають привабливо в електронній таблиці, не реалізуються під час тризмінного виробництва.
Три основні помилки переоцінки: штрафи за переналагодження, нестача деталей на попередніх етапах та затори на етапі інспекції на наступних етапах
Навіть точні базові показники циклу можуть бути знищені трьома прихованими втратами, які дрібні майстерні часто недооцінюють:
- Штрафи за переналагодження – Часта зміна номерів деталей вимагає переналаштування пристосувань, відновлення програм та перевірки першого зразка, що забирає 12–18 % доступного часу. Лінія, яка щодня випускає п’ять різновидів деталей, може втратити більше потужності через переналаштування, ніж через зварювальні дефекти.
- Дефіцит деталей на попередніх етапах виробництва – Роботизовані комірки простають, коли попередні штампувальні або гнучні станції відстають. Відсутній кронштейн або неправильно подана панель можуть призупинити випуск на 20–40 хвилин, що знижує коефіцієнт використання обладнання й породжує додаткові витрати на простої праці.
- Вузькі місця на етапі інспекції на наступних етапах виробництва – Коли етапи післязварювального контролю розмірів або вимірювання координат на координатно-вимірювальних машинах не встигають за темпами, готові деталі накопичуються. Це змушує роботів переходити в стан очікування, знижує ефективну годинну продуктивність і спотворює чисту потужність, що використовується в розрахунках терміну окупності.
Рамкова модель розрахунку ROI для малих виробників: оренда, коботи та аналіз чутливості
Модель ROI для роботів-зварювальників у автомобільній промисловості, адаптована для МСП, із аналізом чутливості до коефіцієнта використання та складу деталей
Практична модель ROI для невеликого виробника має враховувати два критичні параметри, які часто ігноруються в типових калькуляторах: реальну завантаженість та нестабільність асортименту виробів. Проста структура порівнює річну чисту користь із загальними початковими інвестиціями. Річна чиста користь — це сума ефекту підвищення ефективності праці (перерозподіл або скорочення персоналу), уникнення браку та переделки (зазвичай 3–5 % від загальної виробничої вартості) та вартості забезпечення стабільності продуктивності. Цю суму потім ділять на загальну вартість системи — обладнання, оснащення, інфраструктуру безпеки та інтеграції — щоб отримати первинний термін окупності.
Справжня ефективність моделі проявляється під час аналізу чутливості. Якщо завантаженість знижується з планових 85 % до більш реалістичних 65 %, річна чиста користь зменшується пропорційно, що подовжує термін окупності на місяці або навіть на цілий рік. Таблиця наочно демонструє цей вплив:
| Рівень використання | Річна чиста користь ($) | Вартість системи ($) | Термін окупності (років) |
|---|---|---|---|
| 85% | 42,000 | 75,000 | 1.8 |
| 65% | 32,000 | 75,000 | 2.3 |
| 50% | 24,700 | 75,000 | 3.0 |
Чутливість до змішаного асортименту деталей є однаково важливою. Сервісна майстерня, яка обробляє три артикули з короткими переналагодженнями, отримає значно інший показник ROI, ніж майстерня, що зварює 20 артикулів із штрафами за переналагодження по 30 хвилин. У моделі слід скоригувати припущення щодо тривалості циклу та рівнів браку для кожного артикула, враховуючи їх обсяги виробництва. Розрахунок зваженого середнього запобігає ситуації, коли один високопродуктивний та високомаржинальний артикул «замасковує» втрати на інших замовленнях, забезпечуючи загальну цифру чистого ефекту, що відображає справжню оперативну реальність.
Оренда проти капіталовкладень та використання коботів для точкового зварювання як менш ризикований вхідний пункт із порівняльними термінами окупності
Фінансова структура змінює профіль ризиків для невеликого виробника. Традиційна модель капітальних витрат вимагає значних попередніх грошових коштів, але лізинг перетворює їх на передбачувані щомісячні операційні витрати. Зазвичай лізинг може передбачати нульовий аванс і щомісячні платежі протягом 36–60 місяців. Це зберігає оборотний капітал для закупівлі сировини чи інших виробничих потреб. Хоча загальна вартість лізингу вища протягом терміну експлуатації активу, він забезпечує негайну ситуацію з позитивним грошовим потоком, якщо щомісячна чиста вигода від робота перевищує щомісячний платіж за лізингом. У цьому контексті окупність може бути миттєвою з точки зору грошового потоку.
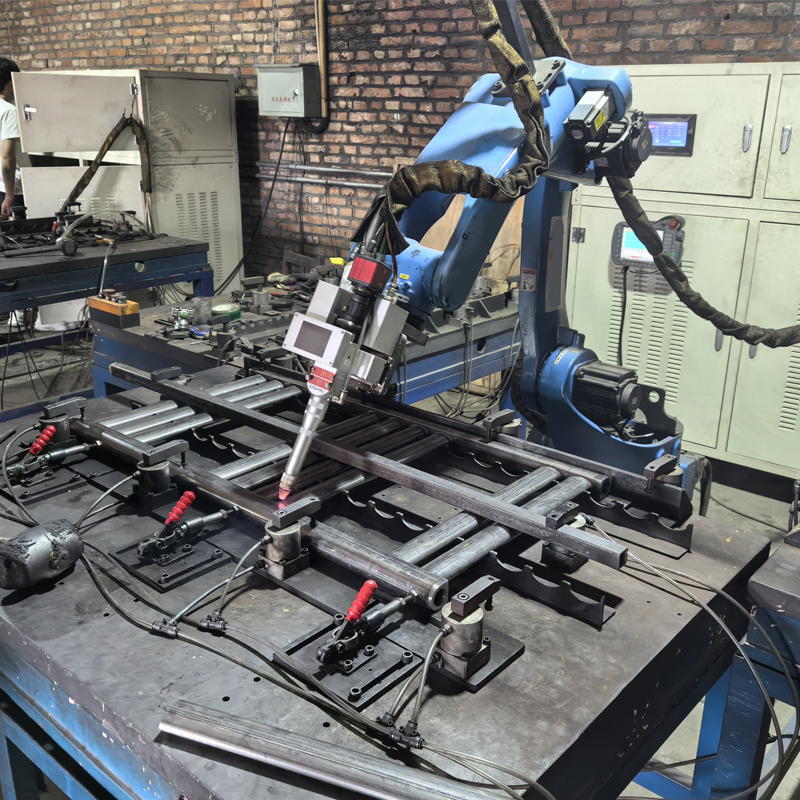
Система точкового зварювання з коботом є технічно й фінансово менш ризикованим варіантом входу. Повна вартість таких систем зазвичай становить від 50 000 до 100 000 дол. США, тоді як традиційний промисловий робот із жорсткими охоронними огорожами коштує від 100 000 до 250 000 дол. США й більше. Їх можливість швидкої переустановки — ключова фінансова перевага: кобот на мобільній платформі можна перенести між різними сімействами деталей за кілька хвилин, що безпосередньо зменшує втрати через переналаштування й ризики низького завантаження, які руйнують розрахунки ROI. Для невеликого цеху початок роботи з орендованого кобота на стабільному, високопродуктивному сімействі деталей дозволяє отримати повернення інвестицій упродовж кількох місяців — а не років. Це дає команді час набути навичок програмування й підтвердити процеси, перш ніж інвестувати в більшу спеціалізовану автоматизовану лінію, використовуючи грошовий потік від першого успішного проекту для фінансування подальшого росту.
Часті запитання
Скільки коштує робот для зварювання автомобілів?
Вартість повністю готової роботизованої клітини для зварювання автомобілів зазвичай становить від 175 000 до 250 000 доларів США, а базові системи на основі коботів доступні вже за 60 000 доларів США.
Які приховані витрати пов’язані з інтеграцією робота для зварювання автомобілів?
Приховані витрати включають модифікації виробничого приміщення, наприклад посилення підлоги, модернізацію електропостачання та збільшення потужності системи стисненого повітря. Крім того, обмежені внутрішні інженерні ресурси можуть призвести до зростання витрат на інтеграцію та усунення несправностей.
Як роботи для зварювання автомобілів підвищують ефективність праці?
Роботи для зварювання автомобілів дають кваліфікованим зварникам змогу зосередитися на завданнях вищої цінності, таких як програмування та контроль якості, одночасно скорочуючи текучість кадрів і поглинання часу на побічні завдання.
Які найпоширеніші помилки при розрахунку ROI для роботів для зварювання автомобілів?
Поширені помилки при розрахунку ROI включають надто оптимістичну оцінку теоретичної потужності, недостатню оцінку втрат часу при переналагодженні обладнання та ігнорування дефіциту компонентів на попередніх етапах виробництва або вузьких місць на наступних етапах.
Яка вигода від оренди робота для зварювання автомобілів?
Лізинг зменшує початкове фінансове навантаження, перетворюючи інвестиції на передбачуваний щомісячний витрат. Цей підхід особливо вигідний для малих виробників, які прагнуть до негайного досягнення операційної рентабельності.
Зміст
- Початкові інвестиції: що насправді сплачують малі виробники за робота для зварювання автомобілів
- Річні чисті вигоди: ефективність праці, підвищення якості та стабільність продуктивності
- Використання в реальних умовах: вимірювання реальної потужності та уникнення типових помилок у розрахунку ROI
-
Рамкова модель розрахунку ROI для малих виробників: оренда, коботи та аналіз чутливості
- Модель ROI для роботів-зварювальників у автомобільній промисловості, адаптована для МСП, із аналізом чутливості до коефіцієнта використання та складу деталей
- Оренда проти капіталовкладень та використання коботів для точкового зварювання як менш ризикований вхідний пункт із порівняльними термінами окупності
-
Часті запитання
- Скільки коштує робот для зварювання автомобілів?
- Які приховані витрати пов’язані з інтеграцією робота для зварювання автомобілів?
- Як роботи для зварювання автомобілів підвищують ефективність праці?
- Які найпоширеніші помилки при розрахунку ROI для роботів для зварювання автомобілів?
- Яка вигода від оренди робота для зварювання автомобілів?