
 EN
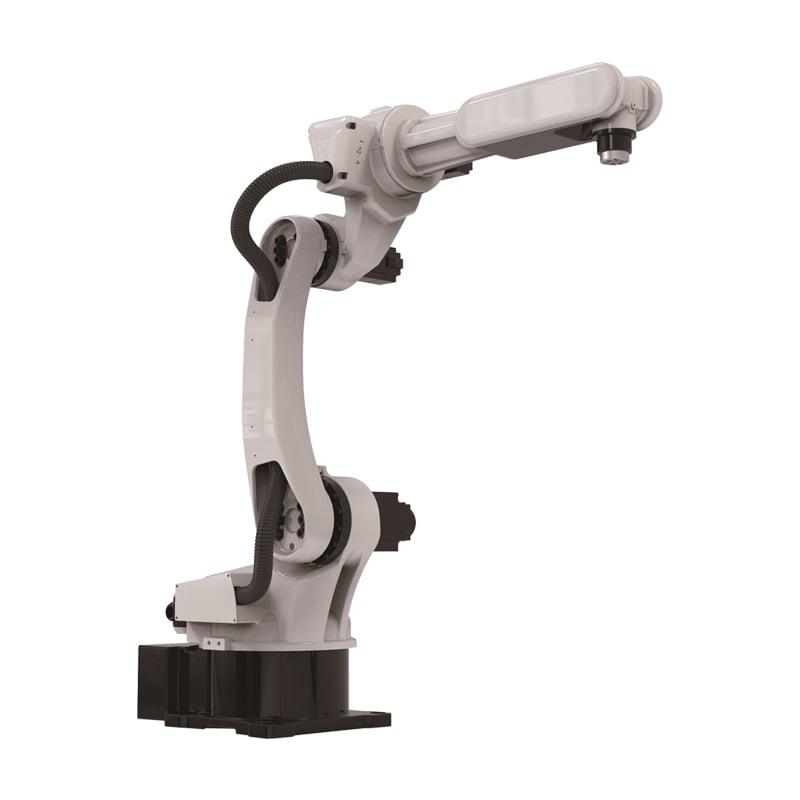
Svetsindustrirobotar är sällan anledningen till att en cell presterar under förväntan, trots att de ofta får skulden – eftersom de avgörande felen uppstår runt armen. Skillnaden mellan en cell som kör smärtfritt och en som stannar ligger i fixturerna, programvaran och disciplinen kring förbrukningsmaterial. Köpare som tar itu med dessa tre områden innan de lägger skulden på hårdvaran återfår den kapacitet som inköpet var avsett att leverera. Nedanstående vägledning täcker verkliga installationer, felmodeller som stoppar produktionen, teknisk lösningar som fungerar samt en köparchecklista för lysbågsvetsning och svetsceller.
Verklig branschcase / scenario
En tillverkare som åtgärdade fixturen
En tillverkare upptäckte att dess svetsindustrirobotar producerade inkonsekvent genomsmältning och lade skulden på armen, trots att den verkliga orsaken var en fixtur som tillät att delen förflyttades vid värme. Genom att omforma spännanordningarna och lägga till positionsreferenser åtgärdades kvalitetsproblemet redan vid första körningen. Köparen lärde sig att fixturen är en del av svetsprocessen och att en svetscell endast är lika konsekvent som presentationen av delen.
Standardisera delgruppen så långt det är möjligt. Svetsindustrirobotar är mest ekonomiska för delar som delar fästmedel och svetsvägar, eftersom omställningen är vad som förbrukar den frigjorda arbetskraften. Köpare som grupperar sortimentet efter familj snarare än efter kund återvinner större delen av besparingen.
Operatörsutbildning är lika viktig som hårdvaran, eftersom en icke-utbildad personal underutnyttjar cellen och lägger skulden på maskinen.
En skriven underhållsschema håller samma standard över alla skift och grupper.
En anläggning som återfick drifttid
En anläggning med bågsvetsceller förlorade produktion på grund av fel i trådmatning och munstycksstötar som ingen ansvarade för, så cellerna stannade flera timmar varje vecka. Genom att införa en schemalagd rutin för förbrukningsartiklar och utse en namngiven ansvarig person per cell återvanns större delen av drifttiden. Köparen lärde sig att drifttid är en disciplin snarare än en funktion, och att svetsindustrirobotar behöver en underhållsansvarig för att leverera sin angivna effekt.
Dokumentera stoppen efter orsak. En svetscell som registrerar varför den stannade visar om förlusten beror på förbrukningsartiklar, fästmedel eller program, och varje orsak kräver en annan lösning. Köpare som dokumenterar stoppen åtgärdar den verkliga orsaken snarare än symtomet de råkar observera.
En dokumenterad baslinje för cykeltid bevisar besparingen istället för att anta den.
Risk- och felmodellsanalys
Konstruktion av fästmedel och presentation av delar
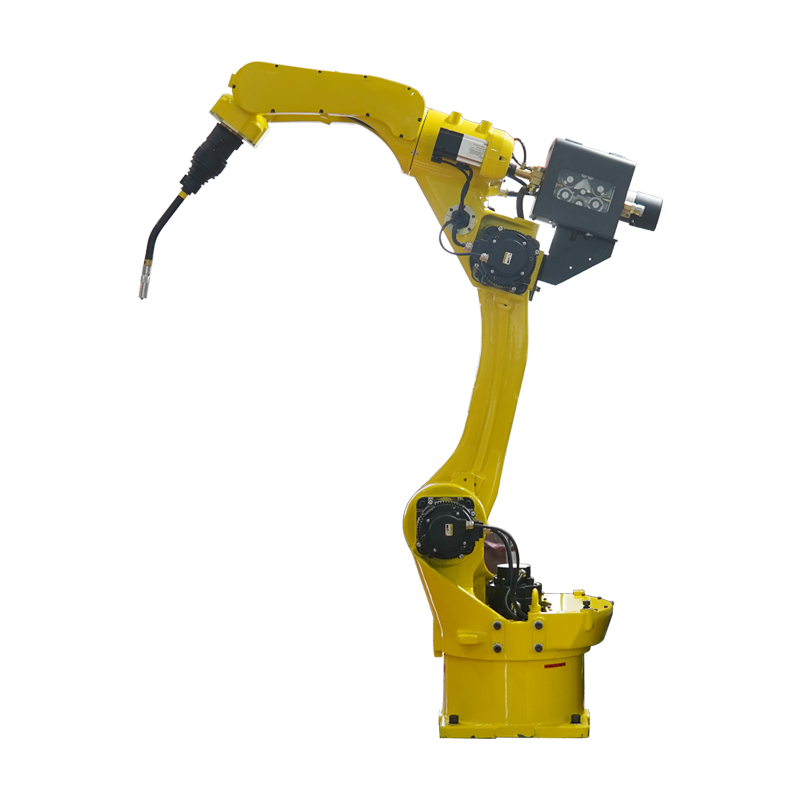
Den dominerande orsaken till dålig svetskvalitet från industriella svetsrobotar är fästutrustningens design, eftersom en del som förskjuts, hoppar tillbaka eller sitter för högt förändrar svetsen vid varje cykel. En industrirobot upprepar exakt samma program, så den upprepar också exakt samma defekt om delen rör sig. Lösningen är att använda positionsreferenser, tillräcklig spänning och en fästutrustning som tar hänsyn till värmedistortion, eftersom en svetscell inte kan korrigera en del som presenteras felaktigt.
Involvera svetsarna i programmeringen. De personer som tidigare svetsat delarna manuellt vet var fogarna är svåra att bearbeta, och den kunskapen är mer värd än vilken offline-simulering som helst. Industriella svetsrobotar som programmeras tillsammans med operatörerna ger bättre kvalitet vid första försöket jämfört med robotar som programmeras utan deras medverkan.
Reservdelar för slitage i förväg omvandlar ett fel till en kort stopp istället för en förlorad skift.
Programmeringsarbete och omställning
En andra risk är programmeringsarbetet, eftersom en svetscell som hanterar ett brett delsortiment använder sina besparingar på inlärningstid och off-line-programmering. Industrirobotar för svetsning är effektiva vid en stabil delsortiment och dyrare vid en volatil. Köparen bör antingen standardisera delfamiljen eller investera i verktyg som minskar omställningstiden, eftersom en industrirobot som oprogrammeras varje skift inte kan frigöra den arbetskraft som den köptes för att frigöra.
Ställ upp ett mål för drifttid och mät det. En svetscell utan ett mätt mål för drifttid avviker, eftersom ingen kan avgöra om denna vecka var bra eller dålig. Köpare som publicerar drifttidsfiguren per cell säkerställer att industriroboten levererar den utdata som affärsfallet förutsatte.
En namngiven ägare för varje cell säkerställer tydlighet i ansvarsutkrävandet vid fel.
Tekniska principer och standardenlighet
Upprepbarhet, fästutrustning och förbrukningsmaterialsdisciplin
Svetsindustrirobotar skapar värde genom upprepelighet, och denna upprepelighet är bara lika bra som den fästutrustning som presenterar delen och förbrukningsmaterialshanteringen som håller ljusbågen stabil. Den industriella robotarmen upprepar den inlärda banan exakt, så varje variation i delens position, spännkraften eller trådtillförseln blir en variation i svetsen. En svetscell måste därför specificeras som ett system: armen, positioneraren, fästutrustningen, svetspistoln och trådtillförseln tillsammans. Ljusbågssvetsning är också beroende av att parametrarna hålls konstanta, eftersom en svängande spänning eller en sliten spets förändrar svetsnaden vid varje fog. Drifttid följer förbrukningsrutinerna, eftersom spetsslitage, slangens skick och sprutavlagring är de fel som oftast stoppar en cell. Säkerhetskrav är icke-förhandlingsbara, med skyddsanordningar, ljusgardiner och en dokumenterad riskbedömning innan produktionen påbörjas. Köpare som specificerar hela cellen istället för endast armen undviker situationen där en kapabel industrirobot undergrävs av allt runtomkring den.
Ett automatiseringsprojekt börjar med processen, eftersom en maskin som köps för en uppgift den inte kan utföra är golvyta, inte kapacitet.
Köpare som loggar varje enhet av svetsindustrirobotar efter varje skift upptäcker små fel innan de blir säkerhetsproblem.
Handlingbar köpar- och underhållsguide
Göra cellen effektiv
Köpare bör specificera svetsindustrirobotar som en komplett cell, med fixtur, positionerare, svetspistol och trådmatning som är utformade tillsammans, och sedan bekräfta bytplanen och förbrukningsrutinen med integratören. Leverantörer av industriella svetsrobotar till exempel RM tillhandahåller en svetscellplan som anger fixturer, parametrar och mål för drifttid. Varje cell bör ha en namngiven ansvarig person och en schemalagd service. En industrirobot som stöds av en lämplig cell och en underhållsrutin levererar den prestanda som inköpet lovade.
När svetsindustrirobotar specificeras utifrån den verkliga belastningen ger de avkastning genom färre fel och längre serviceintervall.
Regelbundna inspektioner upptäcker slitage innan det leder till skrotning eller skada.
Vanliga frågor
Fråga 1: Varför presterar svetsceller under förväntan?
Svar största delen av underprestanda beror på fixtur, program eller förbrukningsmaterialsnivå snarare än på armen, eftersom en svetscell upprepar exakt vad den ges. En del som förflyttas ger samma defekt varje cykel. Köpare som kontrollerar fixturen och rutinerna innan de lägger skulden på hårdvaran hittar vanligtvis orsaken inom en skift.
Fråga 2: Hur viktig är fixturen?
Svar fixturen är lika viktig som armen, eftersom industrirobotar för bågsvetsning upprepar den inlärda banan exakt och inte kan korrigera en del som presenteras fel. Placering av referenspunkter, spännkraft och värmedeformation påverkar alla svetsen. En svetscell som specificerats med en lämplig fixtur ger konsekventa fogar; en utan fixtur ger konsekventa defekter.
Fråga 3: Vad påverkar drifttiden för en bågsvetscell?
Svar : Driftid drivs av den rutinmässiga förbrukningskontrollen, eftersom slitage på spetsen, skick på fodret och sprutackumulering stoppar en cell oftare än någon mekanisk felaktighet. En schemalagd kontroll av brännaren och trådmatningen återställer det mesta av den förlorade kapaciteten. Industrirobotar för svetsning med en namngiven ansvarig person per cell upprätthåller sin angivna kapacitet; de utan sådan ansvarig person försämrar sin prestanda.
Fråga 4: Kan en cell hantera ett brett delsortiment?
Svar : En cell kan hantera ett sortiment om delarna tillhör samma familj och verktygen är standardiserade, eftersom det är omställningen som tar tid. Industrirobotar för svetsning är effektiva vid ett stabilt sortiment men kostsamma vid ett volatilt. Köpare bör antingen standardisera familjen eller investera i snabbväxlingsfikturen, eftersom en industrirobot som omskrivs varje skift inte frigör arbetskraft.