
 EN
Initial investering: Vad små tillverkare faktiskt betalar för en bilsvetsrobot
Kärnhårdvara, fästutrustning, säkerhetsinhägnader och integrationsarbete
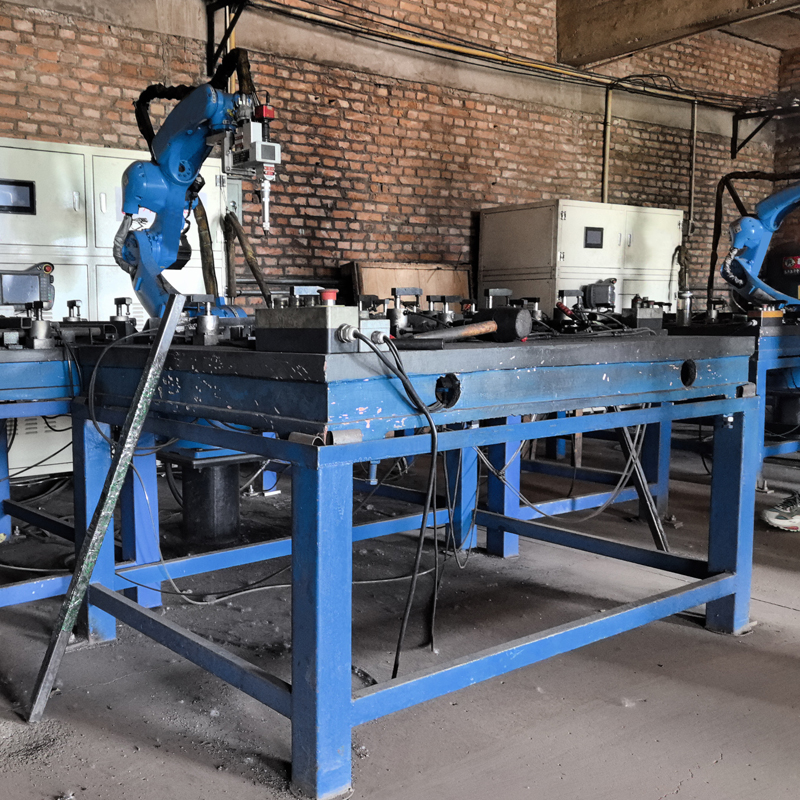
En färdig bilsvetsrobotcell kostar vanligtvis mellan 175 000 USD och 250 000 USD (industriuppskattningar för 2025), med fullständiga installationer för bilar och fordonskomponenter som överstiger 300 000 USD när specialverktyg krävs. Robotarmen utgör 30–40 % av den totala kostnaden – enklare manipulatorer börjar vid cirka 28 000 USD, medan höghastighetssvetsrobotar för lysbågssvetsning kan kosta upp till 60 000 USD. Svetskraftkällan, trådmataren och svetspistolerna adderar 15 000–30 000 USD. Anpassade fästen och positionerare – avgörande för upprepelbar delplacering – ligger mellan 20 000 och 50 000 USD; säkerhetsinhägnader med ljusgardiner eller stängsel kräver 10 000–25 000 USD. Integrationsarbete – inklusive mekanisk installation, PLC-programmering, justering av svetsparametrar och säkerhetsvalidering – utgör vanligtvis 20–30 % av utrustningskostnaden. Små tillverkare med begränsad intern ingenjörsresurs måste budgetera för integratorns fälttjänstdagar, dokumentation och startstöd. Även vid lägsta prisnivå ligger en enkel cobotbaserad svetsstation med grundläggande verktyg och utan extern axel sällan under 60 000 USD när alla tillbehör är inkluderade.
Dolda kostnadsdrivare för SMF: ombyggnad av befintliga produktionslinjer och begränsad intern ingenjörskapacitet
Små tillverkare upptäcker ofta att den annonserade robotpriset bara utgör hälften av den verkliga kostnaden. Att anpassa en befintlig svetslinje kräver ofta förstärkning av golv, uppgradering av elanslutningen, ökad kapacitet för tryckluft och högvolymig avgasutsläpp—inget av vilket inkluderas i standardofferterna. Tillsammans kan dessa anläggningsmodifikationer lägga till 15 000–40 000 USD innan produktionen återupptas. Begränsade interna ingenjörsresurser tvingar verkstäder att lita på externa integratörer för processdesign och felsökning, vilket ökar både kostnad och tidsschemarisk. Utbildning av operatörer som även programmerar tar två till fyra veckor med minskad kapacitet, och årliga underhållsavtal förbrukar ytterligare 5–10 % av investeringskostnaden. Mer subtila faktorer—till exempel variationer i deltoleranser som kräver förbättringar i tidigare stansningsprocesser eller extra kontrollstationer—förstärker varandra snabbt. I smala SME-miljöer, där en enda ingenjör utför flera olika uppgifter, är underskattning av dessa integrationsfasens kostnader den vanligaste orsaken till att initiala ROI-prognoser visar sig vara långt för optimistiska.
Årliga nettofördelar: Arbetsmarknadseffektivitet, kvalitetsvinster och konsekvent genomströmning
Arbetskraftsoptimering: minskning jämfört med strategisk omplacering (kompetensutveckling, behållning, absorption av indirekta uppgifter)
En bilsvetsrobot förändrar – inte ersätter – arbetsdynamiken. Skickliga svetsare flyttar från upprepade, ergonomiskt krävande uppgifter till mer värdefulla arbetsuppgifter som programmering, kvalitetskontroll och processförbättring. Detta minskar personalomsättningen – ofta med 15 procent eller mer i manuella svetsverkstäder – och bevarar institutionell kunskap. Istället for att eliminera tjänster absorberar robotar extraarbete under toppperioder, vilket frigör mänskliga svetsare för komplexa, lågvolymsuppgifter som kräver omdöme. Erfarenhet från branschen visar att en enda robot kan täcka motsvarigheten till 1,5–2 heltidsanställda svetsare, om man tar hänsyn till minskad övertid (vanligtvis 15–30 procent) och absorption av indirekta uppgifter. Utbildningskostnaderna sjunker eftersom nya anställda fokuserar på robotdrift och grundläggande underhåll istället för att behärska den manuella svetsningens finess – vilket minskar kostnaderna för introduktion av varje ny anställd med flera tusen kronor. Slutligen härrör arbetsbesparingen från maximal utnyttjande av arbetsstyrkan, ökad produktion per anställd och bygget av ett mer motståndskraftigt team.
Undvikta kostnader för omarbete, skrot och övertid – samt bidraget från stabila cykeltider till leverans i tid
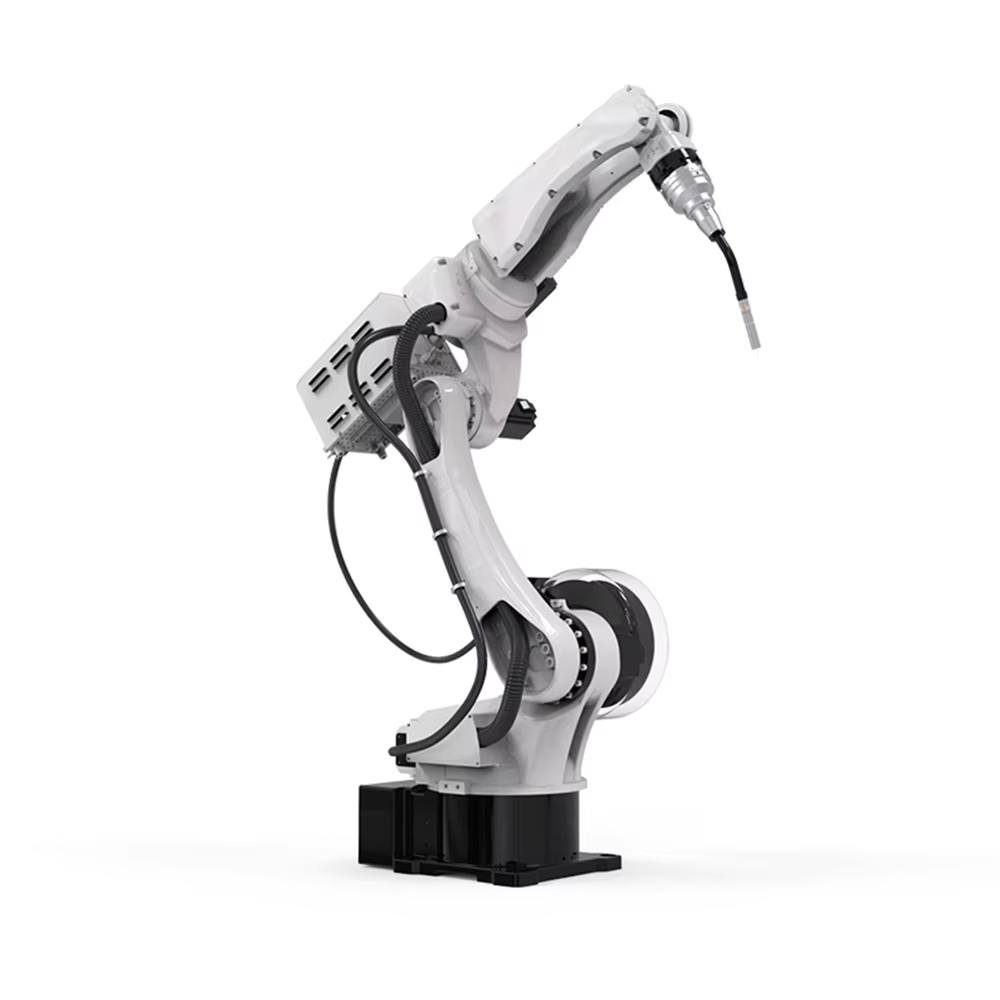
Bilsvetsrobotar levererar återkommande bågstart, torchnivåer och färdhastigheter som minskar utslagsgraden med 30–80 % och reducerar dimensionell variation med 30–70 %, enligt tillverkningsreferensvärden. Färre defekta delar innebär mindre slipning, om-svetsning och materialspill – direkta kostnadsbesparingar som förstärks över tid. Konsekvent kvalitet minskar även garantianspråk och kundreturer, vilket skyddar marginalerna. Övertidskostnaderna minskar när cykeltiderna stabiliseras; en robot svetsar med konstant hastighet, oberoende av trötthet, vilket i många små verkstäder minskar övertidsarbetet med 15–30 %. Ännu viktigare är att stabila cykeltider möjliggör bättre produktionsplanering. När varje del framställs inom ett förutsägbart tidsfönster flödar nedströmsmontering och inspektionsskördar smidigt, vilket höjer andelen leveranser i tid. För små tillverkare stärker uppfyllda leveranslöften kundförtroendet och säkrar återkommande beställningar. Kombinationen av högre första-genomförande-kvalitet, minskat utslag och förutsägbar genomströmning förbättrar den ekonomiska hälsan utöver arbetskraftsbaserade besparingar.
Användning i verkligheten: Mäta verklig kapacitet och undvika vanliga ROI-fällor
Den verkliga ROI:n för en bilsvetsrobot beror på hur många godkända delar som faktiskt lämnar cellen per skift – inte den teoretiska maxkapaciteten som anges i teknisk specifikation. Verkstäder som grundar sin återbetalningsberäkning uteslutande på båg-tid överskattar ofta den verkliga genomströmningen med 30–40 %.
Mätning av faktisk kontra teoretisk produktion: baslinjer för cykeltider vid lastning, svetsning, inspektion och omarbete
En robot kan utföra en svetscykel på 45 sekunder, men ett komplett delintervall tar ofta mer än 90 sekunder när man inkluderar manuell lastning, kontroll av spännverktyg och visuell efterkontroll efter svetsning. Branschstudier visar att icke-svetsuppgifter – till exempel hantering av delar, elektrodrensning och obligatoriska inspektioner under processen – utgör nästan hälften av cykeltiden i en cell. Små tillverkare som endast spårar svetssegmentet missar därför de största tidsförbrukarna. Att etablera referensvärden för varje aktivitet avslöjar en verklig kapacitet som vanligtvis ligger mellan 55 och 70 procent av robotens nominella kapacitet. Utan dessa verkliga siffror blir ROI-beräkningar ren fiktion, och kapacitetslöften som ser attraktiva ut i ett kalkylblad materialiserar sig inte under en tre-skiftstillverkning.
De tre vanligaste överskattningfallorna: bytesstraff, brist på delar från föregående processsteg och flaskhalsar vid efterföljande inspektion
Även korrekta cykelreferensvärden kan undermineras av tre dolda belastningar som små verkstäder ofta underskattar:
- Bytesstraff – Frekventa byte av delnummer innebär byten av fästutrustning, återkallning av program och verifiering av första artikeln, vilket tar 12–18 % av den tillgängliga tiden. En linje som kör fem varianter dagligen kan förlora mer kapacitet till omställning än till svetsfel.
- Brister på leverantörsidan – Robotceller står stilla när tidigare stans- eller böjstationer ligger efter. En saknad hållare eller ett felmatat panel kan stoppa produktionen i 20–40 minuter, vilket sänker utnyttjandegraden och skapar kostnader för ledig arbetsstid.
- Flaskhalsar vid efterföljande inspektion – När mätning efter svetsning eller koordinatmätmaskinstationer inte hinner med, ackumuleras färdiga delar. Detta tvingar robotarna att vänta, vilket minskar den effektiva timproduktionen och förvränger den netto-kapacitet som används i avkastningsberäkningar.
RAM-beräkningsram för små tillverkare: leasing, samarbetsrobotar och känslighetsanalys
RAM-modell för små och medelstora företag avsedd för bilsvetsrobotar, inklusive analys av utnyttjandegrad och känslighet för delmix
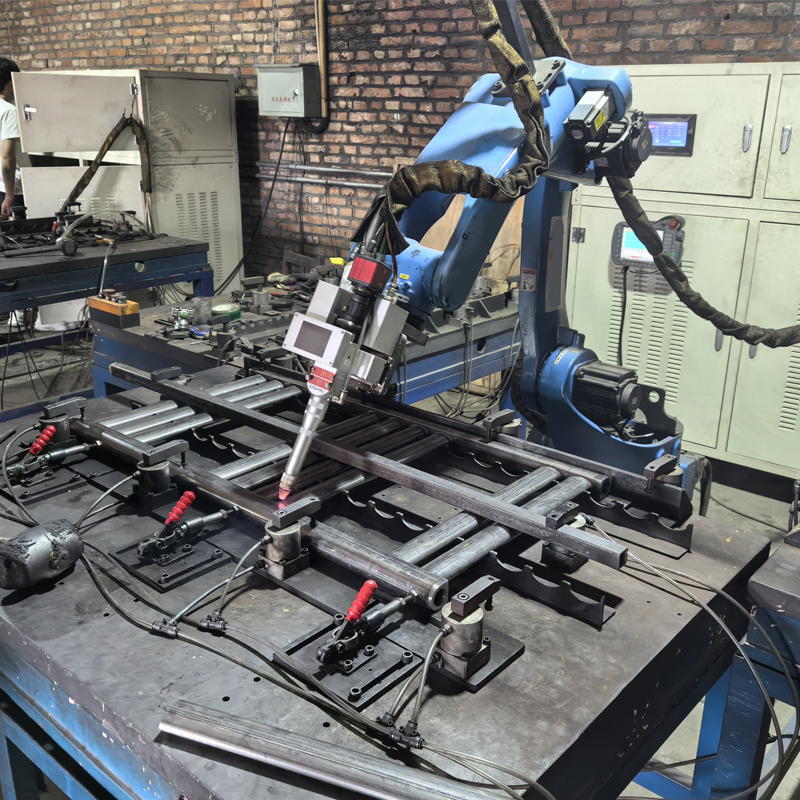
En praktisk ROI-modell för en liten tillverkare måste ta hänsyn till två avgörande variabler som ofta ignoreras i standardräknare: faktisk utnyttjning och volatilitet i delmix. En enkel ram jämför årliga nättofördelar med totala första investeringar. Den årliga nättofördelen är summan av arbetsmarknadseffektivitetsvinster (omplacerade eller minskade), undvikande av skrot och omarbete (vanligtvis 3–5 % av totala produktionskostnader) samt värdet av konsekvent genomströmning. Denna summa divideras sedan med den totala systemkostnaden – hårdvara, verktyg, säkerhetsinfrastruktur och integration – för att erhålla en rå återbetalningsperiod.
Modellens verkliga styrka avslöjas genom känslighetsanalys. Om utnyttjningen sjunker från en planerad 85 % till en mer realistisk 65 % minskar den årliga nättofördelen proportionellt, vilket förlänger återbetalningsperioden med månader eller till och med ett helt år. En tabell illustrerar denna effekt tydligt:
| Användningsgrad | Årlig nättofördel (USD) | Systemkostnad (USD) | Återbetalning (år) |
|---|---|---|---|
| 85% | 42,000 | 75,000 | 1.8 |
| 65% | 32,000 | 75,000 | 2.3 |
| 50% | 24,700 | 75,000 | 3.0 |
Känsligheten för delmix är lika viktig. En verkstad som tillverkar tre delnummer med korta omställningstider uppnår en helt annan avkastning på investeringen jämfört med en verkstad som svetsar 20 delnummer med omställningskostnader på 30 minuter. Modellen bör justera antagandena om cykeltid och utskottsgrad för varje delnummer, med viktning enligt deras produktionsvolym. Genom att skapa detta vägda genomsnitt undviks att en enda högvolyms-, högavkastningsdel döljer förluster på andra jobb, vilket ger en nettovinstsiffra som återspeglar den verkliga driftsverkligheten.
Leasing kontra kapitalinvestering och samarbetsrobotar för punktsvetsning som en lägre-risk inledningspunkt med jämförbara återbetalningstider
Finansieringsstrukturen förändrar riskprofilen för en liten tillverkare. En traditionell kapitalinvesteringsmodell kräver betydande kontantinsats i förväg, men leasing omvandlar detta till en förutsägbar månatlig driftskostnad. En typisk leasingavtal kan kräva 0 USD i insats med betalningar strukturerade över 36–60 månader. Detta bevarar driftkapitalet för råmaterial eller andra produktionsbehov. Även om den totala kostnaden för leasing är högre under tillgångens livstid ger det en omedelbar kassaflödespositiv situation om den månatliga nettofördelen från roboten överstiger den månatliga leasingkostnaden. Återbetalning, i detta sammanhang, kan vara omedelbar ur ett kassaperspektiv.
Ett cobot-system för punktsvetsning utgör en tekniskt och ekonomiskt mindre riskfylld inledning. Sådana system har ofta en prisnivå på 50 000–100 000 USD fullt integrerade, jämfört med 100 000–250 000+ USD för en traditionell industrirobot med fasta säkerhetskapslingar. Deras återanvändbarhet är en nyckelfördel ekonomiskt: en cobot på en mobil bas kan flyttas mellan olika delgrupper på några minuter, vilket direkt minskar bytenas kostnad och risken för låg utnyttjning – faktorer som annars undergräver avkastningsberäkningar (ROI). För en liten verkstad innebär det att börja med en hyrd cobot för en stabil, högvolymsdelgrupp en kort återbetalningstid i form av kontanter – mätt i månader, inte år. Detta gör att teamet kan bygga upp programmeringskompetens och validera processer innan man investerar i en större, dedikerad automatiseringscell, där kassaflödet från den första framgången finansierar framtida tillväxt.
Vanliga frågor
Hur mycket kostar en bilsvetsrobot?
Kostnaden för en färdig bilsvetsrobotcell ligger vanligtvis mellan 175 000 USD och 250 000 USD, med entry-level-system baserade på samarbetsrobotar (cobots) tillgängliga redan från 60 000 USD.
Vilka är några dolda kostnader vid integrering av en bilsvetsrobot?
Dolda kostnader inkluderar anläggningsmodifikationer såsom golvförstärkning, uppgraderad elanslutning och ökad komprimeradluftkapacitet. Dessutom kan begränsad intern ingenjörskompetens leda till högre kostnader för integration och felsökning.
Hur förbättrar bilsvetsrobotar arbetsmarknadseffektiviteten?
Bilsvetsrobotar gör att skickliga svetsare kan fokusera på uppgifter med högre värde, såsom programmering och kvalitetskontroll, samtidigt som personalomsättningen minskar och indirekta uppgifter absorberas i mindre utsträckning.
Vilka är de största ROI-fällorna för bilsvetsrobotar?
Vanliga ROI-fällor inkluderar överdrivna uppskattningar av teoretisk kapacitet, underskattning av omställningskostnader samt bortseende från brist på delar i föregående processsteg eller flaskhalsar i efterföljande steg.
Vad är fördelen med att hyra en bilsvetsrobot?
Leasing minskar den initiala ekonomiska bördan genom att omvandla investeringen till en förutsägbar månatlig kostnad. Detta tillvägagångssätt är särskilt fördelaktigt för små tillverkare som strävar efter att snabbt uppnå positiv kassaflöde.
Innehållsförteckning
- Initial investering: Vad små tillverkare faktiskt betalar för en bilsvetsrobot
- Årliga nettofördelar: Arbetsmarknadseffektivitet, kvalitetsvinster och konsekvent genomströmning
- Användning i verkligheten: Mäta verklig kapacitet och undvika vanliga ROI-fällor
- RAM-beräkningsram för små tillverkare: leasing, samarbetsrobotar och känslighetsanalys
- Vanliga frågor