
 EN
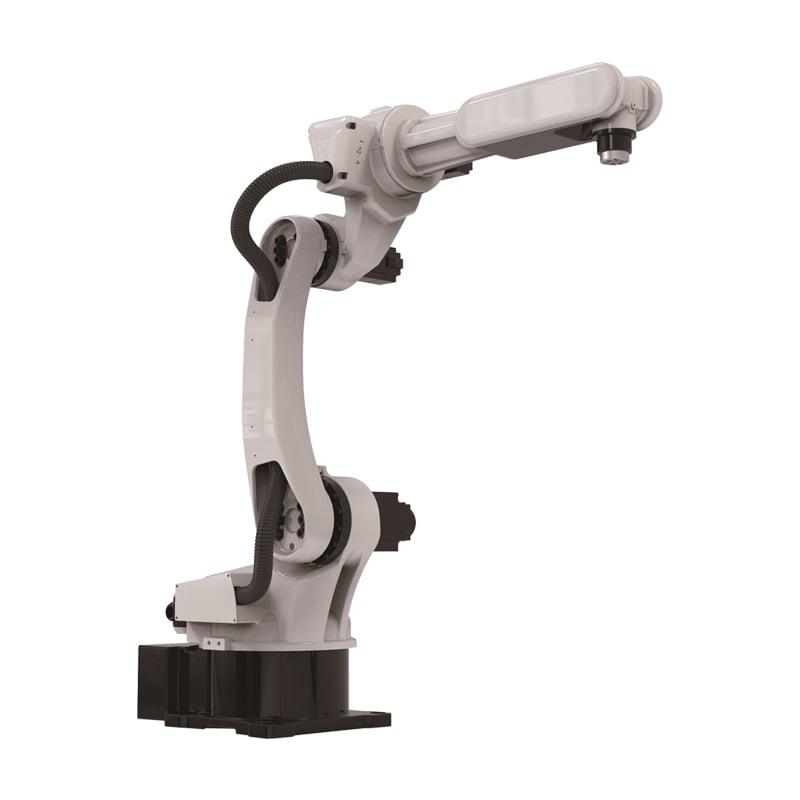
Промышленные сварочные роботы редко являются причиной низкой производительности ячейки, однако именно на них чаще всего возлагается вина, поскольку критические сбои происходят не в самом манипуляторе, а вокруг него. Разница между ячейкой, работающей стабильно, и ячейкой, останавливающейся в процессе работы, заключается в приспособлении, программе и дисциплине использования расходных материалов. Покупатели, которые решают эти три проблемы до того, как обвинять аппаратное обеспечение, восстанавливают объём выпуска, ради которого данная покупка и осуществлялась. Ниже приведены рекомендации, основанные на реальных установках, типичные режимы отказов, приводящие к остановке производства, проверенные инженерные решения, а также контрольный список для покупателей при приобретении оборудования для дуговой сварки и сварочной ячейки.
Пример из реальной практики отрасли / сценарий
Производитель, устранивший проблему с приспособлением
Один из производителей обнаружил, что его промышленные сварочные роботы обеспечивают нестабильное проплавление шва, и первоначально обвинил в этом манипулятор. Однако истинной причиной стал дефект приспособления, допускавшего смещение детали под действием тепла. Модернизация системы зажима и добавление базовых ориентиров устранили проблему качества уже при первом запуске. Покупатель понял, что приспособление является неотъемлемой частью сварочного процесса и что стабильность работы сварочной ячейки определяется исключительно точностью и повторяемостью подачи деталей.
Стандартизируйте семейство деталей, где это возможно. Промышленные сварочные роботы наиболее экономичны при обработке деталей, использующих общие приспособления и траектории сварки, поскольку именно переналадка отнимает высвобожденный труд. Покупатели, группирующие ассортимент по семействам, а не по заказчикам, получают большую часть этой экономии.
Обучение операторов имеет такое же значение, как и аппаратное обеспечение, поскольку недостаточно подготовленный персонал недостаточно эффективно использует автоматизированную ячейку и возлагает вину за это на машину.
Письменный график технического обслуживания обеспечивает единый стандарт на всех сменах и у всех бригад.
Завод, восстановивший время безотказной работы
На заводе, эксплуатирующем ячейки дуговой сварки, выпуск снижался из-за неисправностей подачи проволоки и столкновений горелки, за которые никто не брал ответственность, поэтому ячейки простаивали по нескольку часов еженедельно. Внедрение регламентированной замены расходных материалов и назначение ответственного за каждую ячейку позволило восстановить большую часть времени безотказной работы. Покупатель понял, что время безотказной работы — это дисциплина, а не встроенная функция, и что для обеспечения заявленного выходного показателя промышленным сварочным роботам необходим ответственный за техническое обслуживание.
Фиксируйте простои с указанием их причин. Ячейка сварки, фиксирующая причины остановок, позволяет определить, связаны ли потери с расходными материалами, приспособлениями или программой — и для каждой из этих причин требуется свой способ устранения. Покупатели, фиксирующие простои, устраняют реальную причину, а не лишь симптом, который им случайно бросился в глаза.
Документированная исходная величина циклового времени подтверждает экономию, а не просто предполагает её.
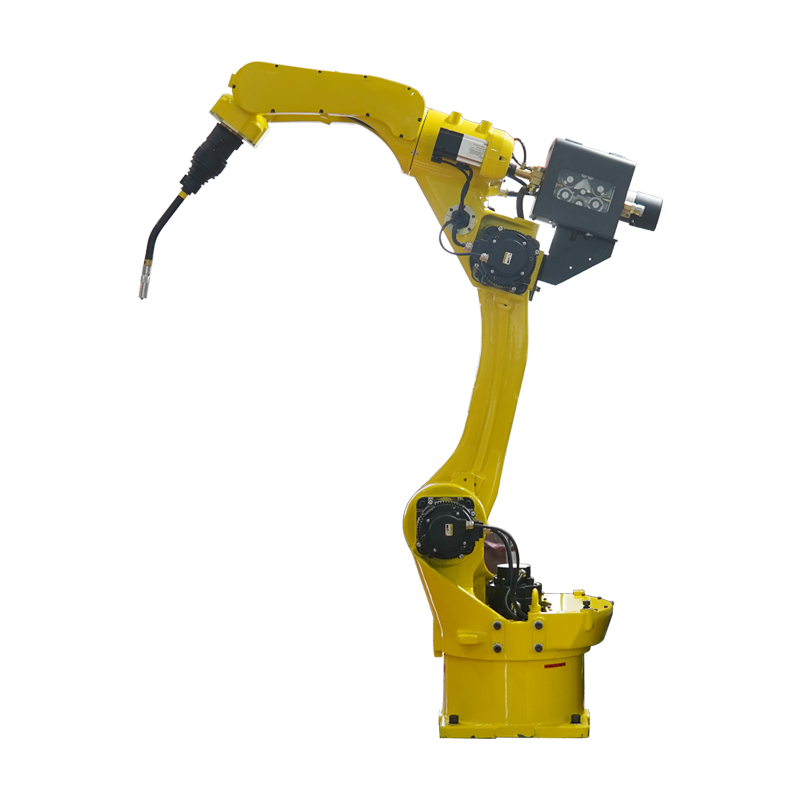
Анализ рисков и типов отказов
Конструирование приспособлений и подача деталей
Основной причиной низкого качества сварки промышленными роботами является проектирование приспособлений: если деталь смещается, деформируется или устанавливается неправильно, параметры сварного шва изменяются при каждом цикле. Промышленный робот точно повторяет одну и ту же программу, поэтому при смещении детали он с одинаковой точностью повторяет один и тот же дефект. Решение заключается в использовании базовых установочных поверхностей, достаточного зажимного усилия и приспособления, учитывающего тепловую деформацию, поскольку сварочная ячейка не может исправить ошибку, вызванную неправильной установкой детали.
Привлекайте сварщиков к разработке программы. Люди, выполнявшие сварку вручную, знают, где соединение представляет наибольшую сложность, и их опыт ценится выше любой офлайн-симуляции. Промышленные роботы, запрограммированные совместно с операторами, обеспечивают более высокое качество при первом запуске по сравнению с роботами, запрограммированными без участия операторов.
Наличие запасных изнашиваемых деталей позволяет превратить поломку в кратковременную остановку вместо потери всей смены.
Нагрузка на программирование и переналадка
Второй риск — это трудозатраты на программирование, поскольку сварочная ячейка, обрабатывающая широкий ассортимент деталей, тратит полученную экономию на время обучения и автономное программирование. Промышленные сварочные роботы эффективны при стабильном ассортименте и дороги при нестабильном. Покупатель должен либо стандартизировать семейство деталей, либо инвестировать в оснастку, сокращающую время переналадки, поскольку промышленный робот, который перепрограммируется каждую смену, не сможет высвободить те трудовые ресурсы, ради которых он был приобретён.
Установите целевой показатель времени безотказной работы и измеряйте его. Сварочная ячейка без измеряемого целевого показателя теряет устойчивость, поскольку никто не может определить, был ли текущий период успешным или нет. Покупатели, публикующие показатель времени безотказной работы по каждой ячейке, обеспечивают, чтобы промышленный робот обеспечивал тот объём выпуска, который предполагался в бизнес-обосновании.
Назначение конкретного ответственного за каждую ячейку обеспечивает чёткую подотчётность при возникновении неисправности.
Технические принципы и соответствие стандартам
Повторяемость, крепление заготовок и дисциплина использования расходных материалов
Промышленные сварочные роботы обеспечивают ценность за счёт повторяемости, а эта повторяемость зависит исключительно от приспособления, удерживающего деталь, и дисциплины в использовании расходных материалов, обеспечивающей стабильность дуги. Промышленный робот точно воспроизводит заданную траекторию, поэтому любые отклонения в положении детали, силе зажима или подаче проволоки приводят к отклонениям в сварном шве. Следовательно, сварочную ячейку необходимо проектировать как единую систему: манипулятор, позиционер, приспособление, горелка и подающее устройство проволоки работают совместно. Дуговая сварка также зависит от стабильности параметров: изменение напряжения или износ наконечника влияют на форму валика на каждом соединении. Время безотказной работы определяется регулярностью замены расходных материалов, поскольку износ наконечника, состояние подающего рукава и скопление брызг — самые частые причины остановки ячейки. Требования по безопасности являются обязательными: необходимо установить защитные ограждения и световые завесы, а также провести документированную оценку рисков до начала производства. Покупатели, которые заказывают полную сварочную ячейку целиком, а не только манипулятор, избегают ситуации, когда высокопроизводительный промышленный робот оказывается ограничен возможностями всех остальных компонентов.
Автоматизационный проект начинается с процесса, поскольку машина, приобретённая для выполнения задачи, которую она не в состоянии решить, занимает площадь на полу, а не добавляет производственных мощностей.
Покупатели, которые регистрируют каждую единицу промышленных сварочных роботов после каждой смены, выявляют мелкие неисправности до того, как они превращаются в проблемы безопасности.
Практическое руководство для покупателей и служб технического обслуживания
Обеспечение производительности ячейки
Покупателям следует указывать промышленные сварочные роботы в виде полной ячейки — с оснасткой, позиционером, горелкой и подающим устройством для проволоки, спроектированными как единая система; затем необходимо согласовать план переналадки и график замены расходных материалов с интегратором. Поставщики, промышленные сварочные роботы например RM, предоставляют план сварочной ячейки, в котором указаны типы оснастки, рабочие параметры и целевые показатели времени безотказной работы. Каждая ячейка должна иметь назначенного ответственного лица и запланированное техническое обслуживание. Промышленный робот, поддерживаемый надлежащей ячейкой и регламентом технического обслуживания, обеспечивает объём выпуска, обещанный при закупке.
Промышленные сварочные роботы, подобранные с учётом реальных условий эксплуатации, окупаются за счёт меньшего числа отказов и более длительного срока службы.
Регулярный осмотр позволяет выявить износ до того, как он приведёт к браку или травме.
Часто задаваемые вопросы
Вопрос 1: Почему сварочные ячейки работают ниже расчётных показателей?
Ответ наибольшее отклонение от нормы обычно связано с приспособлением, программой или дисциплиной использования расходных материалов, а не с манипулятором, поскольку сварочная ячейка точно повторяет заданную ей последовательность действий. Деталь, смещающаяся в процессе сварки, будет давать один и тот же дефект при каждом цикле. Покупатели, которые проверяют приспособление и технологическую последовательность до того, как обвинять оборудование, как правило, находят причину проблемы в течение одной смены.
Вопрос 2: Насколько важным является приспособление?
Ответ приспособление столь же важно, как и манипулятор, поскольку промышленные сварочные роботы точно воспроизводят заданный им путь и не способны скорректировать положение детали, если она установлена неправильно. Базовые точки установки, усилие зажима и тепловая деформация — всё это влияет на качество сварного шва. Сварочная ячейка с правильно спроектированным приспособлением обеспечивает стабильное качество соединений; без него — стабильное появление дефектов.
Вопрос 3: Что определяет коэффициент готовности (uptime) сварочной ячейки для дуговой сварки?
Ответ : Время безотказной работы определяется регулярным обслуживанием расходных компонентов, поскольку износ наконечника, состояние линера и скопление брызг приводят к остановке ячейки чаще, чем любая механическая неисправность. Плановая проверка горелки и подачи проволоки восстанавливает большую часть утраченной производительности. Промышленные сварочные роботы, закреплённые за конкретным ответственным оператором на каждую ячейку, сохраняют заявленную производительность; без такого закрепления производительность снижается.
Вопрос 4: Может ли одна ячейка обрабатывать широкий ассортимент деталей?
Ответ : Ячейка может обрабатывать широкий ассортимент деталей, если они относятся к одной группе и оснастка стандартизована, поскольку именно переналадка требует наибольших временных затрат. Промышленные сварочные роботы эффективны при стабильном ассортименте и экономически невыгодны при высокой изменчивости номенклатуры. Покупателям следует либо стандартизировать группу деталей, либо инвестировать в быстросъёмные приспособления, поскольку промышленный робот, требующий переобучения каждую смену, не освобождает рабочую силу.