
 EN
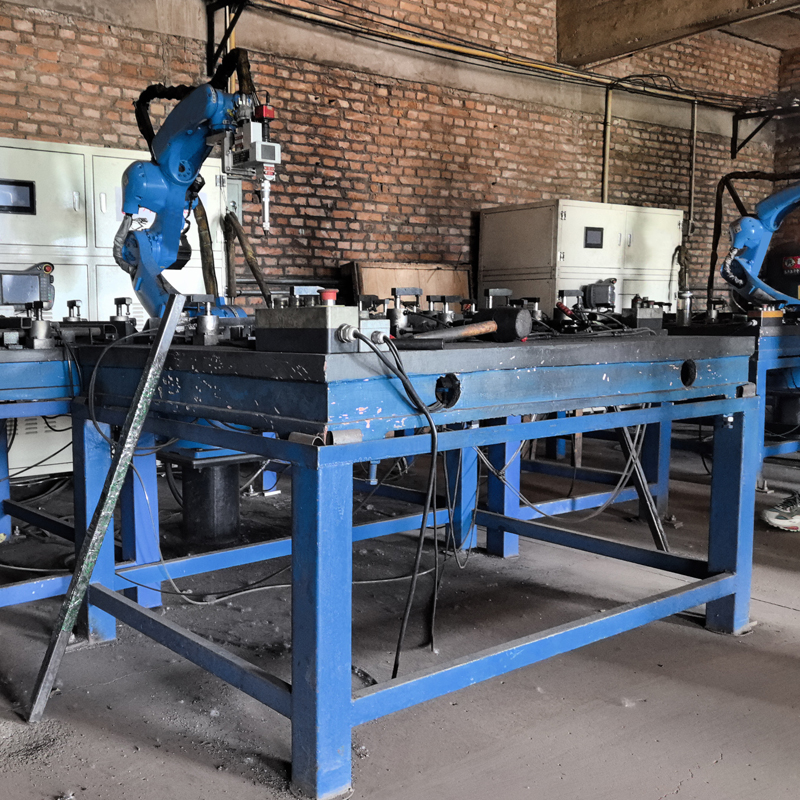
Первоначальные инвестиции: сколько действительно платят небольшие производители за робота для сварки автомобилей
Основное оборудование, приспособления, ограждения безопасности и трудозатраты на интеграцию
Готовая к эксплуатации роботизированная сварочная ячейка для автомобилей обычно стоит от 175 000 до 250 000 долларов США (оценки отрасли за 2025 год); полномасштабные комплекты для автомобильных компонентов при необходимости специализированной оснастки стоят более 300 000 долларов США. Роботизированная рука составляет 30–40 % общей стоимости: манипуляторы начального уровня начинаются примерно с 28 000 долларов США, тогда как модели для высокоскоростной дуговой сварки достигают 60 000 долларов США. Источник сварочного тока, подающий механизм проволоки и горелка добавляют от 15 000 до 30 000 долларов США. Индивидуальные приспособления и позиционеры — критически важные элементы для повторяющейся точной установки деталей — стоят от 20 000 до 50 000 долларов США; защитные ограждения с фотоэлектрическими завесами или металлическими заборами требуют от 10 000 до 25 000 долларов США. Трудозатраты на интеграцию — включая механический монтаж, программирование ПЛК, настройку сварочных параметров и проверку безопасности — обычно составляют 20–30 % стоимости оборудования. Малые предприятия с ограниченными внутренними инженерными возможностями должны предусмотреть расходы на выездные услуги системного интегратора, техническую документацию и поддержку при запуске. Даже в самом бюджетном варианте простая сварочная станция на базе кобота с базовой оснасткой и без внешней оси редко обходится дешевле 60 000 долларов США с учётом всех вспомогательных компонентов.
Скрытые факторы роста затрат для МСП: модернизация устаревших линий и ограниченные внутренние инженерные возможности
Небольшие производители зачастую обнаруживают, что заявленная цена робота составляет лишь половину реальных затрат. Модернизация устаревшей сварочной линии обычно требует усиления пола, модернизации электроснабжения, увеличения мощности компрессорной установки и высокопроизводительной системы отвода сварочных газов — ни один из этих пунктов не включён в стандартные коммерческие предложения. Совокупные затраты на такие изменения инфраструктуры могут составить от 15 000 до 40 000 долларов США ещё до возобновления производства. Ограниченный штат инженеров вынуждает предприятия привлекать сторонних системных интеграторов для проектирования технологических процессов и устранения неисправностей, что повышает как общие расходы, так и риски срыва сроков. Обучение операторов-программистов занимает от двух до четырёх недель и сопровождается снижением производительности. Ежегодные контракты на техническое обслуживание поглощают дополнительно 5–10 % капитальных затрат. Более тонкие факторы — например, колебания допусков деталей, требующие улучшения штамповки на предыдущих этапах или добавления контрольных станций, — быстро накапливаются. В условиях малых и средних предприятий с бережливым производством, где один инженер выполняет сразу несколько функций, недооценка расходов на этапе интеграции является наиболее частой причиной чрезмерно оптимистичных первоначальных расчётов рентабельности инвестиций.
Годовая чистая выгода: эффективность труда, повышение качества и стабильность производительности
Оптимизация трудовых ресурсов: сокращение по сравнению со стратегическим перераспределением (повышение квалификации, удержание персонала, поглощение косвенных задач)
Робот для сварки автомобилей трансформирует — а не заменяет — трудовую динамику. Квалифицированные сварщики переходят от повторяющихся, эргономически сложных задач к работе более высокой ценности: программированию, контролю качества и улучшению процессов. Это снижает текучесть кадров — зачастую на 15 % и более в мастерских ручной сварки — и сохраняет институциональные знания. Вместо сокращения рабочих мест роботы берут на себя избыточный объём работ в периоды пиковой нагрузки, освобождая человеческих сварщиков для выполнения сложных, малотиражных задач, требующих профессионального суждения. Опыт отрасли показывает, что один робот способен выполнять объём работы, эквивалентный 1,5–2 полным ставкам сварщиков, если учесть сокращение сверхурочных (обычно 15–30 %) и поглощение вспомогательных задач. Затраты на обучение снижаются, поскольку новые сотрудники сосредотачиваются на управлении роботом и базовом техническом обслуживании, а не на освоении тонкостей ручной сварки — это сокращает расходы на адаптацию каждого нового сотрудника на тысячи долларов. В конечном счёте экономия на трудозатратах достигается за счёт максимального раскрытия потенциала персонала, повышения производительности на одного сотрудника и формирования более устойчивой команды.
Снижение затрат, связанных с переделкой, браком и сверхурочной работой, а также вклад стабильных циклов производства в соблюдение сроков поставки
Сварочные роботы для автомобилей обеспечивают повторяющиеся параметры зажигания дуги, углы наклона горелки и скорости перемещения, что снижает уровень брака на 30–80 % и уменьшает размерную вариативность на 30–70 % согласно промышленным эталонам. Меньшее количество дефектных деталей означает сокращение шлифовки, повторной сварки и потерь материалов — прямую экономию, которая накапливается. Стабильное качество также снижает количество гарантийных претензий и возвратов от клиентов, защищая маржу. Затраты на сверхурочную работу сокращаются по мере стабилизации циклов: робот работает с постоянной скоростью, не подверженной усталости, сокращая объём сверхурочных часов на 15–30 % во многих небольших мастерских. Что ещё важнее, стабильные циклы позволяют точнее планировать производство. Когда каждая деталь выпускается в предсказуемом временном окне, очереди на последующие операции сборки и контроля работают без задержек, повышая долю заказов, выполненных в срок. Для небольших производителей соблюдение сроков поставки укрепляет доверие клиентов и способствует получению повторных заказов. Совокупность более высокого выхода годных изделий с первого прохода, меньшего количества брака и предсказуемой пропускной способности улучшает финансовое состояние предприятия помимо экономии на оплате труда.
Практическое использование: оценка реальной производительности и предотвращение типичных ошибок при расчёте возврата инвестиций
Реальный возврат инвестиций от робота для сварки автомобилей зависит от количества качественных деталей, фактически выходящих из рабочей зоны за смену, а не от теоретического максимума, указанного в технической документации. Предприятия, основывающие расчёты окупаемости исключительно на времени горения дуги, систематически завышают реальную пропускную способность на 30–40%.
Сравнение фактических и теоретических показателей выпуска: базовые цикловые времена загрузки, сварки, контроля и доработки
Робот может выполнить сварной шов за 45 секунд, однако полный цикл обработки детали зачастую превышает 90 секунд, если включить ручную загрузку, проверку зажима и визуальный осмотр после сварки. Исследования в отрасли показывают, что задачи, не связанные со сваркой — манипуляции с деталями, очистка электрода и обязательные промежуточные инспекции — составляют почти половину времени цикла ячейки. Мелкие производители, отслеживающие только сварочный этап, таким образом упускают из виду самые значительные потребители времени. Установление базовых показателей для каждой операции выявляет реальную производительность, обычно составляющую 55–70 % номинальной мощности робота. Без таких данных, полученных в реальных условиях, расчёты окупаемости превращаются в вымысел, а объявленные производственные мощности, выглядящие привлекательно в таблице, не реализуются на практике при трёхсменном производстве.
Три главных источника завышенных оценок: потери времени при переналадке, дефицит деталей на предшествующих участках и узкие места при контроле на последующих этапах
Даже точные базовые показатели цикла могут быть подорваны тремя скрытыми факторами, которые мелкие предприятия зачастую недооценивают:
- Потери времени при переналадке — Частая смена номеров деталей требует перенастройки приспособлений, повторной загрузки программ и проверки первых образцов, что отнимает 12–18 % доступного времени. На линии, выпускающей ежедневно пять вариантов изделий, потери мощности из-за переналадки могут превысить потери из-за сварочных дефектов.
- Дефицит компонентов на предшествующих этапах — Роботизированные ячейки простаивают, когда предшествующие станции штамповки или гибки отстают. Отсутствие кронштейна или неправильная подача панели может остановить выпуск на 20–40 минут, снижая коэффициент использования оборудования и порождая издержки на простои персонала.
- Узкие места на последующих этапах контроля — Когда постсварочные измерения или этапы контроля на координатно-измерительных машинах не успевают за производством, готовые детали накапливаются. Это вынуждает роботов переходить в режим ожидания, снижая реальную часовую производительность и искажая чистую мощность, используемую при расчётах окупаемости.
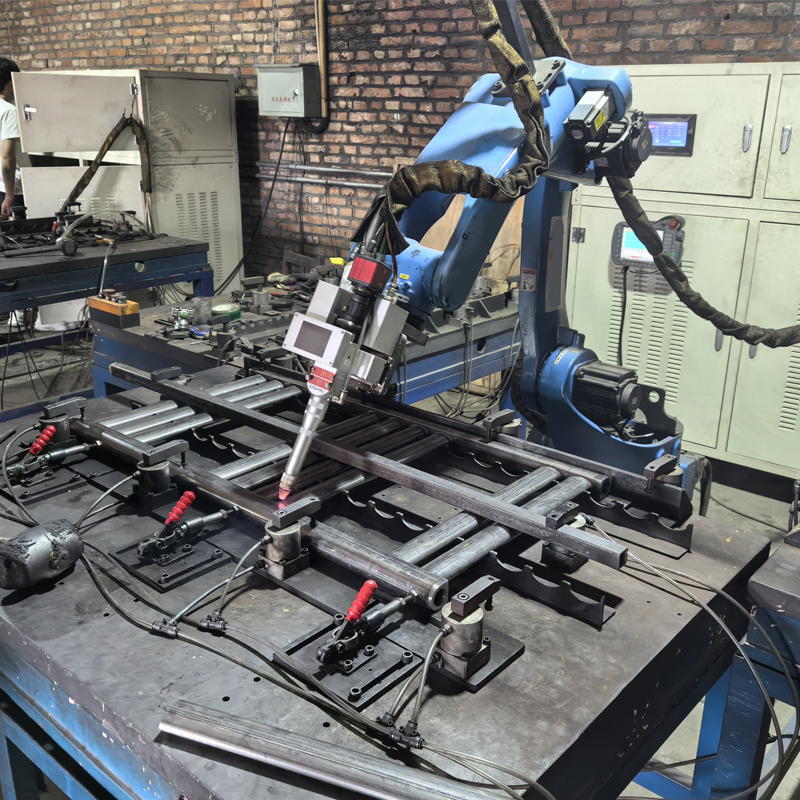
Методика расчёта ROI для малых предприятий: лизинг, совместные роботы (cobots) и анализ чувствительности
ROI-модель сварочного робота для автомобилей, адаптированная для МСП, с анализом чувствительности к коэффициенту использования и ассортименту деталей
Практическая модель ROI для небольшого производителя должна учитывать два критически важных параметра, которые зачастую игнорируются в стандартных калькуляторах: реальный уровень загрузки и изменчивость ассортимента деталей. Простая методика сравнивает годовую чистую выгоду с общей первоначальной инвестицией. Годовая чистая выгода представляет собой сумму повышения эффективности труда (перераспределение или сокращение персонала), предотвращения брака и переделки (обычно 3–5 % от общей себестоимости производства) и стоимости стабильности выпуска. Эта сумма затем делится на общую стоимость системы — оборудование, оснастка, инфраструктура безопасности и интеграция — для получения базового срока окупаемости.
Реальная ценность модели проявляется при проведении анализа чувствительности. Если уровень загрузки снижается с запланированных 85 % до более реалистичных 65 %, годовая чистая выгода уменьшается пропорционально, что удлиняет срок окупаемости на месяцы или даже на целый год. В таблице этот эффект наглядно демонстрируется:
| Коэффициент использования | Годовая чистая выгода ($) | Стоимость системы ($) | Срок окупаемости (лет) |
|---|---|---|---|
| 85% | 42,000 | 75,000 | 1.8 |
| 65% | 32,000 | 75,000 | 2.3 |
| 50% | 24,700 | 75,000 | 3.0 |
Чувствительность к смешанному производству также имеет первостепенное значение. Цех, выпускающий три артикула с короткими переналадками, демонстрирует совершенно иную рентабельность инвестиций по сравнению с цехом, выполняющим сварку двадцати артикулов с потерями времени на переналадку по 30 минут каждый. Модель должна корректировать предположения о длительности цикла и нормах брака для каждого артикула, взвешивая их по объёму производства. Расчёт такого взвешенного среднего значения предотвращает ситуацию, при которой один высокотиражный и высокомаржинальный артикул маскирует убытки по другим заказам, обеспечивая итоговую цифру чистой выгоды, отражающую реальное операционное положение дел.
Аренда против капитальных затрат и использование коботов для точечной сварки как менее рискованная точка входа с сопоставимыми сроками окупаемости
Структура финансирования изменяет профиль рисков для небольшого производителя. Традиционная модель капитальных затрат требует значительных первоначальных денежных средств, однако лизинг преобразует их в предсказуемые ежемесячные операционные расходы. Типичный лизинг может предусматривать нулевой первоначальный взнос и ежемесячные платежи в течение 36–60 месяцев. Это позволяет сохранить оборотный капитал для закупки сырья или других производственных нужд. Хотя общая стоимость лизинга за весь срок службы актива выше, он обеспечивает немедленный положительный денежный поток, если ежемесячная чистая выгода от робота превышает ежемесячный лизинговый платёж. В этом контексте окупаемость с точки зрения денежного потока может наступить мгновенно.
Система точечной сварки с использованием кобота представляет собой технически и финансово менее рискованный способ входа в автоматизацию. Полностью интегрированные такие системы обычно стоят от 50 000 до 100 000 долларов США по сравнению с 100 000–250 000+ долларов США за традиционного промышленного робота с жёсткими ограждениями безопасности. Возможность повторного размещения — ключевое финансовое преимущество: кобот на мобильной платформе можно переместить между различными семействами деталей за считанные минуты, что напрямую снижает потери при переналадке и риски низкой загрузки, подрывающие расчёты рентабельности инвестиций (ROI). Для небольшого цеха начало работы с арендованным коботом на стабильном, высокопроизводительном семействе деталей позволяет достичь срока окупаемости вложения средств в течение нескольких месяцев — а не лет. Это даёт команде возможность наработать навыки программирования и подтвердить технологические процессы до того, как будет принято решение о внедрении более крупной, специализированной ячейки автоматизации; средства от первого успешного проекта могут быть направлены на финансирование дальнейшего роста.
ЧаВО
Сколько стоит робот для сварки автомобилей?
Стоимость комплектного роботизированного сварочного комплекса для автомобилей обычно составляет от 175 000 до 250 000 долларов США; системы на базе коботов начального уровня доступны по цене от 60 000 долларов США.
Какие скрытые расходы возникают при интеграции робота для сварки автомобилей?
К скрытым расходам относятся модификации производственных помещений, например усиление пола, модернизация электроснабжения и расширение мощности системы сжатого воздуха. Кроме того, ограниченные внутренние инженерные ресурсы могут привести к росту затрат на интеграцию и устранение неисправностей.
Как роботы для сварки автомобилей повышают эффективность использования рабочей силы?
Роботы для сварки автомобилей позволяют квалифицированным сварщикам сосредоточиться на задачах более высокой ценности — например, программировании и контроле качества, — одновременно снижая текучесть кадров и поглощение времени на вспомогательные операции.
Какие основные ошибки, снижающие возврат инвестиций (ROI), допускаются при использовании роботов для сварки автомобилей?
Типичные ошибки, снижающие ROI: завышенная оценка теоретической производственной мощности, заниженная оценка потерь времени при переналадке оборудования и игнорирование дефицита комплектующих на предшествующих этапах или узких мест на последующих этапах производственного цикла.
Какие преимущества даёт аренда робота для сварки автомобилей?
Лизинг снижает первоначальную финансовую нагрузку, превращая инвестиции в предсказуемый ежемесячный расход. Такой подход особенно выгоден для небольших производителей, стремящихся к немедленному положительному денежному потоку.
Содержание
- Первоначальные инвестиции: сколько действительно платят небольшие производители за робота для сварки автомобилей
-
Годовая чистая выгода: эффективность труда, повышение качества и стабильность производительности
- Оптимизация трудовых ресурсов: сокращение по сравнению со стратегическим перераспределением (повышение квалификации, удержание персонала, поглощение косвенных задач)
- Снижение затрат, связанных с переделкой, браком и сверхурочной работой, а также вклад стабильных циклов производства в соблюдение сроков поставки
- Практическое использование: оценка реальной производительности и предотвращение типичных ошибок при расчёте возврата инвестиций
- Методика расчёта ROI для малых предприятий: лизинг, совместные роботы (cobots) и анализ чувствительности
-
ЧаВО
- Сколько стоит робот для сварки автомобилей?
- Какие скрытые расходы возникают при интеграции робота для сварки автомобилей?
- Как роботы для сварки автомобилей повышают эффективность использования рабочей силы?
- Какие основные ошибки, снижающие возврат инвестиций (ROI), допускаются при использовании роботов для сварки автомобилей?
- Какие преимущества даёт аренда робота для сварки автомобилей?