
 EN
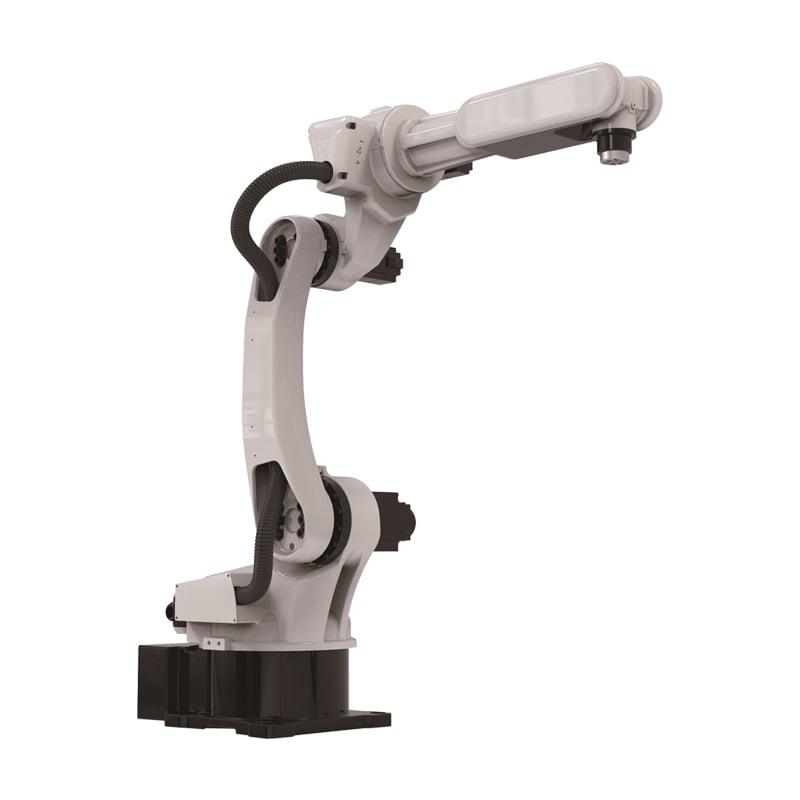
Lassende industriële robots zijn zelden de reden waarom een cel onderpresteert, maar zij krijgen de schuld, omdat de kritieke storingen zich rond de arm voordoen. De kloof tussen een cel die draait en een cel die vastloopt ligt in de opspanning, het programma en de discipline rond verbruiksmaterialen. Kopers die deze drie aspecten aanpakken voordat zij de hardware de schuld geven, herstellen de productiecapaciteit die de aankoop bedoeld was te leveren. De onderstaande richtlijnen behandelen werkelijke installaties, de storingstypen die de productie stilleggen, de techniek die wel werkt en een controlelijst voor kopers voor booglassen en een lascel.
Praktijkvoorbeeld uit de industrie
Een constructeur die de opspanning herstelde
Een constructeur constateerde dat zijn lassende industriële robots ongelijkmatige doordringing produceerden en gaf de arm de schuld, terwijl de echte oorzaak een opspanning was die het onderdeel liet verschuiven onder invloed van warmte. Het herontwerpen van de klemming en het toevoegen van positioneringsreferentiepunten losten de kwaliteitsproblemen bij de eerste productierun op. De koper leerde dat de opspanning deel uitmaakt van de las en dat een lascel slechts zo consistent is als de presentatie van het onderdeel.
Standaardiseer de onderdeelfamilie waar mogelijk. Lassenindustriële robots zijn het meest economisch bij onderdelen die gereedschappen en laspaden delen, omdat de omschakeling het vrijgekomen personeel in beslag neemt. Kopers die het assortiment op familie in plaats van op klant groeperen, realiseren het grootste deel van de besparing.
Operatoropleiding is even belangrijk als de hardware, want een ongetrainde ploeg gebruikt de cel onvoldoende en wijt de schuld aan de machine.
Een schriftelijk onderhoudsplan handhaaft dezelfde norm over alle ploegendiensten en teams heen.
Een fabriek die de beschikbaarheid herstelde
Een fabriek met booglascelletjes verloor productie door draadaanvoerstoringen en toortsbotsingen waar niemand verantwoordelijk voor was, waardoor de cellen elke week urenlang stilstonden. Door een geplande vervangingsroutine voor verbruiksartikelen en een benoemde verantwoordelijke per cel werd het grootste deel hiervan hersteld. De koper leerde dat beschikbaarheid een discipline is, niet een eigenschap, en dat lassenindustriële robots een onderhoudsverantwoordelijke nodig hebben om hun nominale output te leveren.
Registreer de stilstanden per oorzaak. Een lascel die bijhoudt waarom hij stopt, laat zien of het verlies wordt veroorzaakt door verbruiksartikelen, gereedschappen of programma’s – en elk heeft een andere oplossing. Kopers die de stilstanden registreren, lossen de werkelijke oorzaak op in plaats van het symptoom dat ze toevallig opmerken.
Een gedocumenteerde baseline voor cyclustijd bewijst de besparing in plaats van deze te veronderstellen.
Risico- en foutmodusanalyse
Gereedschapontwerp en onderdeelpresentatie
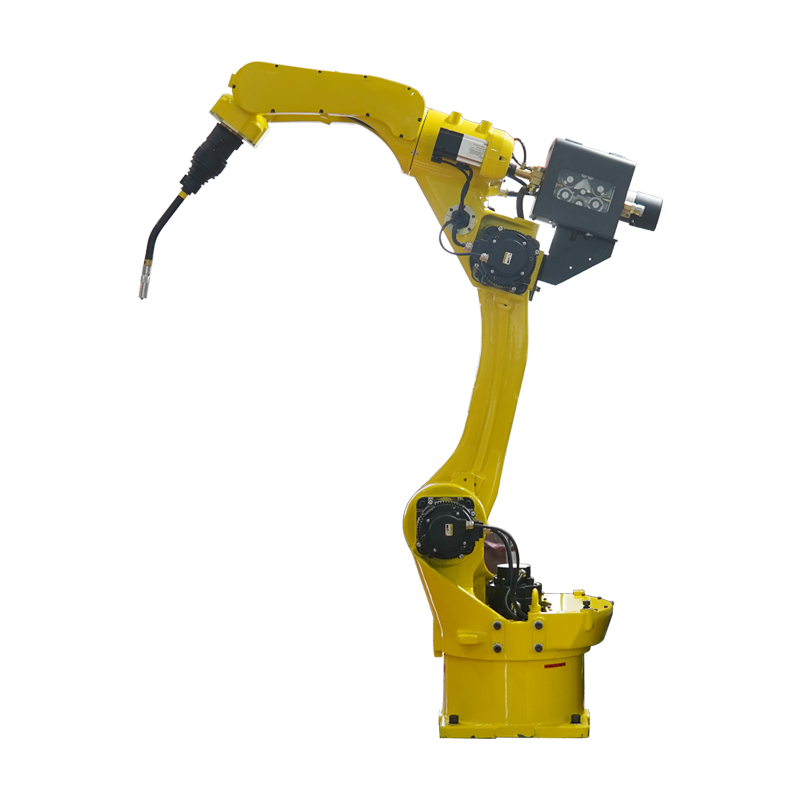
De belangrijkste oorzaak van slechte lasresultaten bij industriële lasrobots is het ontwerp van de spanvorment, omdat een onderdeel dat verschuift, veert of niet vlak ligt, elke cyclus de las verandert. Een industriële robot herhaalt exact hetzelfde programma, dus herhaalt het ook exact hetzelfde gebrek wanneer het onderdeel beweegt. De oplossing bestaat uit positioneringsreferentiepunten, voldoende opspanning en een spanvorment dat rekening houdt met hittevervorming, aangezien een lascel geen onderdeel kan corrigeren dat verkeerd wordt gepresenteerd.
Betrek de lassers bij het programmeren. De mensen die de onderdelen handmatig hebben gelast, weten waar de lasnaad lastig is, en die kennis is meer waard dan elke offline-simulatie. Industriële lasrobots die worden geprogrammeerd in samenwerking met de operators leveren een betere eerste-tijds-kwaliteit dan robots die zonder hun input worden geprogrammeerd.
Reserve-onderdelen voor slijtage op voorraad hebben, zorgt ervoor dat een storing slechts tot een korte onderbreking leidt in plaats van een volledig verloren werktijd.
Programmeerlast en wisseling
Een tweede risico is de programmeerlast, aangezien een lascel die een breed onderdeelassortiment verwerkt zijn besparingen uitgeeft aan inleertijd en offlineprogrammering. Industriële lasrobots zijn efficiënt bij een stabiel onderdeelassortiment, maar duur bij een wisselend assortiment. De koper moet ofwel de onderdeelfamilie standaardiseren of investeren in gereedschap dat de omschakeling vereenvoudigt, want een industriële robot die elke plooi opnieuw geprogrammeerd moet worden, kan de arbeid die hij moest vervangen niet vrijmaken.
Stel een doelstelling voor de uptime vast en meet deze. Een lascel zonder gemeten doelstelling raakt van koers, omdat niemand kan beoordelen of deze week goed of slecht was. Kopers die het uptime-cijfer per cel openbaar maken, zorgen ervoor dat de industriële robot de output levert die in de businesscase is verondersteld.
Een genoemde eigenaar voor elke cel zorgt voor duidelijke verantwoordelijkheid wanneer er een fout optreedt.
Technische beginselen en standaardconformiteit
Herhaalbaarheid, positionering en discipline bij verbruiksartikelen
Lassende industriële robots leveren waarde door herhaalbaarheid, en die herhaalbaarheid is slechts zo goed als de opspanvorming die het onderdeel presenteert en de consumptiediscipline die de lichtboog stabiel houdt. De industriële robot volgt exact het ingeleerde pad, dus elke variatie in de positie van het onderdeel, de klemkracht of de draadaanvoer wordt een variatie in de lasnaad. Een lascel moet daarom als een systeem worden gespecificeerd: de arm, de positioneerder, de opspanvorming, de laskop en de draadaanvoer samen. Lichtbooglassen is ook afhankelijk van constante parameters, omdat een drijvende spanning of een versleten tip de lasdraad op elke verbinding verandert. Beschikbaarheid hangt af van het consumptieschema, aangezien tipversletenheid, slangtoestand en spatselafzetting de meest voorkomende oorzaken zijn waarom een cel stilvalt. Veiligheidseisen zijn ononderhandelbaar: afscherming, lichtgordijnen en een gedocumenteerde risicoanalyse zijn vereist vóór productie. Kopers die de gehele cel specificeren in plaats van alleen de arm, voorkomen dat een krachtige industriële robot wordt ondermijnd door alle componenten eromheen.
Een automatiseringsproject begint met het proces, want een machine die wordt gekocht voor een taak die hij niet kan uitvoeren, is vloerruimte, geen capaciteit.
Kopers die elke eenheid van lasindustrierobots na elke ploegendienst registreren, ontdekken kleine fouten voordat ze veiligheidsproblemen worden.
Actiegerichte gids voor kopers en onderhoud
De cel laten leveren
Kopers moeten lasindustrierobots specificeren als een complete cel, met de fixture, de positioner, de lasspuit en de draadaanvoer die samen zijn geïntegreerd; daarna moeten zij het wisselplan en het onderhoudsplan voor verbruiksmaterialen met de integrator bevestigen. Leveranciers van industriële soudrobots zoals RM bieden een lascelplan aan waarin de fixtures, parameters en uptime-doelstellingen worden genoemd. Elke cel moet een benoemde eigenaar en een gepland onderhoud hebben. Een industrierobot die wordt ondersteund door een geschikte cel en een regelmatig onderhoudsplan levert de beloofde productieafname.
Wanneer lasindustrierobots zijn gespecificeerd op basis van de werkelijke taak, betalen zij zich terug via minder storingen en een langere levensduur.
Regelmatige inspectie detecteert slijtage voordat deze leidt tot een afvalrun of een letsel.
Veelgestelde vragen
Vraag 1: Waarom presteren lascellen ondermaats?
Antwoord de meeste prestatietekorten zijn te wijten aan de fixture, het programma of de consumptie van materiaal, en niet aan de robotarm, omdat een lascel herhaalt wat er aan wordt gegeven. Een onderdeel dat verschuift, veroorzaakt elke cyclus dezelfde fout. Kopers die eerst de fixture en de werkwijze controleren voordat zij de hardware de schuld geven, vinden de oorzaak meestal binnen één ploegendienst.
Vraag 2: Hoe belangrijk is de fixture?
Antwoord de fixture is even belangrijk als de robotarm, omdat industriële lasrobots het ingeleerde pad exact herhalen en geen verkeerd gepositioneerd onderdeel kunnen corrigeren. Locatie-referentiepunten, klemkracht en warmtevervorming beïnvloeden allemaal de las. Een lascel die is uitgerust met een geschikte fixture, levert consistente lasverbindingen; een lascel zonder geschikte fixture levert consistente fouten.
Vraag 3: Wat bepaalt de beschikbaarheid (uptime) van een booglascel?
Antwoord : De uptime wordt bepaald door het onderhoudsprogramma voor verbruiksmaterialen, aangezien slijtage van de laspunt, de staat van de liner en de ophoping van spatten een cel vaker stopzetten dan welke mechanische storing dan ook. Een geplande controle van de lasspuit en de draadtoevoer herstelt het grootste deel van het verloren productievermogen. Industriële lasrobots met een benoemde verantwoordelijke per cel behouden hun gecertificeerde productievermogen; die zonder dergelijke toewijzing verliezen dat vermogen geleidelijk.
Vraag 4: Kan één cel een breed onderdeelenspectrum verwerken?
Antwoord : Een cel kan een spectrum verwerken als de onderdelen tot dezelfde familie behoren en de gereedschappen gestandaardiseerd zijn, omdat juist de wisseling tijd kost. Industriële lasrobots zijn efficiënt bij een stabiel onderdeelenspectrum, maar duur bij een wisselend spectrum. Kopers moeten ofwel de onderdeelfamilie standaardiseren of investeren in snelle wisselgereedschappen, want een industriële robot die elke ploeg opnieuw geprogrammeerd moet worden, leidt niet tot arbeidsbesparing.