
 EN
Voorafse investering: wat kleine fabrikanten werkelijk betalen voor een auto-lasrobot
Kernhardware, spanmiddelen, veiligheidsafsluitingen en integratie-arbeid
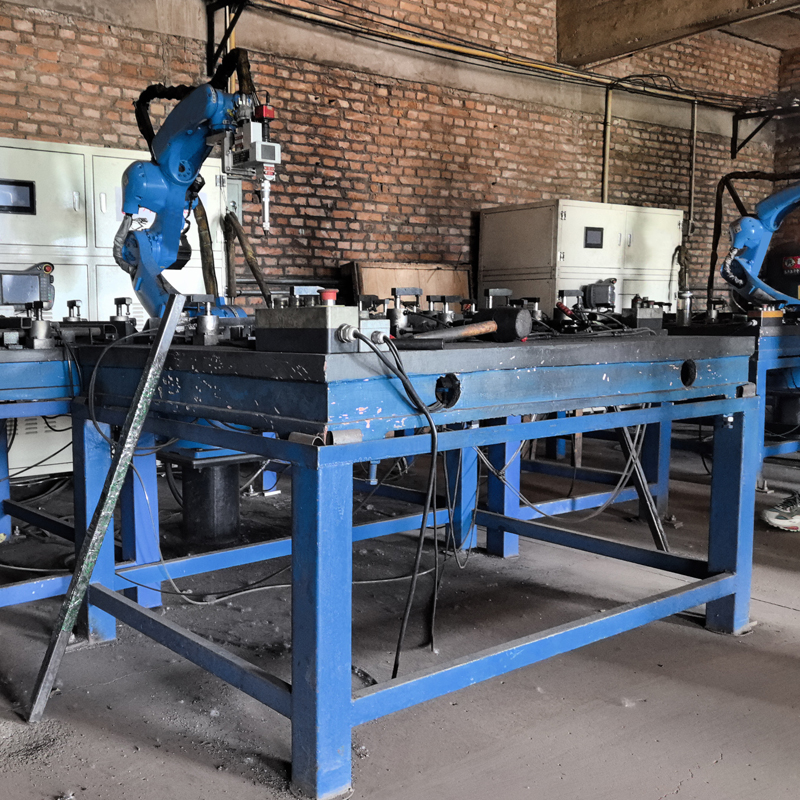
Een kant-en-klaar autolassrobotcel kost doorgaans tussen de 175.000 en 250.000 dollar (industrieschattingen voor 2025), waarbij volledige oplossingen voor auto-onderdelen meer dan 300.000 dollar bedragen wanneer gespecialiseerde gereedschappen nodig zijn. De robotarm vormt 30–40% van de totaalprijs: instapmodel manipulators beginnen rond de 28.000 dollar, terwijl high-speed booglassystemen tot 60.000 dollar kunnen kosten. De lassstroombron, draadtoevoer en lasspistool dragen 15.000 tot 30.000 dollar bij. Aangepaste spanvorment en positioneringssystemen—essentieel voor herhaalbare onderdeelpositionering—kosten 20.000 tot 50.000 dollar; veiligheidsafsluitingen met lichtgordijnen of hekwerk vereisen 10.000 tot 25.000 dollar. Integratiewerk—waaronder mechanische installatie, PLC-programmering, afstemming van lasparameters en veiligheidsvalidatie—bedraagt doorgaans 20–30% van de apparatuurkosten. Kleine fabrikanten met beperkte interne engineeringcapaciteit moeten rekening houden met de veldservice-uren van een integrator, documentatie en ondersteuning bij het opstarten. Zelfs aan de lagere prijskant ligt een eenvoudige cobotgebaseerde lassstation met basisgereedschap en zonder externe as zelden onder de 60.000 dollar zodra alle bijkomende componenten zijn meegerekend.
Verborgen kostenrijders voor MKB: aanpassing van bestaande productielijnen en beperkte interne technische capaciteit
Kleine fabrikanten ontdekken vaak dat de opvallende robotprijs slechts de helft van de werkelijke investering is. Het aanpassen van een bestaande laslijn vereist vaak versterking van de vloer, een upgrade van de elektrische installatie, extra capaciteit voor perslucht en een hoogvolume-afzuiginstallatie voor dampen—geen van deze zaken staat in standaardoffertes. Samen kunnen deze aanpassingen aan de productieomgeving $15.000 tot $40.000 kosten voordat de productie opnieuw kan starten. Beperkte interne engineeringcapaciteit dwingt bedrijven ertoe om te vertrouwen op externe integrators voor procesontwerp en probleemoplossing, wat zowel de kosten als het risico op vertraging verhoogt. Het opleiden van operator-programmeurs kost twee tot vier weken met verminderde productiecapaciteit, en jaarlijkse onderhoudscontracten nemen nog eens 5–10% van de kapitaaluitgaven in beslag. Minder zichtbare factoren—zoals variabiliteit in onderdeeltoleranties die verbeteringen in de stempelprocessen ‘upstream’ vereisen of extra inspectieposten—versterken het effect snel. In slanke MKB-omgevingen, waar één ingenieur meerdere rollen vervult, is het onderschatten van deze integratiekosten de meest voorkomende reden waarom initiële ROI-voorspellingen zich blijken te veel te rooskleurig.
Jaarlijkse nettovoordelen: arbeidsefficiëntie, kwaliteitswinsten en consistentie van doorvoer
Optimalisatie van arbeid: vermindering versus strategische herinzet (opvoeding, behoud, opneming van indirecte taken)
Een autolassrobot verandert—niet vervangt—de arbeidsdynamiek. Ervaren lassers verschuiven van repetitieve, ergonomisch belastende taken naar werk met meer toegevoegde waarde, zoals programmeren, kwaliteitscontrole en procesverbetering. Dit verlaagt de personeelsomzet—vaak 15% of meer in handmatige lasshuisjes—en behoudt institutionele kennis. In plaats van functies te elimineren, nemen robots piekbelastingen op, waardoor menselijke lassers vrijkomen voor complexe, kleinschalige klussen die oordeelskracht vereisen. Praktijkervaring in de industrie toont aan dat één robot het equivalent kan dekken van 1,5 tot 2 voltijds lassers, rekening houdend met verminderde overuren (vaak 15–30%) en absorptie van indirecte taken. Opleidingskosten dalen, omdat nieuwe medewerkers zich richten op robotbediening en basisonderhoud in plaats van het beheersen van de fijnheid van handmatig lassen—wat de inwerkingskosten per medewerker met duizenden euro’s verlaagt. Uiteindelijk voortvloeien arbeidsbesparingen uit het maximaliseren van het potentieel van de werknemers, een hogere output per medewerker en het opbouwen van een veerkrachtiger team.
Kosten die zijn vermeden door herwerk, afval en overwerk — plus de bijdrage van stabiele cyclustijden aan het leveren op tijd
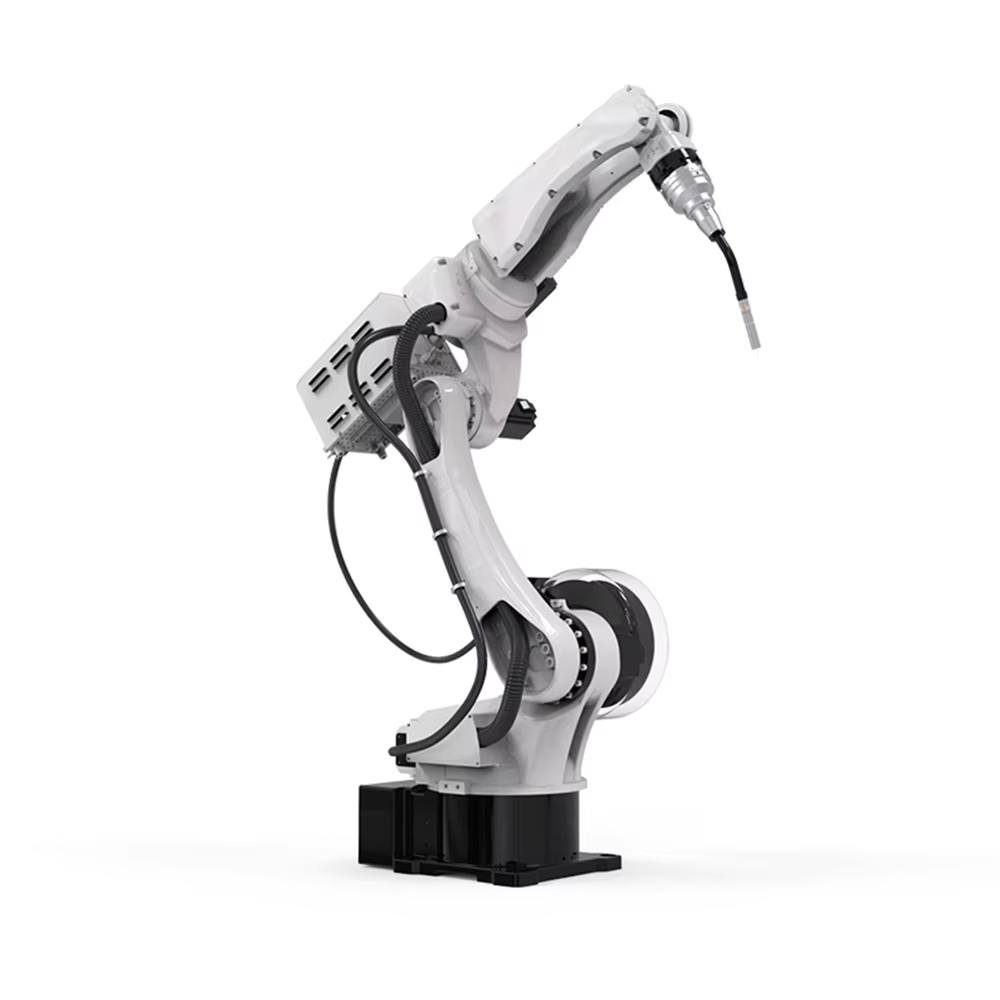
Lassenrobots voor auto’s leveren herhaalbare boogstarten, toortsposities en bewegingssnelheden die volgens productiebenchmarks de uitslagpercentages met 30–80% verminderen en de dimensionele variatie met 30–70% verlagen. Minder defecte onderdelen betekenen minder slijpen, herlassen en materiaalverspilling — directe kostenbesparingen die zich cumulatief opstapelen. Een consistente kwaliteit verlaagt ook garantieclaims en klantretourneringen, waardoor de marge wordt beschermd. Overtidkosten nemen af naarmate de cyclusduur stabiel wordt; een robot las met een constante snelheid, onaangetast door vermoeidheid, wat in veel kleine bedrijven tot een vermindering van de overtijduren met 15–30% leidt. Nog belangrijker is dat stabiele cyclusduur een betere productieplanning mogelijk maakt. Wanneer elk onderdeel binnen een voorspelbaar tijdsbestek verschijnt, lopen de downstream-montage- en inspectieprocessen soepel, waardoor de ‘on-time delivery’-percentages stijgen. Voor kleine producenten versterkt het nakomen van leverbeloften het klantvertrouwen en zorgt het voor herhalende orders. De combinatie van een hoger ‘first-pass yield’, minder uitslag en voorspelbare doorvoer verbetert de financiële gezondheid bovenop de besparingen op arbeidskosten.
Praktijkgebruik: Het meten van de werkelijke capaciteit en het vermijden van veelvoorkomende ROI-valkuilen
De werkelijke ROI op een auto-lasrobot hangt af van het aantal goede onderdelen dat daadwerkelijk per ploeg de cel verlaat—niet van de theoretische maximumwaarde die op het specificatieblad staat. Werkplaatsen die de terugverdientijd uitsluitend berekenen op basis van de tijd dat de lasboog actief is, overschatten de werkelijke doorvoer regelmatig met 30–40%.
Het meten van de werkelijke versus de theoretische output: baselines voor cyclus tijden bij laden, lassen, inspectie en herstel
Een robot kan een lasnaad in 45 seconden voltooien, maar het totale interval voor een onderdeel overschrijdt vaak 90 seconden wanneer handmatig laden, controle van de klemming en visuele controles na de las worden meegerekend. Sectoronderzoeken tonen aan dat niet-lasgerelateerde taken — zoals onderdeelhantering, elektrodedressing en verplichte inspecties tijdens het proces — bijna de helft van de celcyclusduur in beslag nemen. Kleine fabrikanten die uitsluitend de lasfase meten, missen daarom de grootste tijdrovers. Het vaststellen van uitgangswaarden voor elke activiteit onthult een reële productiecapaciteit die doorgaans 55–70% bedraagt van de nominale capaciteit van de robot. Zonder deze realistische cijfers worden ROI-voorspellingen fictief, en blijken capaciteitsbeloften die op een spreadsheet aantrekkelijk lijken, tijdens een productierun met drie ploegen niet haalbaar.
De drie grootste oorzaken van te optimistische schattingen: wijzigingskosten bij productwisseling, tekorten aan onderdelen uit de voorliggende productiestap en knelpunten bij inspecties in de volgende productiestap
Zelfs nauwkeurige cyclusuitgangswaarden kunnen worden ondermijnd door drie verborgen belastingen die kleine werkplaatsen vaak onderschatten:
- Wijzigingskosten bij productwisseling – Regelmatige wijzigingen van onderdeelnummers vergroten de tijd die nodig is voor het aanpassen van de bevestigingsmiddelen, het oproepen van programma’s en de verificatie van het eerste geproduceerde exemplaar, waardoor 12–18% van de beschikbare tijd verloren gaat. Een productielijn die dagelijks vijf varianten produceert, kan meer capaciteit verliezen door wisselingen dan door lasfouten.
- Tekorten aan onderdelen in de voorliggende productiestap – Robotcellen staan stil wanneer de voorgaande stans- of buigstations achterop raken. Een ontbrekende beugel of een verkeerd ingevoerd plaatdeel kan de productie 20–40 minuten stilleggen, wat leidt tot lagere bezettingsgraden en extra kosten door werkkracht die niet wordt ingezet.
- Bottlenecks bij inspectie in de volgende productiestap – Wanneer de meting na het lassen of de coördinatenmeetmachine (CMM) niet kunnen bijhouden met de productiesnelheid, stapelen afgewerkte onderdelen zich op. Dit dwingt robots om te wachten, waardoor de effectieve productie per uur daalt en de netto-capaciteit die wordt gebruikt voor terugverdientijd-berekeningen verstoord raakt.
ROI-berekenningskader voor kleine producenten: leasing, cobots en gevoeligheidstests
ROI-model voor autolassrobots, specifiek afgestemd op KMO’s, inclusief analyse van bezettingsgraad en gevoeligheid voor onderdeelmix
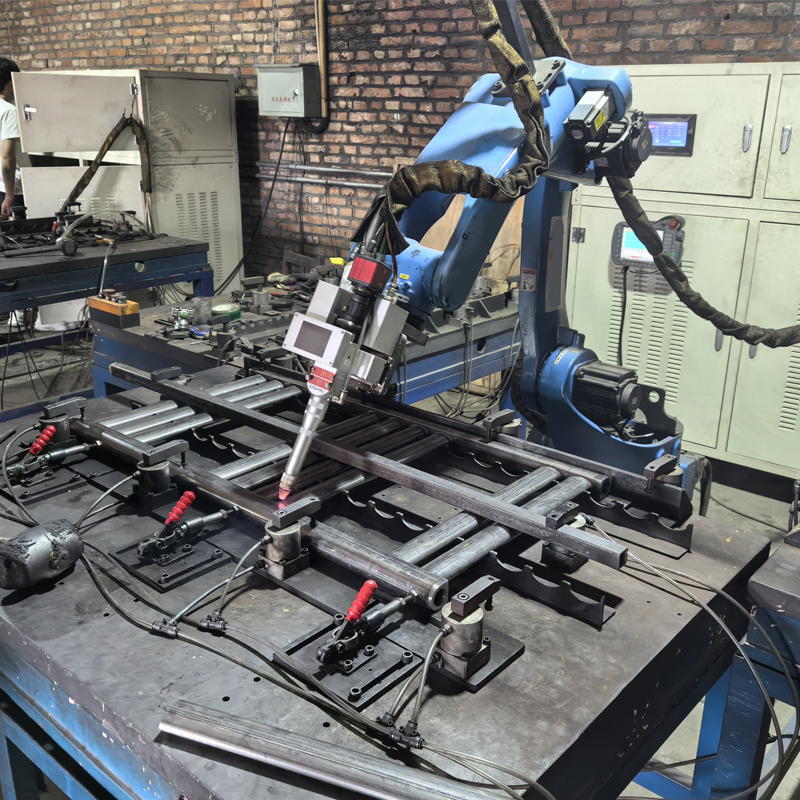
Een praktisch ROI-model voor een kleine fabrikant moet rekening houden met twee cruciale variabelen die vaak worden genegeerd in standaardrekenmodellen: werkelijke bezettingsgraad en wisselende productmix. Een eenvoudig kader vergelijkt de jaarlijkse nettobaten met de totale initiële investering. De jaarlijkse nettobaten bestaan uit de som van de winst op arbeidsefficiëntie (heringezet of verminderd personeel), het voorkomen van afval en herwerk (meestal 3–5% van de totale productiekosten) en de waarde van consistente doorvoersnelheid. Deze som wordt vervolgens gedeeld door de totale systeemkosten—hardware, gereedschappen, veiligheidsinfrastructuur en integratie—om een ruwe terugverdientijd te bepalen.
De echte kracht van het model komt naar voren bij gevoeligheidsanalyse. Als de bezettingsgraad daalt van een geplande 85% naar een realistischer 65%, nemen de jaarlijkse nettobaten evenredig af, waardoor de terugverdientijd met maanden of zelfs een heel jaar verlengt. Een tabel illustreert dit effect duidelijk:
| Gebruiksgraad | Jaarlijkse nettobaten ($) | Systeemkosten ($) | Terugverdientijd (jaar) |
|---|---|---|---|
| 85% | 42,000 | 75,000 | 1.8 |
| 65% | 32,000 | 75,000 | 2.3 |
| 50% | 24,700 | 75,000 | 3.0 |
De gevoeligheid voor onderdeelgemengdheid is even belangrijk. Een werkplaats die drie onderdeelnummers verwerkt met korte wisseltijden realiseert een aanzienlijk andere ROI dan een werkplaats die twintig onderdeelnummers las met wisselpenalties van dertig minuten. Het model moet de cyclustijdveronderstellingen en uitsluitingspercentages per onderdeelnummer aanpassen, gewogen op basis van hun productievolume. Door dit gewogen gemiddelde te berekenen, wordt voorkomen dat één hoogvolume-, hoogmarge-onderdeel verliezen op andere opdrachten camoufleert, waardoor het nettovoordeelcijfer werkelijk de operationele realiteit weerspiegelt.
Lease versus capex en cobot-puntlassen als lagerrisico-instapoptie met vergelijkbare terugverdientijden
De financieringsstructuur verandert het risicoprofiel voor een kleine fabrikant. Een traditioneel kapitaaluitgavenmodel vereist aanzienlijke contante middelen vooraf, maar leasing zet dit om in een voorspelbare maandelijkse bedrijfskostenpost. Een typische lease kan $0 aan vooruitbetaling vereisen, met betalingen gespreid over 36–60 maanden. Dit behoudt werkkapitaal voor grondstoffen of andere productiebehoeften. Hoewel de totale kosten van leasing hoger zijn gedurende de levensduur van het actief, biedt het een onmiddellijke, cashflow-positieve situatie als het maandelijkse nettovoordeel van de robot de maandelijkse leasebetaling overtreft. De terugverdientijd is in deze context direct vanuit een kasstromenperspectief.
Een cobot-lasystem voor puntlassen vormt een toegangspunt met lagere technische en financiële risico’s. Deze systemen worden vaak geleverd voor $50.000 tot $100.000, volledig geïntegreerd, vergeleken met $100.000 tot $250.000+ voor een traditionele industriële robot met harde veiligheidsafsluitingen. Hun herbruikbaarheid is een belangrijk financieel voordeel: een cobot op een mobiele basis kan in minuten tussen verschillende onderdelenfamilies worden verplaatst, waardoor de kosten en risico’s van wisselingen en lage bezettingsgraad — die de ROI-berekeningen ernstig aantasten — direct worden verminderd. Voor een klein bedrijf kan het starten met een gehuurde cobot voor een stabiele, hoogvolume-onderdelenfamilie leiden tot een terugverdientijd van enkele maanden — niet jaren. Dit stelt het team in staat om programmeervaardigheden en procesvalidering op te bouwen voordat het zich vastlegt op een grotere, specifieke automatisatiecel, waarbij de kasstroom uit het eerste succes wordt gebruikt om toekomstige groei te financieren.
Veelgestelde vragen
Hoeveel kost een auto-lasrobot?
De kosten van een turnkey-car-lasrobotcel liggen doorgaans tussen $175.000 en $250.000, waarbij instapniveau-cobotgebaseerde systemen beschikbaar zijn vanaf $60.000.
Wat zijn enkele verborgen kosten bij de integratie van een car-lasrobot?
Verborgen kosten omvatten aanpassingen aan de locatie, zoals versterking van de vloer, upgrade van de elektrische voorziening en uitbreiding van de persluchtcapaciteit. Bovendien kan beperkte interne engineering leiden tot hogere integratie- en probleemoplossingskosten.
Hoe verbeteren car-lasrobots de arbeidsefficiëntie?
Car-lasrobots stellen ervaren lassers in staat zich te concentreren op taken met meer toegevoegde waarde, zoals programmering en kwaliteitscontrole, terwijl ze personeelsverloop en de absorptie van indirecte taken verminderen.
Wat zijn de grootste ROI-valkuilen bij car-lasrobots?
Veelvoorkomende ROI-valkuilen zijn het te hoog inschatten van de theoretische capaciteit, het te laag inschatten van de kosten van wisselingen tussen producten en het over het hoofd zien van onderbrekingen in de aanvoer van onderdelen of knelpunten in de afvoer.
Wat is het voordeel van het leasen van een car-lasrobot?
Leasen vermindert de initiële financiële last en zet de investering om in een voorspelbare maandelijkse kostenpost. Deze aanpak is met name voordelig voor kleine fabrikanten die direct winstgevende cashflow willen realiseren.
Inhoudsopgave
- Voorafse investering: wat kleine fabrikanten werkelijk betalen voor een auto-lasrobot
- Jaarlijkse nettovoordelen: arbeidsefficiëntie, kwaliteitswinsten en consistentie van doorvoer
-
Praktijkgebruik: Het meten van de werkelijke capaciteit en het vermijden van veelvoorkomende ROI-valkuilen
- Het meten van de werkelijke versus de theoretische output: baselines voor cyclus tijden bij laden, lassen, inspectie en herstel
- De drie grootste oorzaken van te optimistische schattingen: wijzigingskosten bij productwisseling, tekorten aan onderdelen uit de voorliggende productiestap en knelpunten bij inspecties in de volgende productiestap
- ROI-berekenningskader voor kleine producenten: leasing, cobots en gevoeligheidstests
- Veelgestelde vragen