
 EN
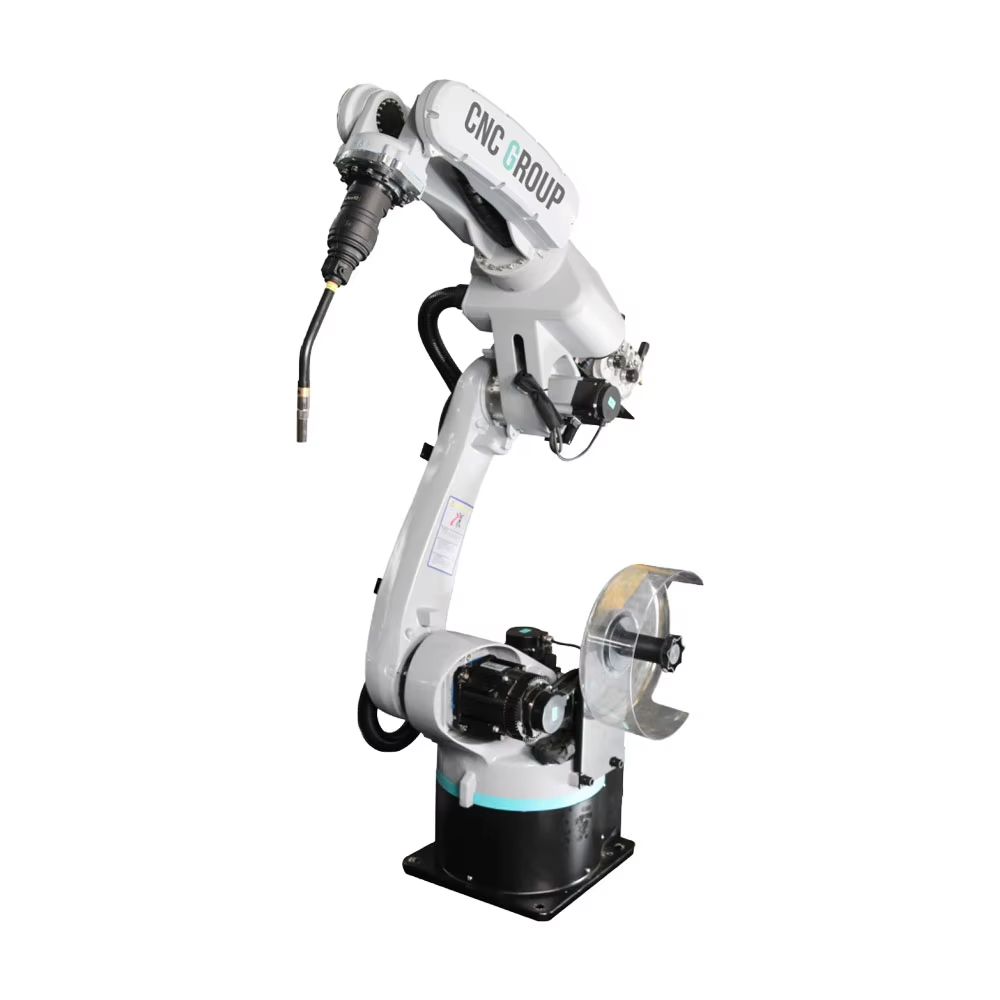
ເຕັກໂນໂລຢີການເຊື່ອມດ້ວຍຫຸ່ນຍົນ: ການແກ້ໄຂບັນຫາດ້ານປະສິດທິພາບ
ເຕັກໂນໂລຢີການເຊື່ອມດ້ວຍຫຸ່ນຍົນປ່ຽນການເຊື່ອມຈາກທັກສະດ້ານການເຮັດດ້ວຍມື ເປັນຂະບວນການທີ່ຄວບຄຸມໄດ້ ໂດຍການລັອກຄ່າພາລາແມີເຕີຂອງແຜ່ນໄຟຟ້າ ແລະ ທາງເດີນຂອງມັນ ເພື່ອໃຫ້ອັດຕາການຜະລິດບໍ່ຂຶ້ນກັບບຸກຄົນທີ່ຖືປືນເຊື່ອມ. ຜູ້ຜະລິດເຄື່ອງເຟີນີເຈີທີ່ເຮັດຈາກລາຍເຫຼັກໃນປະເທດโปແລນດ໌ ໄດ້ເຮັດການເຊື່ອມໂຄງສ້າງທໍ່ທີ່ງໍ່ຢູ່ເທິງສອງເຄື່ອງເຊື່ອມດ້ວຍມື ແລະ ມັກຈະສູນເສຍເວລາຈັດສົ່ງສິນຄ້າໃນທຸກໆລະດູບົກ. ເຕັກໂນໂລຢີການເຊື່ອມດ້ວຍຫຸ່ນຍົນຊ່ວຍໃຫ້ເຂົາເຈົ້າຜະລິດໂຄງສ້າງດຽວກັນນີ້ໄດ້ໃນເຊວລ໌ດຽວດ້ວຍອັດຕາທີ່ຄົງທີ່ ແລະ ຈຸດຄໍາເຊື່ອມທີ່ເປັນອຸປະສັກກໍຖືກຍ້າຍຈາກຂະບວນການເຊື່ອມໄປເປັນຂະບວນການຊຸບສີແຜ່ນເຫຼັກ (powder coat) ແທນທີ່ຈະຢູ່ເທິງພື້ນ.
ຜູ້ຜະລິດເຄື່ອງເຟີນີເຈີທີ່ເຮັດຈາກລາຍເຫຼັກເອົາຊະນະຈຸດຄໍາເຊື່ອມທີ່ເປັນອຸປະສັກ
ຈາກການເຮັດງານລ່ວງເວລາໄປເປັນເຊວລ໌ທີ່ສົມດຸນ
ຮ້ານໄດ້ຈ່າຍຄ່າລົງທຶນເພີ່ມເຕີມໃນເວລາທຳງານສຸດສະປາ (ວີກເອັນ) ເພື່ອຈັດການຄິວການເຊື່ອມຕໍ່, ແລະ ຄ່າໃຊ້ຈ່າຍດັ່ງກ່າວໄດ້ກິນເອົາກຳໄລຈາກການສັ່ງຊື້ຂະໜາດນ້ອຍ. ເຕັກໂນໂລຢີການເຊື່ອມຕໍ່ດ້ວຍຫຸ່ນຍົນເຂົ້າມາໃຊ້ງານເປັນເຊວລະບົບດຽວທີ່ປະກອບດ້ວຍຕັ້ງແຕ່ໆ ແລະ ແຖບເຊື່ອມຕໍ່ MIG, ໂດຍການເຊື່ອມຕໍ່ໂຄງສ້າງໃຊ້ເວລາໆນ້ອຍກວ່າສາມນາທີ ເທື່ອກັບເວລາເກົ້ານາທີທີ່ຜູ້ເຊື່ອມຕໍ່ທີ່ມີທັກສະຕ້ອງການ. ເຕັກໂນໂລຢີການເຊື່ອມຕໍ່ດ້ວຍຫຸ່ນຍົນຍັງຊ່ວຍໃຫ້ເສັ້ນການຜະລິດມີຄວາມສົມດຸນ, ເຮັດໃຫ້ການເຄືອບຜົງ (powder coat) ແທນທີ່ຈະເປັນຂັ້ນຕອນທີ່ຈຳກັດການຜະລິດ, ແລະ ພະນັກງານຄົນດຽວສາມາດເຕີມວັດຖຸເຂົ້າໄປໃນເຊວລະບົບໃນເວລາທີ່ເຊວລະບົບກຳລັງເຮັດວຽກ, ເຮັດໃຫ້ຄິວການເຊື່ອມຕໍ່ຖືກຈັດການໃນເວລາທຳງານປົກກະຕິ ແລະ ການເຮັດວຽກເພີ່ມເຕີມກໍຖືກຍົກເລີກອອກຈາກແຜນການ. ເຕັກໂນໂລຢີການເຊື່ອມຕໍ່ດ້ວຍຫຸ່ນຍົນຍັງເປີດໂອກາດໃຫ້ຜູ້ເຊື່ອມຕໍ່ທີ່ມີໃບຢືນຢັນໄປເຮັດວຽກກັບໂຄງສ້າງທີ່ມີຄວາມສັບສົນເປັນພິເສດ ເຊິ່ງຍັງຕ້ອງການການເຊື່ອມຕໍ່ດ້ວຍມື, ເຮັດໃຫ້ຮ້ານບໍ່ຕ້ອງປະຕິເສດການຮັບເຮັດວຽກຕາມຄວາມຕ້ອງການເພີ່ມເຕີມອີກຕໍ່ໄປ.
ງານທີ່ໃຊ້ວັດຖຸທີ່ມີຄວາມໜາເບົາ ແຕ່ເຮັດໃຫ້ບໍ່ເກີດການລຸກເຜົາຜ່າ
ແຜ່ນຮອງຂາທີ່ມີຄວາມຫນາ 1.2 ມມ ໄດ້ເກີດຮູຮັ່ວຢູ່ເທິງແຕ່ລະຈຸດທີ່ເຊື່ອມຕໍ່ເມື່ອໃຊ້ການຕັ້ງຄ່າຄວາມຖີ່ສັ້ນດ້ວຍມື ໂດຍອີງຕາມຄວາມຮູ້ສຶກສ່ວນບຸກຄົນ. ເຕັກໂນໂລຢີການເຊື່ອມດ້ວຍຫຸ່ນຍົນໄດ້ຄວບຄຸມເວລາຄວາມຖີ່ສັ້ນ ແລະ ອັດຕາການເຄື່ອນທີ່ຢ່າງຖືກຕ້ອງ, ເຮັດໃຫ້ການລະຫວ່າງການເຊື່ອມຄົງທີ່ ແລະ ອັດຕາການເຈาะຜ່ານຫຼຸດລົງຈາກປະມານ 1 ໃນ 10 ເປັນເກືອບສູນ. ການຕັ້ງຄ່າດຽວກັນນີ້ຖືກນຳໄປໃຊ້ກັບແຕ່ລະແຜ່ນຮອງຂາທັງໝົດ, ເຮັດໃຫ້ພະນັກງານດ້ານຄຸນນະພາບສາມາດຢືນຢັນການຕັ້ງຄ່າໄດ້ພຽງຄັ້ງດຽວ ແທນທີ່ຈະຕ້ອງກວດສອບແຕ່ລະຊິ້ນດ້ວຍຕາເທິງແຖວຜະລິດ. ເຕັກໂນໂລຢີການເຊື່ອມດ້ວຍຫຸ່ນຍົນຮັກສາຄວາມຄົງທີ່ນີ້ໄວ້ຢ່າງຕໍ່ເນື່ອງໃນໄລຍະທີ່ມີການຜະລິດຢ່າງເຂັ້ມແຂງໃນລະດູບານ, ໂດຍທີ່ການເຮັດວຽກດ້ວຍມືຈະເຮັດໃຫ້ອັດຕາການເຈาะຜ່ານເພີ່ມຂຶ້ນອີກໃນອາທິດທີສາມເນື່ອງຈາກຄວາມເຫຼື່ອມລ້າ.
ບ່ອນທີ່ປະສິດທິພາບຫຼຸດລົງ
ການເຮັດໃໝ່ ແລະ ການປະເພດອອກຈາກຄວາມບໍ່ຄົງທີ່ຂອງແສງພາຍໃນ
ການເຊື່ອມດ້ວຍມືຈະເລີ່ມເບິ່ງບໍ່ຄ່ອຍຖືກຕ້ອງເມື່ອຜູ້ປະຕິບັດເລີ່ມເຫຼື້ອມເຫຼື່ອ, ແລະຖ້າການເຊື່ອມແມ່ນອ່ອນເກີນໄປ ຫຼື ແຂງເກີນໄປ ຈະຕ້ອງມີການຂັດ, ເຊື່ອມໃໝ່, ຫຼື ທິ້ງຊິ້ນສ່ວນນັ້ນໄປ. ເຕັກໂນໂລຢີການເຊື່ອມດ້ວຍຫຸ່ນຍົນຈະຮັກສາຄ່າຄວາມຕ້ານທາງໄຟຟ້າ, ອັດຕາການສົ່ງລວມ, ແລະ ຄວາມຫ່າງຈາກປາກເຊື່ອມໃຫ້ຢູ່ໃນຊ່ວງທີ່ຄ່ອນຂ້າງແຄບ, ເພື່ອໃຫ້ຂະບວນການເຊື່ອມເກີດຂຶ້ນຢ່າງເດີມໆເທິງຊິ້ນສ່ວນທຳອິດ ແລະ ຊິ້ນສ່ວນທີ່ຫ້າພັນ. ເຕັກໂນໂລຢີການເຊື່ອມດ້ວຍຫຸ່ນຍົນຈະປ່ຽນຄວາມແຕກຕ່າງທີ່ເກີດຂຶ້ນເປັນຈຸດຕັ້ງທີ່ຖືກບັນທຶກໄວ້ ເຊິ່ງເຈົ້າໜ້າທີ່ສາມາດກວດສອບໄດ້, ແລະ ຜົນປະໂຫຍດທີ່ໄດ້ຮັບຈະເຫັນໄດ້ຈາກການຫຼຸດລົງຂອງຈຳນວນລົດເຂັນທີ່ໃຊ້ໃນການແກ້ໄຂ ແລະ ການລາຍງານຂອງລູກຄ້າທີ່ເກີດຈາກບັນຫາການເຊື່ອມບໍ່ເຕັມທີ່.
ເວລາທີ່ເຄື່ອງຈັກຢຸດເຮັດວຽກຈາກການປ່ຽນແປງດ້ວຍມື
ການປ່ຽນແປງແຕ່ລະຢ່າງດ້ວຍມືເຮັດໃຫ້ມຸມຂອງປືນ, ການຕັ້ງຄ່າ, ແລະ ຈັງຫວະຂອງຜູ້ປະຕິບັດງານຖືກຕັ້ງຄ່າໃໝ່ທັງໝົດ, ແລະ ງານທີ່ມີຂະໜາດນ້ອຍຈະສູນເສຍເວລາເປັນນາທີທີ່ບໍ່ສາມາດເອົາຄືນມາໄດ້. ເຕັກໂນໂລຊີການເຊື່ອມດ້ວຍຫຸ່ນຍົນເກັບບັນທຶກໂປແກຣມທີ່ມີຊື່ເລີຍແຕ່ລະຊິ້ນສ່ວນໄວ້, ສະນັ້ນການປ່ຽນແປງຈຶ່ງເປັນການເລືອກໂປແກຣມທີ່ຕັ້ງໄວ້ລ່ວງໆ ແທນທີ່ຈະຕ້ອງຮຽນຮູ້ໃໝ່ທັງໝົດ. ເຊວເຊວເຊວຍັງບັນທຶກສັນຍານເຕືອນດ້ວຍ, ສະນັ້ນພາລາມິເຕີທີ່ເລີ່ມເບິ່ງເປັນບໍ່ສະຖຽນຈະເຫັນໄດ້ໃນຂໍ້ມູນກ່ອນທີ່ຈະເກີດເປັນຊຸດຂອງຊິ້ນສ່ວນທີ່ບໍ່ດີຢູ່ໃນຕູ້. ເຕັກໂນໂລຊີການເຊື່ອມດ້ວຍຫຸ່ນຍົນຍັງເຮັດໃຫ້ເຊວເຊວງ່າຍຕໍ່ການແບ່ງປັນລະຫວ່າງການເຮັດວຽກແຕ່ລະກຸ່ມ, ເນື່ອງຈາກກຸ່ມຕໍ່ໄປເປີດໂປແກຣມທີ່ມີຊື່ເລີຍແທນທີ່ຈະຕ້ອງຖອດລະຫັດການຕັ້ງຄ່າຂອງຜູ້ປະຕິບັດງານກ່ອນໜ້ານີ້.
ສິ່ງທີ່ເຕັກໂນໂລຊີການເຊື່ອມດ້ວຍຫຸ່ນຍົນຄວບຄຸມຢ່າງແທ້ຈິງ
ການຄວບຄຸມແບບປັບຕົວໄດ້ ແລະ MIG ທີ່ມີການປັບຄວາມເຂັ້ມຂອງໄຟຟ້າ
ເຕັກໂນໂລຢີການເຊື່ອມດ້ວຍຫຸ່ນຍົນອ່ານສັນຍານຂອງແສງໄຟຟ້າຜ່ານທໍ່ສົ່ງລວມທັງແຫຼ່ງຈ່າຍພະລັງງານ ແລ້ວປັບຄ່າຄວາມຖີ່ຂອງແສງໄຟຟ້າໃຫ້ເໝາະສົມກັບບ່ອນເຊື່ອມໃນເວລາທີ່ເຮັດວຽກ. ການເຊື່ອມ MIG ແບບປັບຄ່າຄວາມຖີ່ຈະສົ່ງຄ່ານ້ຳໆທີ່ຄວບຄຸມໄດ້ໃນແຕ່ລະຄັ້ງທີ່ປັບຄ່າຄວາມຖີ່ ເຊິ່ງຊ່ວຍໃຫ້ວັດສະດຸທີ່ບາງເຢັນລົງ ແລະ ຫຼຸດການກະຈາຍຂອງເນື້ອເຊື່ອມໃນພື້ນທີ່ທີ່ມີຊັ້ນສັງກະສີ. ເຕັກໂນໂລຢີການເຊື່ອມດ້ວຍຫຸ່ນຍົນທີ່ສັງເກດແສງໄຟຟ້າຢ່າງໃກ້ຊິດນີ້ຍັງຊ່ວຍຫຼຸດການໃຊ້ກາຊີນ ເນື່ອງຈາກຄວາມຖີ່ຖືກປັບຄ່າຊ້ຳຄືນແທນທີ່ຈະເພີ່ມຂຶ້ນຢ່າງຮຸນແຮງ ແລະ ເມື່ອລະບົບຕິດຕາມແຖວເຊື່ອມເຫັນຊ່ອງຫວ່າງ ລະບົບຄວບຄຸມຈະປ່ຽນທາງເດີນແທນທີ່ຈະເຊື່ອມຜ່ານຊ່ອງຫວ່າງນັ້ນ.
ການຂຽນໂປຣແກຣມນອກເຄື່ອງແລະເງົາດິຈິຕອນ
ເຕັກໂນໂລຢີການເຊື່ອມດ້ວຍຫຸ່ນຍົນ ສາມາດຝຶກຝົນສ່ວນປະກອບໃໝ່ໃນເຊວເວີດູອອນ (virtual cell) ກ່ອນທີ່ຈະເລີ່ມເຊື່ອມໃນເຫຼັກຈິງ ເຮັດໃຫ້ຊິ້ນສ່ວນທຳອິດທີ່ຜະລິດອອກມາມີຄວາມຖືກຕ້ອງຕາມເສັ້ນທາງທີ່ຕັ້ງໄວ້. ລູກປະກອບດິຈິຕອນ (digital twin) ຈະສະທ້ອນເຖິງວຟົງການຈິງຂອງເຊວເວີດູອອນ ລວມທັງເວລາທີ່ໃຊ້ໃນແຕ່ລະວຟົງການ ແລະ ບັນຫາທີ່ເກີດຂຶ້ນ ເຊິ່ງຊ່ວຍໃນການວາງແຜນການຜະລິດ ແລະ ສັງເກດເຫັນສ່ວນປະກອບທີ່ເສື່ອມສະພາບກ່ອນທີ່ຈະເກີດບັນຫາການເຊື່ອມຜິດ. ມາດຕະຖານ ISO 3834 ຕ້ອງການການຮັບຮອງຂະບວນການ ແລະ ການຕິດຕາມຄວາມເປັນໄປໄດ້; ໂປຣແກຣມທີ່ຖືກບັນທຶກໄວ້ຈະໃຫ້ບັນທຶກຄຸນນະພາບທີ່ສາມາດຄົ້ນຫາໄດ້ເມື່ອມີການສອບສອງຈາກລູກຄ້າໃນອະນາຄົດ. ເຕັກໂນໂລຢີການເຊື່ອມດ້ວຍຫຸ່ນຍົນທີ່ໃຊ້ການວາງແຜນໃນ digital twin ຍັງຊ່ວຍຫຼຸດເວລາທີ່ໃຊ້ໃນການຮຽນຮູ້ສຳລັບສ່ວນປະກອບໃໝ່ ເນື່ອງຈາກເສັ້ນທາງການເຊື່ອມໄດ້ຖືກທົດສອບແລ້ວໃນຮູບແບບດິຈິຕອນ ກ່ອນທີ່ຈະເລີ່ມເຊື່ອມໃນເຫຼັກ ເຮັດໃຫ້ເວລາທີ່ສູນເສຍຈາກການຜະລິດຜິດປະກົດຕ່ຳ.
ການນຳໃຊ້ເຕັກໂນໂລຢີນີ້ໃນເຂດຜະລິດ
ວິທີການກຳນົດເຊັນເຊີ ແລະ ການຕິດຕາມ
ຈັບຄູ່ການຮັບຮູ້ເຂົ້າກັບຂໍ້ຕໍ່: ການຕິດຕາມຜ່ານສ່ວນທີ່ເກີດຂຶ້ນໃນຂະນະທີ່ເຮັດຄວາມຮ້ອນເໝາະສຳລັບສ່ວນທີ່ມີຮູບຮ່າງເປັນເສັ້ນແທນທີ່ສະອາດ, ໃນຂະນະທີ່ການຕິດຕາມດ້ວຍເລເຊີ່ ຫຼື ດ້ວຍການເບິ່ງເຫັນເໝາະສຳລັບຊ່ອງຫວ່າງທີ່ກວ້າງຂຶ້ນ ແລະ ສ່ວນທີ່ມີຜິວເງົາ. ເຕັກໂນໂລຢີການເຊື່ອມດ້ວຍຫຸ່ນຍົນຄວນຈະຖືກຈັດສົ່ງມາພ້ອມກັບຮູບແບບການຕິດຕາມທີ່ໄດ້ຮັບການຢືນຢັນແລ້ວໃນວັດສະດຸທີ່ໃຊ້ຈິງ, ເນື່ອງຈາກວ່າເຫຼັກທີ່ມີຜິວເງົາສາມາດຫຼອກເຫຼືອມເຊັນເຊີທີ່ມີຄຸນນະພາບຕ່ຳ. ຢືນຢັນວ່າຕົວຄວບຄຸມບັນທຶກແຜນການເຊື່ອມ ແລະ ສັນຍານເຕືອນ, ແລະ ຂໍລາຍງານການທົດສອບຄັ້ງທຳອິດເພື່ອໃຫ້ການອ້າງອີງເຖິງປະສິດທິຜົນເຊື່ອມຕ່າງໆເຊື່ອມໂຍງກັບຊິ້ນສ່ວນທີ່ວັດແທກໄດ້ຈິງ, ບໍ່ແມ່ນຕົວເລກທີ່ຢູ່ໃນບໍລະchure. ເຕັກໂນໂລຢີການເຊື່ອມດ້ວຍຫຸ່ນຍົນຍັງຄວນຈະມາພ້ອມກັບອຸປະກອນປ້ອງກັນເພີ່ມເຕີມ (spare dress) ແລະ ມຸມທີ່ເອງໄດ້ບັນທຶກໄວ້ຂອງທໍ່ເຊື່ອມ, ເນື່ອງຈາກວ່າຄວາມລົ້ມເຫຼວຄັ້ງທຳອິດໃນເຊວເຊື່ອມໃໝ່ມັກຈະບໍ່ໄດ້ເກີດຈາກຫຸ່ນຍົນ ແຕ່ເກີດຈາກອຸປະກອນທີ່ໃຊ້ແລ້ວຈະເສຍຫາຍ.
ກວດສອບ, ຕັ້ງຄ່າໃຫ້ຖືກຕ້ອງ ແລະ ດູແລລະບົບ
ໃນເວລາເລີ່ມຕົ້ນການໃຊ້ງານ ຕ້ອງຢືນຢັນຄວາມຖືກຕ້ອງຂອງການປັບຄ່າຫຸ່ນຍົນ ແລະ ມຸມຂອງທໍຣ໌ດ ເທີບຽບກັບໂປແກຼມທີ່ບັນທຶກໄວ້ ແລະ ສອບສອບຈຸດຢຸດດ້ານຄວາມປອດໄພຕາມມາດຕະຖານ ANSI/RIA R15.06. ເຕັກໂນໂລຊີການເຊື່ອມດ້ວຍຫຸ່ນຍົນ ຕ້ອງໄດ້ຮັບການກວດສອບທຸກວັນ ເຊິ່ງລວມເຖິງ ການລົ້ນຂອງກາຊ, ຄວາມຕຶງຂອງລວມ, ແລະ ຕົວເບື້ອງຂອງທໍຣ໌ດ ແລະ ການກວດສອບທຸກເດືອນ ເຊິ່ງລວມເຖິງ ຄ່າຄວາມຕ້ານທາງດິນ ເນື່ອງຈາກການຕໍ່ດິນທີ່ບໍ່ດີ ແມ່ນເປັນສາເຫດລັບທີ່ເຮັດໃຫ້ຄວາມສະຖຽນຂອງແສງຟ້າໄຟບໍ່ດີ. ມາດຕະຖານ NFPA 79 ແລະ IEC 60204-1 ແນະນຳການອອກແບບລະບົບໄຟຟ້າຂອງເຄື່ອງຈັກ ແລະ OSHA 29 CFR 1910.252 ກຳນົດຂໍ້ກຳນົດດ້ານການລະບາຍອາກາດ ແລະ ການປ້ອງກັນໄຟເຜົາ ສຳລັບການເຊື່ອມ ເຊິ່ງຈະຮັກສາຄວາມປອດໄພໃຫ້ແກ່ເຂດການເຊື່ອມ. ເຕັກໂນໂລຊີການເຊື່ອມດ້ວຍຫຸ່ນຍົນ ຈະເຮັດໃຫ້ເກີດປະສິດທິຜົນດີ ເມື່ອມີບັນທຶກງ່າຍໆ ເຊິ່ງລວມເຖິງ ສ່ວນປາກຂອງທໍຣ໌ດ ສ່ວນປະກອບພາຍໃນ ແລະ ສ່ວນປາກທີ່ສຳຫຼັບການຕິດຕໍ່ ພ້ອມທັງຈຳນວນຄັ້ງທີ່ໃຊ້ງານ ເພື່ອໃຫ້ສ່ວນປະກອບທີ່ເສື່ອມສະຫຼາດຖືກປ່ຽນຕາມແຜນການ ແທນທີ່ຈະປ່ຽນຫຼັງຈາກເກີດບັນຫາການລົ້ນຂອງລວມ.
ຄໍາ ຖາມ ທີ່ ມັກ ຖາມ
ເຕັກໂນໂລຊີການເຊື່ອມດ້ວຍຫຸ່ນຍົນ ແມ່ນຫຍັງ ໃນພາສາທີ່ເຂົ້າໃຈງ່າຍ?
ເຕັກໂນໂລຢີການເຊື່ອມດ້ວຍຫຸ່ນຍົນ ແມ່ນຊຸດຂອງການຄວບຄຸມ ເຊັນເຊີ ແລະ ໂປຣແກຣມທີ່ປ່ຽນການເຊື່ອມຈາກທັກສະການເຊື່ອມດ້ວຍມື ໃຫ້ເປັນຂະບວນການອັດຕະໂນມັດທີ່ສາມາດເຮັດຊ້ຳໄດ້. ມັນຈະລັອກຄ່າຂອງຄູ່ມືອງ (arc parameters) ແລະ ທາງເດີນຂອງຄູ່ມືອງ (path), ອ່ານຈຸດເຊື່ອມໃນເວລາທີ່ເຮັດວຽກ, ແລະ ບັນທຶກຂໍ້ມູນທຸກໆຄັ້ງທີ່ເຮັດວຽກ. ຜົນປະໂຫຍດທີ່ໄດ້ຮັບແມ່ນການຜະລິດທີ່ຄົງທີ່ ແລະ ຊິ້ນສ່ວນທີ່ບໍ່ດີໆ ນ້ອຍລົງ ບໍ່ແມ່ນພຽງແຕ່ການເຊື່ອມທີ່ໄວຂຶ້ນເທົ່ານັ້ນ.
ເຕັກໂນໂລຢີການເຊື່ອມດ້ວຍຫຸ່ນຍົນປັບປຸງປະສິດທິພາບແນວໃດ?
ເຕັກໂນໂລຢີການເຊື່ອມດ້ວຍຫຸ່ນຍົນຊ່ວຍຂຈາດຄວາມແຕກຕ່າງໃນແຕ່ລະຊິ້ນທີ່ເກີດຂຶ້ນໃນແຕ່ລະການຜະລິດ ເຊິ່ງເປັນສາເຫດທີ່ເຮັດໃຫ້ຕ້ອງເຮັດຊ້ຳອີກ ແລະ ເວລາທີ່ໃຊ້ໃນການປ່ຽນແປງການຜະລິດທີ່ເຮັດໃຫ້ການຜະລິດຊິ້ນສ່ວນຈຳນວນນ້ອຍມີປະສິດທິພາບຕ່ຳ. ໂປຣແກຣມທີ່ຖືກຕັ້ງຊື່ໄວ້ຈະເຮັດໃຫ້ການປ່ຽນແປງການຜະລິດກາຍເປັນການເລືອກເອົາສູດການຜະລິດ (recipe pick) ເທົ່ານັ້ນ, ແລະ ການເຕືອນທີ່ຖືກບັນທຶກໄວ້ຈະຊ່ວຍຈັບເອົາຄວາມຜິດປົກກະຕິກ່ອນທີ່ຈະເກີດການສູນເສຍ. ເຊວ (cell) ສາມາດເຮັດວຽກເພີ່ມເຕີມອີກເທື່ອໜຶ່ງ ໃນເວລາທີ່ກຳນົດໄວ້ດຽວກັນ, ດັ່ງນັ້ນຈຶ່ງສາມາດເພີ່ມປະລິມານການຜະລິດໄດ້ໂດຍບໍ່ຕ້ອງເພີ່ມຜູ້ເຊື່ອມທີ່ມີໃບຢືນເຂົ້າໄປໃນການເຮັດວຽກ.
ມາດຕະຖານໃດທີ່ນຳໃຊ້ກັບເຊວການເຊື່ອມອັດຕະໂນມັດ?
ISO 3834 ກວມເອົາລະບົບຄຸນນະພາບການເຊື່ອມ, AWS D1.1 ກວມເອົາການຮັບຮອງເຫຼັກ, ແລະ ANSI/RIA R15.06 ຮ່ວມກັບ ISO 10218 ກວມເອົາຄວາມປອດໄພຂອງຫຸ່ນຍົນ. NFPA 79 ແລະ IEC 60204-1 ເປັນຄຳແນະນຳສຳລັບການອອກແບບລະບົບໄຟຟ້າ, ໃນຂະນະທີ່ OSHA 29 CFR 1910.252 ເພີ່ມເຕີມຂໍ້ກຳນົດດ້ານການລະບາຍອາກາດ ແລະ ການປ້ອງກັນໄຟ. ການປະຕິບັດຕາມເລີ່ມຕົ້ນດ້ວຍການປະເມີນຄວາມສ່ຽງທີ່ເປັນເອກະສານສຳລັບເຊວ.
ເຕັກໂນໂລຢີການເຊື່ອມດ້ວຍຫຸ່ນຍົນເໝາະສຳລັບວັດສະດຸທີ່ບາງຫຼືບໍ?
ເຕັກໂນໂລຢີການເຊື່ອມດ້ວຍຫຸ່ນຍົນຈັດການກັບວັດສະດຸທີ່ບາງດ້ວຍ MIG ທີ່ມີການປັບຄວາມເຂັ້ມຂຸ້ນ (pulsed MIG), ໂດຍການເຢັນລະຫວ່າງການຕົກຂອງລົດຊັດເພື່ອປ້ອງກັນການເຈาะຜ່ານ. ການຄວບຄຸມທີ່ປັບຕົວໄດ້ຮັກສາເວລາຂອງການປັບຄວາມເຂັ້ມຂຸ້ນໃຫ້ຖືກຕ້ອງຢ່າງເປັນຈັງຫວະ, ເຊິ່ງເຮັດໃຫ້ການເຊື່ອມແຖບທີ່ມີຄວາມໜາ 1.2 ມມ ມີຄຸນນະພາບຄືກັນທຸກໆຊິ້ນ. ສິ່ງທີ່ສຳຄັນທີ່ສຸດແມ່ນການພິສູດເວລາການເຊື່ອມທີ່ຖືກຕ້ອງໃນເລືອກທີ່ຈິງກ່ອນທີ່ເຊວຈະຖືກສ่งໄປຕິດຕັ້ງໃນໂຮງງານ.
ຫຸ່ນຍົນທີ່ເຊື່ອມຕ້ອງການເซັນເຊີເທົ່າໃດ?
ຈັບຄູ່ເຊີນເຊີກັບຂໍ້ຕໍ່: ການຕິດຕາມຜ່ານແລະວົງທີ່ເປັນໄປໄດ້ສຳລັບຮອຍເຊື່ອມທີ່ບໍ່ມີຂໍ້ບົກພ່ອຍ, ແລະໃຊ້ເລເຊີຫຼືການມອງເຫັນສຳລັບຊ່ອງຫວ່າງທີ່ກວ້າງ ແລະ ສ່ວນທີ່ສະທ້ອນແສງ. ເຕັກໂນໂລຢີການເຊື່ອມດ້ວຍຫຸ່ນຍົນຄວນມາພ້ອມກັບໂໝດການຕິດຕາມທີ່ໄດ້ຖືກທົດສອບແລ້ວໃນວັດສະດຸຈິງ, ເນື່ອງຈາກເຊີນເຊີທີ່ຖືກກວ່າອາດຈະອ່ານຜິດວັດສະດຸເຫຼັກທີ່ເປື່ອງເງົາ. ການບັນທຶກເວລາທີ່ກຳນົດໄວ້ ແລະ ສັນຍານເຕືອນຈະປ່ຽນຂໍ້ມູນເປັນສັນຍານເພື່ອການບໍາລຸງຮັກສາ.
ເຊີງໃດທີ່ຈະບໍາລຸງຮັກສາເຊວເຊີນເຊີລ໌ການເຊື່ອມດ້ວຍຫຸ່ນຍົນ?
ກວດສອບການລົ້ນຂອງກາຊ, ຄວາມຕຶງຂອງລວມ, ແລະ ອຸປະກອນທີ່ປາກທໍ່ທຸກໆວັນ, ແລະ ລ້າງສິ່ງເສດເຫຼືອອອກໃຫ້ທັນເວລາ. ດຳເນີນການປັບຄ່າໃໝ່ທຸກໆເດືອນ ແລະ ການກວດສອບຄວາມຕ້ານທາງດິນ, ແລະ ບັນທຶກການປ່ຽນທຸກໆຄັ້ງທີ່ປ່ຽນປາກທໍ່. ມາດຕະຖານ NFPA 79 ແລະ IEC 60204-1 ໄດ້ກຳນົດຂໍ້ກຳນົດດ້ານໄຟຟ້າ, ໃນຂະນະທີ່ບັນທຶກການໃຊ້ອຸປະກອນທີ່ເສື່ອມສະຫຼາຍຢ່າງງ່າຍດາຍຈະຊ່ວຍໃຫ້ເວລາສະເລ່ຍທີ່ເກີດຄວາມລົ້ມເຫຼວ (MTBF) ສາມາດຄາດເດົາໄດ້ຢ່າງເປັນປົກກະຕິໃນແຕ່ລະອາທິດ.