
 EN
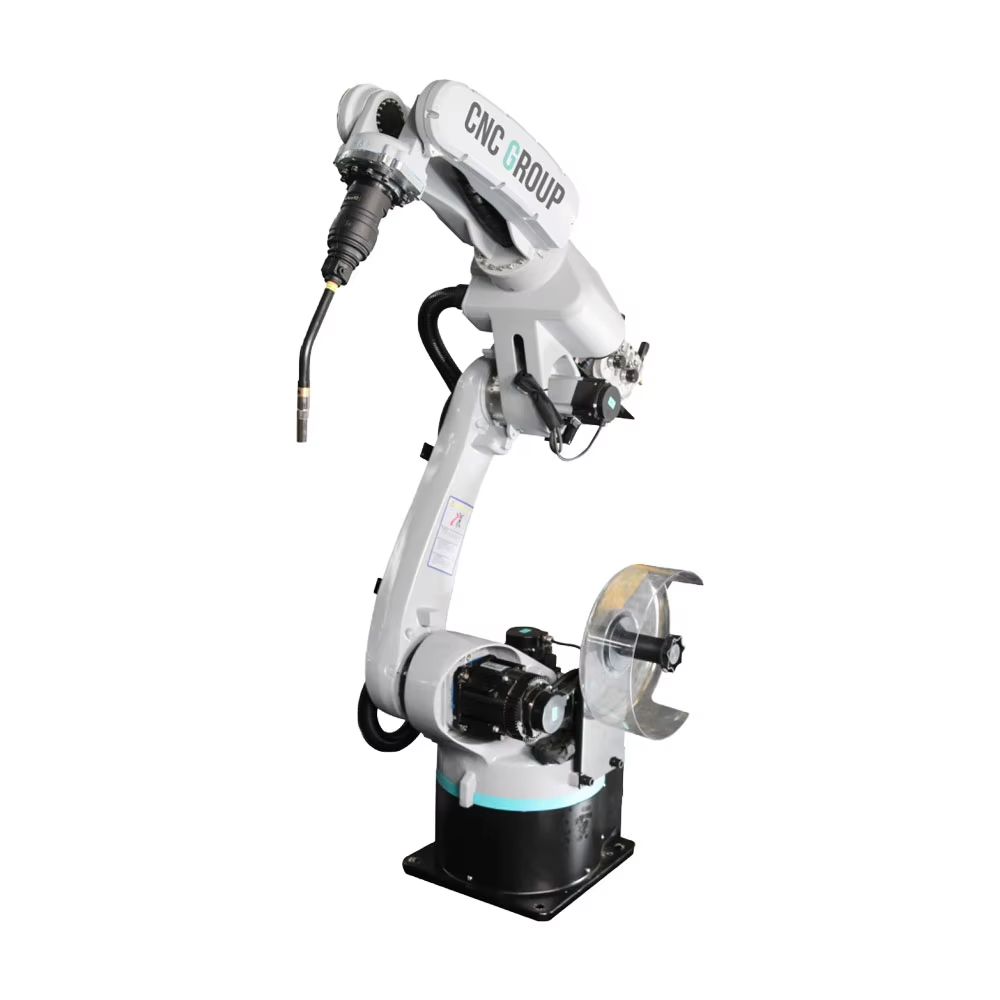
रोबोटिक वेल्डिंग प्रौद्योगिकी: दक्षता संबंधी समस्याओं का समाधान
रोबोटिक वेल्डिंग प्रौद्योगिकी वेल्ड को एक हाथ से किए जाने वाले कौशल से एक नियंत्रित प्रक्रिया में बदल देती है, जिसमें आर्क पैरामीटर और पथ को तय कर दिया जाता है, ताकि उत्पादन दर इस बात पर निर्भर न रहे कि कौन वेल्डिंग गन पकड़े हुए है। पोलैंड में एक धातु के फर्नीचर निर्माता ने दो मैनुअल स्टेशनों पर एक मोड़े हुए ट्यूब के फ्रेम का उत्पादन किया, लेकिन हर वसंत ऋतु में शिपमेंट की तारीखें छूट जाती थीं। रोबोटिक वेल्डिंग प्रौद्योगिकी के कारण इस कारखाने ने एक ही सेल पर उसी फ्रेम का निरंतर दर से निर्माण करना संभव कर दिया, और बोटलनेक का स्थान वेल्डिंग से पाउडर कोटिंग पर स्थानांतरित हो गया, बजाय इसके कि वह फर्श पर पड़ा रहे।
एक निर्माता बोटलनेक पर विजय प्राप्त करता है
ओवरटाइम से एक संतुलित सेल तक
दुकान ने वेल्डिंग की कतार को साफ़ करने के लिए सप्ताहांत की अतिरिक्त श्रम लागत चुकाई, और यह लागत छोटे ऑर्डर्स पर मार्जिन को खा गई। रोबोटिक वेल्डिंग प्रौद्योगिकी एकल सेल के रूप में आई, जिसमें एक टर्नटेबल और एक मिग टॉर्च था, और फ्रेम को तीन मिनट से कम समय में वेल्ड किया गया—जबकि एक कुशल मानव श्रमिक को इसके लिए नौ मिनट लगते थे। रोबोटिक वेल्डिंग प्रौद्योगिकी ने लाइन को भी संतुलित किया, जिससे पाउडर कोट, न कि वेल्डिंग, सीमा बन गई; और एक ऑपरेटर ने सेल के चलते हुए लोड किया, जिससे कतार सामान्य शिफ्ट के भीतर ही साफ़ हो गई और अतिरिक्त श्रम की आवश्यकता वाली पंक्ति कार्यक्रम से गायब हो गई। रोबोटिक वेल्डिंग प्रौद्योगिकी ने प्रमाणित वेल्डर को भी मुक्त कर दिया, ताकि वह अभी भी हाथ से बनाए जाने वाले जटिल एकल-उपयोग फ्रेम्स पर काम कर सके, जिससे दुकान ने अनुकूलित कार्यों को अस्वीकार करना बंद कर दिया।
एक पतली-मोटाई का कार्य जो जलने से रुक गया
1.2 मिमी का एक पैर ब्रैकेट हाथ से दिए गए पल्स सेटिंग्स के तहत छेद कर रहा था, जो संवेदना के आधार पर बदलते थे। रोबोटिक वेल्डिंग तकनीक ने पल्स समय और यात्रा गति को सटीक रूप से बनाए रखा, इसलिए धातु का गला हुआ भाग नियंत्रित रहा और जलने की दर लगभग दस में से एक से शून्य के करीब पहुँच गई। वही वेल्डिंग कार्यक्रम हर ब्रैकेट पर चलाया गया, जिससे गुणवत्ता टीम को सिर्फ एक बार सेटअप को मंजूरी देनी पड़ी, बजाय लाइन पर हर भाग की आँखों से जाँच करने के। रोबोटिक वेल्डिंग तकनीक ने पूरी वसंत की भागदौड़ के दौरान यह स्थिरता बनाए रखी, जबकि पहले हाथ से काम करने के कारण थकान के कारण तीसरे सप्ताह में जलने की दर फिर से बढ़ जाती थी।
जहाँ दक्षता रिस रही है
अस्थिर आर्क के कारण होने वाला पुनर्कार्य और अपशिष्ट
हस्तचालित वेल्डिंग में थकान के कारण विचलन होता है, और कमज़ोर या उभरी हुई वेल्ड का अर्थ है कि भाग को पीसा जाएगा, फिर से वेल्ड किया जाएगा या फिर उसे बेकार कर दिया जाएगा। रोबोटिक वेल्डिंग प्रौद्योगिकी आर्क वोल्टेज, तार फीड और संपर्क-टिप दूरी को एक संकरी सीमा के भीतर बनाए रखती है, इसलिए जोड़ पहले भाग और पाँच हज़ारवें भाग पर एक जैसा बनता है। रोबोटिक वेल्डिंग प्रौद्योगिकी इस विचरण को एक लॉग किए गए सेटपॉइंट में बदल देती है जिसका कर्मचारी ऑडिट कर सकते हैं, और बचत रिवर्क के कार्टों की कम संख्या और ग्राहक की शिकायतों की कम संख्या के रूप में दिखाई देती है जो ठंडे लैप के कारण ट्रेस की गई हों।
हस्तचालित परिवर्तन से डाउनटाइम
प्रत्येक मैनुअल चेंजओवर गन के कोण, सेटिंग्स और ऑपरेटर की लय को रीसेट कर देता है, और छोटे कार्यों के लिए मिनटों का नुकसान होता है जो कभी वापस नहीं मिलते। रोबोटिक वेल्डिंग प्रौद्योगिकी प्रत्येक भाग के लिए एक नामित कार्यक्रम संग्रहीत करती है, इसलिए चेंजओवर एक रेसिपी चुनना होता है, न कि पुनः सीखना। सेल अलार्म भी लॉग करती है, इसलिए कोई ड्रिफ्टिंग पैरामीटर आंकड़ों में प्रकट हो जाता है, पहले कि यह रैक पर खराब भागों के ढेर में बदल जाए। रोबोटिक वेल्डिंग प्रौद्योगिकी ने सेल को शिफ्टों के बीच साझा करना भी आसान बना दिया, क्योंकि अगली टीम अंतिम ऑपरेटर की सेटिंग्स को डिकोड करने के बजाय नामित कार्यक्रम खोलती है।
रोबोटिक वेल्डिंग प्रौद्योगिकी वास्तव में क्या नियंत्रित करती है
अनुकूलनशील नियंत्रण और पल्स्ड मिग
रोबोटिक वेल्डिंग प्रौद्योगिकी तार फीड और पावर सोर्स के माध्यम से आर्क संकेतों को पढ़ती है, फिर जोड़ के अनुरूप पल्स को समायोजित करती है। पल्स्ड MIG प्रत्येक पल्स पर एक नियंत्रित बूँद का स्थानांतरण करता है, जो पतली सामग्री को ठंडा करता है और जस्तीकृत सतहों पर छींटों को सीमित करता है। आर्क को इतनी निकटता से देखने वाली रोबोटिक वेल्डिंग प्रौद्योगिकी गैस के उपयोग को भी कम करती है, क्योंकि पल्स बार-बार दोहराया जाता है बजाय अचानक बढ़ने के, और जब सीम ट्रैकिंग कोई अंतराल देखती है तो नियंत्रक पथ को समायोजित कर देता है बजाय उसे पार करने के।
ऑफ़लाइन प्रोग्रामिंग और डिजिटल ट्विन
रोबोटिक वेल्डिंग प्रौद्योगिकी एक काल्पनिक सेल पर नए भाग का अभ्यास करती है, जिससे टॉर्च के स्टील को छूने से पहले ही पहला शारीरिक भाग लक्ष्य पथ के निकट पहुँच जाता है। एक डिजिटल ट्विन वास्तविक सेल के चक्र और दोषों को प्रतिबिंबित करता है, जिससे उत्पादन की योजना बनाने और एक पहने हुए ड्रेस को उससे पहले पहचानने में मदद मिलती है जब वह कोई चूक नहीं करता है। आईएसओ ३८३४ प्रक्रिया योग्यता और ट्रेसैबिलिटी की अपेक्षा करता है, और एक लॉग किया गया कार्यक्रम गुणवत्ता को एक खोजने योग्य रिकॉर्ड प्रदान करता है जब कोई ग्राहक ऑडिट कुछ सप्ताह बाद आता है। एक ट्विन पर योजना बनाने वाली रोबोटिक वेल्डिंग प्रौद्योगिकी नए भाग के लिए सीखने के वक्र को भी छोटा करती है, क्योंकि पथ को पहले से ही काल्पनिक रूप से सिद्ध कर दिया जाता है, इसलिए स्टील और कचरा समय कम रहता है।
फर्श पर प्रौद्योगिकी का उपयोग करना
सेंसर और ट्रैकिंग को कैसे निर्दिष्ट करें
संवेदन को जॉइंट के अनुकूल बनाएँ: थ्रू-आर्क ट्रैकिंग साफ़ फिलेट्स के लिए उपयुक्त है, जबकि लेज़र या विज़न ट्रैकिंग चौड़े गैप्स और प्रतिबिंबित किनारों को संभालती है। रोबोटिक वेल्डिंग तकनीक को वास्तविक मिश्र धातु पर सिद्ध किए गए ट्रैकिंग मोड के साथ शिप किया जाना चाहिए, क्योंकि प्रतिबिंबित स्टील सस्ते सेंसर को भ्रमित कर देती है। पुष्टि करें कि कंट्रोलर वेल्ड शेड्यूल और अलार्म्स को लॉग करता है, और पहले आर्टिकल की रिपोर्ट माँगें ताकि दक्षता का दावा किसी मापे गए भाग से जुड़ा हो, न कि किसी ब्रोशर के आँकड़े से। रोबोटिक वेल्डिंग तकनीक को एक अतिरिक्त ड्रेस और दस्तावेज़ीकृत टॉर्च कोण के साथ भी आना चाहिए, क्योंकि नई सेल पर पहली विफलता शायद ही कभी रोबोट की होती है और लगभग हमेशा कंज़्यूमेबल की होती है।
प्रणाली की जाँच, कैलिब्रेशन और रखरखाव करें
स्थापना के समय, रोबोट कैलिब्रेशन और टॉर्च के कोण की जाँच सहेजे गए प्रोग्राम के अनुसार करें, तथा ANSI/RIA R15.06 के अनुसार सुरक्षा स्टॉप का परीक्षण करें। रोबोटिक वेल्डिंग प्रौद्योगिकी की दैनिक जाँच में गैस प्रवाह, तार का तनाव और नॉज़ल की जाँच शामिल है, और मासिक जाँच में ग्राउंड प्रतिरोध की जाँच शामिल है, क्योंकि कमज़ोर ग्राउंड आर्क अस्थिरता का चुपके से कारण होता है। NFPA 79 और IEC 60204-1 सेल के विद्युत डिज़ाइन के लिए मार्गदर्शन प्रदान करते हैं, और OSHA 29 CFR 1910.252 वेल्डिंग वेंटिलेशन और अग्नि सुरक्षा नियमों को नियंत्रित करता है जो बे को सुरक्षित रखते हैं। रोबोटिक वेल्डिंग प्रौद्योगिकी एक सरल बोर्ड को प्रोत्साहित करती है जिसमें टिप, लाइनर और कॉन्टैक्ट टिप को भाग गिनती के साथ दर्ज किया जाता है, ताकि कोई पहना हुआ भाग छिड़काव के तूफान के बाद नहीं, बल्कि निर्धारित समय पर बदला जाए।
अक्सर पूछे जाने वाले प्रश्न
सामान्य शब्दों में रोबोटिक वेल्डिंग प्रौद्योगिकी क्या है?
रोबोटिक वेल्डिंग प्रौद्योगिकी नियंत्रणों, सेंसरों और कार्यक्रमों का एक समूह है जो वेल्डिंग को एक दोहरावयोग्य स्वचालित प्रक्रिया में बदल देती है, बजाय कि यह एक हाथ से की जाने वाली कौशल-आधारित क्रिया हो। यह आर्क के मापदंडों और पथ को तय करती है, जोड़ को चलते समय पढ़ती है, और प्रत्येक चलाए गए चक्र का लॉग रखती है। इसका लाभ स्थिर उत्पादन दर और कम खराब भागों का उत्पादन है, न कि केवल लाइन पर एक तेज़ वेल्डिंग गन।
रोबोटिक वेल्डिंग दक्षता को कैसे बेहतर बनाती है?
रोबोटिक वेल्डिंग प्रौद्योगिकी उस प्रति-भाग भिन्नता को समाप्त कर देती है जो पुनर्कार्य (रीवर्क) को जन्म देती है और छोटे कार्यों के लिए समय लेने वाले परिवर्तन (चेंजओवर) को कम करती है। नामित कार्यक्रम एक परिवर्तन को केवल एक विधि-चयन (रेसिपी पिक) बना देते हैं, और लॉग किए गए अलार्म त्रुटि के विकास को तब तक पकड़ लेते हैं जब तक कि खराब भागों का ढेर नहीं बन जाता। सेल एक ही शेड्यूल के अंतर्गत अतिरिक्त शिफ्ट्स चलाती है, इसलिए मात्रा को बिना शिफ्ट में प्रमाणित वेल्डरों को जोड़े बिना बढ़ाया जा सकता है।
स्वचालित वेल्डिंग सेल्स पर कौन-से मानक लागू होते हैं?
आईएसओ ३८३४ वेल्डिंग गुणवत्ता प्रणालियों को कवर करता है, एडब्ल्यूएस डी१.१ स्टील स्वीकृति को कवर करता है, और एएनएसआई/आरआईए आर१५.०६ के साथ आईएसओ १०२१८ रोबोट सुरक्षा को कवर करता है। एनएफपीए ७९ और आईईसी ६०२०४-१ विद्युत डिज़ाइन के लिए मार्गदर्शन प्रदान करते हैं, जबकि ओएसएचए २९ सीएफआर १९१०.२५२ में वेंटिलेशन और अग्नि नियम जोड़े गए हैं। अनुपालन की शुरुआत सेल के लिए दस्तावेज़ीकृत जोखिम आकलन के साथ होती है।
क्या रोबोटिक वेल्डिंग प्रौद्योगिकी पतली गेज सामग्री के लिए उपयुक्त है?
रोबोटिक वेल्डिंग प्रौद्योगिकी पल्स्ड एमआईजी के साथ पतली गेज को संभालती है, जो बूँदों के बीच गलित धातु को ठंडा करके जलने को रोकती है। अनुकूलनशील नियंत्रण पल्स समय को सटीक रूप से बनाए रखता है, इसलिए एक १.२ मिमी ब्रैकेट को प्रत्येक भाग पर समान रूप से वेल्ड किया जा सकता है। मुख्य बात यह साबित करना है कि सेल को फर्श पर भेजने से पहले वास्तविक मिश्र धातु पर वेल्डिंग कार्यक्रम की पुष्टि की गई है।
वेल्डिंग रोबोट को कौन-कौन से सेंसर की आवश्यकता होती है?
सेंसर को जॉइंट के साथ मिलाएँ: साफ़ फिल्टर के लिए थ्रू-आर्क ट्रैकिंग, चौड़े गैप और प्रतिबिंबित किनारों के लिए लेज़र या विज़न। रोबोटिक वेल्डिंग तकनीक को वास्तविक सामग्री पर सिद्ध किए गए ट्रैकिंग मोड के साथ आना चाहिए, क्योंकि सस्ता सेंसर चमकदार स्टील को गलत पढ़ता है। लॉग किए गए शेड्यूल और अलार्म डेटा को रखरखाव संकेत में बदल देते हैं।
रोबोटिक वेल्डिंग सेल का रखरखाव कैसे किया जाता है?
गैस प्रवाह, तार का तनाव और नोज़ल की जाँच प्रतिदिन करें, और स्पैटर को जल्दी साफ़ करें। मासिक कैलिब्रेशन और ग्राउंड-प्रतिरोध जाँच करें, और प्रत्येक टॉर्च परिवर्तन को लॉग करें। NFPA 79 और IEC 60204-1 विद्युत देखभाल को परिभाषित करते हैं, जबकि एक सरल उपभोग्य लॉग पूरे सप्ताह में विफलता के बीच औसत समय को भविष्यवाणी योग्य बनाता है।