
 EN
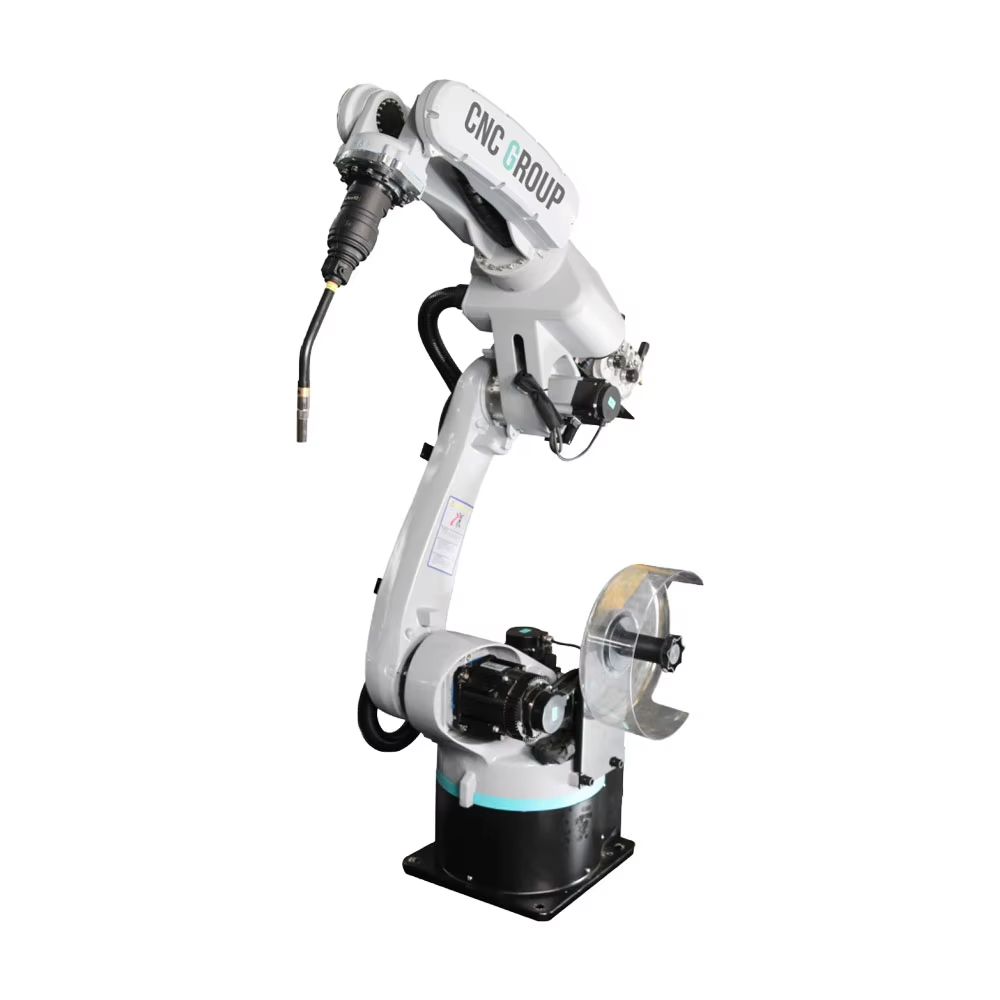
Роботизирана технология за заваряване: Решаване на проблемите с ефективността
Роботизираната технология за заваряване превръща заваряването от ръчно умение в контролиран процес, като фиксира параметрите на дъгата и траекторията ѝ, така че производителността вече не зависи от това кой държи горелката. Производител на метални мебели в Полша изработвал извита тръбна рамка на две ръчни работни места и пропускал сроковете за доставка всяка пролет. Благодарение на роботизираната технология за заваряване цехът успял да произвежда същата рамка в една клетка с постоянна скорост, а тясното място се преместило от заваряването към праховото покритие, вместо да остава нерешено на пода.
Производител надвишава тясното място
От надурбени часове до балансирана клетка
Магазинът плати надурбени работни часове през уикенда, за да се справи с натрупаната поръчка за заваряване, а разходите погълнаха маржина за малките поръчки. Технологията за роботизирано заваряване пристигна като единична клетка с въртяща се маса и MIG-горелка, като рамката се заварваше за по-малко от три минути – в сравнение с деветте минути, необходими на квалифициран ръчен заварчик. Технологията за роботизирано заваряване също балансираше производствената линия така, че ограничителен фактор стана порцелановото покритие, а не заваряването; един оператор зареждаше клетката, докато тя работеше, поради което натрупаната поръчка се изпълняваше в рамките на обичайната работна смяна и надурбените часове изчезнаха от графика. Освен това роботизираното заваряване освободи сертифицирания заварчик за сложните еднократни рамки, които все още изискваха ръчна работа, така че магазинът спря да отказва поръчки за персонализирани изделия.
Работа с тънък калибър, при която спряха пробиването
Кракът на скобата с дебелина 1,2 мм постоянно пробиваше дупки при ръчни импулсни настройки, които се променяха според усещането. Технологията за роботизирано заваряване поддържаше точно времето на импулса и скоростта на преместване, така че топлинната вана оставаше под контрол, а процентът на пробиване намаля от приблизително един на десет до почти нула. Същият режим се използваше за всяка скоба, което позволяваше на качеството да одобри настройката веднъж, вместо да инспектира всеки детайл отделно по линията. Технологията за роботизирано заваряване запази тази последователност през целия пролетен пик, когато при ръчна работа умората обикновено повишаваше отново процента на пробиване към третата седмица.
Където ефективността се губи
Повторна обработка и брак поради непостоянна дъга
Ръчното заваряване се отклонява поради умора, а слабо или изпъкнало заваръчно съединение означава шлифоване, повторно заваряване или отхвърляне на детайла. Технологията за роботизирано заваряване поддържа напрежението на дъгата, подаването на телта и разстоянието до контактния връх в тесен диапазон, така че съединението се формира по един и същи начин както при първото, така и при петхилядното детайле. Технологията за роботизирано заваряване превръща тази вариация в регистрирана зададена стойност, която персоналът може да проверява, а спестяването се проявява чрез по-малко колички с продукти, които трябва да бъдат преизработени, и по-малко оплаквания от клиенти, свързани с непълно заварено съединение.
Простой от ръчни смяни
Всяка ръчна смяна нулира ъгъла на горелката, настройките и ритъма на оператора, а при малките поръчки се губят минути, които никога не се връщат. Технологията за роботизирано заваряване запазва отделна програма с име за всеки детайл, така че смяната представлява избор на рецепта, а не повторно учене. Клетката също регистрира аларми, затова отклоняващият се параметър се появява в данните преди да доведе до куп лоши части върху стойката. Технологията за роботизирано заваряване също направи клетката лесна за споделяне между смени, тъй като следващият екип просто отваря програмата с име вместо да разгадава настройките на предишния оператор.
Какво всъщност контролира технологията за роботизирано заваряване
Адаптивен контрол и импулсно MIG заваряване
Роботизираната технология за заваряване чете арковите сигнали чрез подаването на тел и източника на енергия, след което коригира импулса, за да съответства на съединението по време на процеса. Импулсното MIG заваряване прехвърля контролирана капка на всеки импулс, което охлажда тънките материали и ограничава разпръсването върху галванизирани повърхности. Роботизираната технология за заваряване, която следи арка толкова внимателно, също намалява употребата на газ, тъй като импулсът се повтаря вместо да се увеличава рязко, а когато системата за проследяване на шева забележи зазор, контролерът коригира пътя вместо да продължи заваряването през него.
Офлайн програмиране и цифров двойник
Роботизираната технология за заваряване извършва пробно изпълнение на нова част във виртуална клетка, преди горелката да докосне стоманата, така че първата физическа част се произвежда близо до целевата траектория. Цифровият двойник отразява цикъла и неизправностите на реалната клетка, което помага при планирането на производителността и при идентифицирането на износена обвивка, преди това да доведе до пропуск. ISO 3834 изисква квалификация на процеса и проследимост, а регистрираната програма предоставя на качеството търсим запис при клиентска ревизия, която може да настъпи седмици по-късно. Роботизираната технология за заваряване, която планира въз основа на цифров двойник, също намалява времето за обучение при нова част, тъй като траекторията вече е потвърдена виртуално, преди да се започне работа със стомана, а времето за отпадъци остава ниско.
Прилагане на технологията на производствената площадка
Как да определите сензори и проследяване
Съгласувайте усещането със ставата: проследяването чрез дъга е подходящо за чисти филети, докато лазерното или визуалното проследяване се справя с по-широки зазори и отразяващи ръбове. Технологията за роботизирано заваряване трябва да се доставя заедно с режима на проследяване, който е тестван върху реалния сплав, тъй като отразяващата стомана „измамва“ евтиния сензор. Потвърдете, че контролерът регистрира графика на заваряването и алармите, и поискайте доклад за първия образец, за да се свърже твърдението за ефективност с измерена част, а не с цифра от брошура. Технологията за роботизирано заваряване също трябва да пристигне с резервен комплект и документиран ъгъл на горелката, тъй като първият отказ в нова клетка рядко е причинен от робота и почти винаги – от разходните материали.
Проверете, калибрирайте и поддържайте системата
При пускане в експлоатация проверете калибрирането на робота и ъгъла на горелката спрямо запазената програма и тествайте аварийните спирачки според ANSI/RIA R15.06. Роботизираната заваръчна технология изисква ежедневна проверка на подаването на газ, натягането на телта и дюзата, както и месечна проверка на съпротивлението на заземяването, тъй като лошото заземяване е скритата причина за нестабилност на дъгата. NFPA 79 и IEC 60204-1 регулират електрическото проектиране на клетката, а OSHA 29 CFR 1910.252 охватва изискванията за вентилация и пожарна безопасност при заваряване, които осигуряват безопасността в работната зона. Роботизираната заваръчна технология изисква проста регистрация, при която се води запис на върха, втулката и контактния връх заедно с броя на изработените части, така че износените компоненти да се заменят по график, а не след внезапно разпръсване на пръски.
Често задавани въпроси
Какво представлява роботизираната заваръчна технология на прост език?
Роботизираната заваръчна технология е набор от контролни системи, сензори и програми, които превръщат заваряването в повтаряем процес с автоматично изпълнение вместо ръчно умение. Тя фиксира параметрите на дъгата и траекторията ѝ, сканира зоната на съединението по време на работа и регистрира всяко заваряване. Резултатът е стабилна производителност и по-малко дефектни изделия, а не просто по-бързо заваръчно устройство на линията.
Как роботизираното заваряване подобрява ефективността?
Роботизираната заваръчна технология елиминира вариациите за всяко отделно изделие, които водят до необходимост от поправки, както и времето за преход между различни продукти, което прави нерентабилни малките поръчки. Програмите с предварително зададени имена превръщат смяната на продукт в прост избор на рецепта, а регистрираните аларми откриват отклонения още преди да се натрупат бракувани изделия. Работната клетка може да работи допълнителни смени в рамките на същия график, така че обемът на производството се увеличава без нужда от наемане на допълнителни сертифицирани заварчици за смяната.
Кои стандарти се прилагат за автоматизираните заваръчни клетки?
ISO 3834 охваща системите за качество на заварките, AWS D1.1 – изискванията за приемане на стомана, а ANSI/RIA R15.06 и ISO 10218 – безопасността на роботите. NFPA 79 и IEC 60204-1 регулират електрическото проектиране, докато OSHA 29 CFR 1910.252 добавя изисквания за вентилация и пожарна безопасност. Съответствието започва с документирана оценка на рисковете за клетката.
Дали технологията за роботизирани заварки е подходяща за тънки материали?
Технологията за роботизирани заварки обработва тънки материали чрез импулсна MIG заварка, която охлажда локвата между капките, за да се предотврати пробиването. Адаптивният контрол поддържа точното време на импулса, така че заварката на скоба с дебелина 1,2 mm е еднаква за всеки детайл. Ключовото е да се потвърди използваната процедура върху реалния сплав преди доставянето на клетката на производствената площадка.
Какви сензори са необходими за заваръчен робот?
Съгласувайте сензора със ставата: проследяване чрез дъга за чисти шевове, лазерно или визуално проследяване за широки зазори и отразяващи ръбове. Технологията за роботизирано заваряване трябва да бъде доставена с проверен в практиката режим на проследяване върху действителния материал, тъй като евтин сензор погрешно интерпретира бляскава стомана. Записаните графици и аларми превръщат данните в сигнал за поддръжка.
Как се поддържа клетката за роботизирано заваряване?
Проверявайте ежедневно подаването на газ, натягането на жицата и дюзата и премахвайте напръскването навреме. Изпълнявайте калибриране и проверка на съпротивлението към земята веднъж месечно и регистрирайте всяка смяна на горелката. NFPA 79 и IEC 60204-1 определят изискванията за електрическата поддръжка, докато простият регистър на разходни материали осигурява предсказуемост на средното време между повредите през цялата седмица.