
 EN
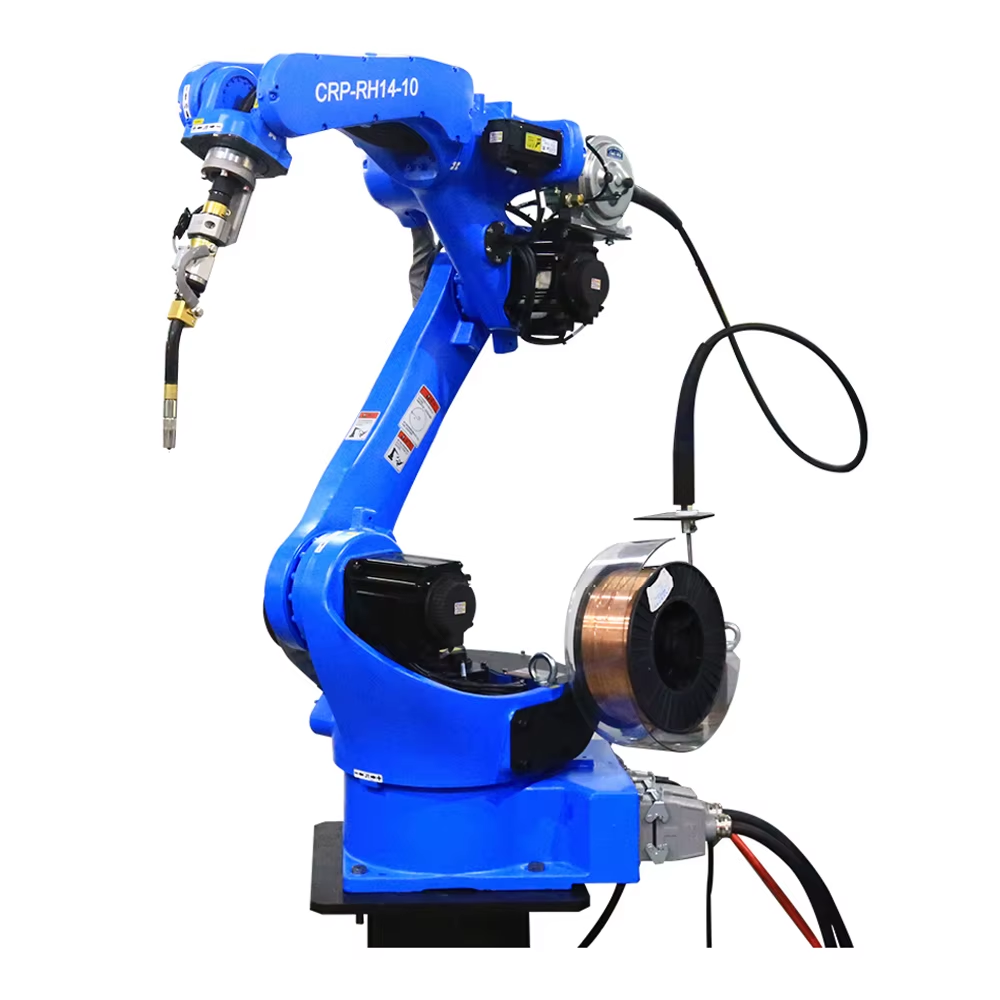
Hiểu về robot hàn hợp tác: Tương lai của gia công chế tạo
Một robot hàn cộng tác mang độ lặp lại đạt chuẩn robot lên bàn làm việc mà con người chia sẻ, sử dụng các khớp giới hạn lực thay vì buồng rào chắn. Một xưởng gia công ở miền nam Đức đã lắp một cánh tay cộng tác sáu trục bên cạnh bàn hàn MIG thủ công, và robot hàn cộng tác đảm nhiệm các mối hàn dài, ổn định trong khi người vận hành xử lý đồ gá và các điểm hàn ngắn. Robot hàn cộng tác có thể lắp đặt ở những nơi buồng bảo vệ không bao giờ phù hợp, bởi giới hạn lực được tích hợp ngay trong các khớp — chính lý do các xưởng nhỏ áp dụng giải pháp này.
Một xưởng gia công thêm robot hàn cộng tác đầu tiên
Từ một súng hàn MIG đơn lẻ đến một buồng làm việc chung
Xưởng sản xuất các vỏ bọc nhôm theo lô từ hai mươi đến năm mươi chiếc, và một thợ hàn được chứng nhận kiểm soát toàn bộ đầu ra. Một robot hàn tự động (cobot) được đưa tới trên một bệ di chuyển có bánh xe, trang bị mỏ hàn kiểu kéo-đẩy và bảng điều khiển dạy học đơn giản. Người vận hành dẫn tay cánh tay qua mối hàn đầu tiên; bộ điều khiển lưu lại quỹ đạo đó, sau đó cobot hàn lặp lại chính xác quỹ đạo ấy trong khi người vận hành ghim tạm chi tiết tiếp theo. Năng suất tăng lên mà không cần bổ sung thêm một thợ hàn được chứng nhận thứ hai; hơn nữa, việc cobot hàn chia sẻ cùng bàn làm việc giúp xưởng báo giá thời gian hoàn thành nhanh hơn đối với các đơn hàng lặp lại. Ngoài ra, cobot hàn còn giúp người vận hành đứng ở vị trí phía thượng nguồn so với luồng khói hàn, bởi vì cánh tay robot giữ mỏ hàn trong khi người vận hành đứng cách xa trong suốt quá trình hàn mối dài.
Đơn hàng giá đỡ sản xuất số lượng nhỏ — hoàn vốn nhanh
Một khách hàng đã đặt ba trăm giá đỡ inox có đường viền cong dài, khiến cổ tay người thợ mệt mỏi từ chi tiết thứ mười. Cobot hàn thực hiện các mối hàn đó với tốc độ ổn định và không bao giờ chậm lại vào buổi chiều. Vì xưởng tính phí theo báo giá cố định, chu kỳ ổn định hơn giúp bảo vệ biên lợi nhuận, và chủ xưởng đã tính toán chi phí của cánh tay cobot dựa trên đơn hàng duy nhất này. Một cobot hàn hiếm khi mang lại lợi ích rõ rệt chỉ từ một lô sản xuất lớn; thay vào đó, nó phát huy ưu thế nhờ khối lượng công việc nhỏ, lặp đi lặp lại—những việc mà xưởng từng rất ngại thực hiện.
Những điểm yếu của phương pháp hàn thủ công và các buồng được bảo vệ
Các điểm kẹp và nguy cơ va chạm trong các buồng chật hẹp
Hàn thủ công trong buồng chật hẹp buộc người vận hành phải thường xuyên ở gần kim loại nóng và các bộ phận chuyển động suốt ca làm việc. Một buồng công nghiệp truyền thống giải quyết vấn đề này bằng hàng rào vật lý và màn chắn quang học, nhưng nhiều xưởng thiếu không gian sàn hoặc khối lượng công việc đủ lớn để biện minh cho việc lắp đặt hệ thống bảo vệ như vậy. Cobot hàn được thiết kế để hoạt động chung không gian với con người: các khớp của nó tự động dừng ngay khi tiếp xúc, do đó nếu một người vô tình va phải cánh tay, chuyển động sẽ lập tức dừng lại thay vì gây kẹt người; đồng thời, cobot hàn loại bỏ tranh luận về việc có nên lắp hàng rào hay không đối với những công việc thay đổi hàng tuần.
Chi phí diện tích sàn và hàng rào đối với các công việc nhỏ
Một ô được bảo vệ cần có vùng an toàn bao quanh, hệ thống dừng kiểm soát và thường đòi hỏi một diện tích riêng biệt luôn để trống giữa các đợt sản xuất. Đối với xưởng thay đổi chi tiết hàng tuần, khoản vốn đầu tư này sẽ nằm không hoạt động. Một robot hàn hợp tác (cobot) có thể di chuyển đến vị trí làm việc, cắm vào nguồn điện sạch và tích hợp ngay vào bàn làm việc hiện có, nhờ đó giữ cho khu vực sản xuất linh hoạt và chi phí phát sinh tỷ lệ thuận với thực tế công việc chứ không phải với một hệ thống hàng rào không tạo ra giá trị giữa các ca vận hành. Do đó, robot hàn hợp tác phù hợp với xưởng thuê mặt bằng theo mét vuông, bởi cùng một diện tích sàn có thể phục vụ cả công việc thủ công và công việc tự động trong cùng một ca.
Cách robot hàn hợp tác duy trì độ an toàn và độ chính xác
Giới hạn công suất và lực theo tiêu chuẩn ISO/TS 15066
ISO/TS 15066 quy định không gian làm việc cộng tác cũng như giới hạn lực và tốc độ cho phép robot hoạt động cạnh con người mà không cần rào chắn. Một robot hàn cộng tác sử dụng các khớp giới hạn công suất và lực, tự động giảm mô-men xoắn ngay lập tức khi phát hiện tiếp xúc vượt ngưỡng đã đánh giá. Một robot hàn cộng tác đáp ứng tiêu chuẩn ISO/TS 15066 vẫn ghi lại mọi sự kiện dừng vào tập tin rủi ro, bởi vì tiêu chuẩn yêu cầu đánh giá phải được tài liệu hóa, đồng thời hồ quang hàn, khói hàn và đầu que hàn nóng vẫn là những mối nguy hiểm mà giới hạn tốc độ không thể loại bỏ.
Hướng dẫn bằng tay và dạy đường đi một cách dễ dàng
Một robot hàn cộng tác được dạy bằng cách di chuyển cánh tay, chứ không phải bằng cách nhập tọa độ. Người vận hành nắm vào một tay cầm, kéo mỏ hàn dọc theo đường mối hàn và lộ trình được lưu lại cùng với các thông số hàn tương ứng. Vòng lặp ngắn này nghĩa là một chi tiết mới có thể đi vào hoạt động trong vài phút; robot hàn cộng tác rất phù hợp với các xưởng sản xuất nơi công việc tiếp theo luôn khác với công việc trước đó. Một robot hàn cộng tác giúp người mới tuyển trở thành nhân viên vận hành hiệu quả chỉ trong một buổi chiều, bởi vì góc nghiêng mỏ hàn và tốc độ di chuyển được thiết lập riêng cho từng mối hàn, sau đó được khóa để thực hiện lặp lại. Robot hàn cộng tác cũng lưu trữ nhiều chương trình mối hàn, do đó một giá đỡ và một vỏ bọc có thể chia sẻ chung một cánh tay robot — chỉ cần chạm nhẹ để chuyển đổi giữa các lộ trình đã lưu.
Lựa chọn, kiểm tra và bảo dưỡng robot hàn cộng tác
Cách lựa chọn tải trọng và tầm với phù hợp với chi tiết
Chọn kích thước cánh tay phù hợp với mỏ hàn, cách bố trí cáp và mô-men lớn nhất có thể xảy ra trên chi tiết, chứ không phải theo tải trọng danh mục. Một robot hàn cộng tác cần duy trì dự trữ khả năng tải ở toàn bộ phạm vi vươn tối đa để đường hàn không bị lệch khi cánh tay vươn ra. Xác nhận bộ điều khiển hỗ trợ cùng giao thức fieldbus với thiết bị cấp liệu hiện hữu, đồng thời yêu cầu nhà cung cấp thực hiện kiểm tra xác minh trên hợp kim thực tế, bởi kim loại mỏng và phản quang sẽ có hành vi khác biệt so với thép cacbon thấp; ngoài ra, robot hàn cộng tác phải được giao kèm tài liệu ghi rõ góc đặt mỏ hàn nhằm bảo vệ dự trữ khả năng tải đó.
Các bước kiểm tra khi đưa vào vận hành và bảo dưỡng định kỳ
Khi đưa vào vận hành, hãy xác minh cài đặt tốc độ và khoảng cách hợp tác so với đánh giá rủi ro, đồng thời kiểm tra xem cánh tay có dừng lại khi đẩy nhẹ hay không. Một cobot hàn cần được kiểm tra vòi phun, ống lót và đầu tiếp xúc mỗi ca làm việc, cộng thêm kiểm tra hiệu chuẩn hàng tháng để đảm bảo đường dẫn đã lập trình vẫn khớp với thực tế. Ghi lại số giờ hoạt động của mỏ hàn và luôn dự trữ bộ phụ tùng tiêu hao gần khu vực làm việc; một cobot hàn bị bắn tóe kim loại giữa đường hàn thường là dấu hiệu cho thấy đầu tiếp xúc nên được thay sớm hơn, và một cobot hàn sẽ hoạt động ổn định hơn nếu bạn duy trì nhật ký đơn giản về những lần thay thế này. Ngoài ra, cobot hàn cũng cần được kiểm tra mô-men xoắn tại đế gắn hàng năm, bởi vì một chân đế lỏng lẻo chính là nguyên nhân âm thầm gây lệch đường hàn — vấn đề mà chỉ hiệu chuẩn đơn thuần sẽ không thể khắc phục.
Các câu hỏi thường gặp
Cobot hàn là gì và nó khác biệt như thế nào so với robot công nghiệp?
Một robot hàn cộng tác (cobot) là một cánh tay cộng tác có giới hạn lực, được thiết kế để làm việc chung bàn với con người, trong khi một robot công nghiệp thực hiện hàn bên trong buồng được bảo vệ. Cobot sẽ dừng ngay khi tiếp xúc và được lập trình thông qua thao tác dẫn hướng bằng tay, phù hợp với các lô sản xuất nhỏ. Buồng robot công nghiệp vượt trội về tốc độ và khả năng vận hành liên tục đối với các chi tiết được sản xuất hàng loạt với số lượng lớn, nơi chi phí lắp đặt hàng rào được bù đắp nhờ hiệu quả sản xuất.
Cobot hàn có an toàn khi không có hàng rào an toàn không?
Cobot hàn có thể hoạt động mà không cần hàng rào cứng bên trong một vùng cộng tác đã được đánh giá theo tiêu chuẩn ISO/TS 15066, bởi vì các khớp của nó giới hạn lực tác động khi tiếp xúc. Tuy nhiên, hồ quang, khói hàn và đầu que hàn nóng vẫn là các mối nguy, do đó vẫn yêu cầu hệ thống hút cục bộ và đánh dấu rõ ràng vùng nhiệt cao. Đánh giá rủi ro bằng văn bản xác định ranh giới cụ thể và tốc độ tối đa được phép.
Các tiêu chuẩn nào quy định về robot hàn cộng tác?
ISO/TS 15066 bao quát hoạt động hợp tác và giới hạn lực, ANSI/RIA R15.06 cùng với ISO 10218 quy định về an toàn robot, còn OSHA 29 CFR 1910.252 bổ sung các quy tắc thông gió hàn và phòng cháy. Việc tuân thủ bắt đầu bằng đánh giá rủi ro, chứ không phải bằng việc tháo hàng rào an toàn, bởi vì các mối nguy từ quá trình hàn vẫn tồn tại ngay cả khi vận hành ở tốc độ thấp.
Một cobot hàn cần tải trọng bao nhiêu?
Tính toán tải trọng dựa trên đầu mỏ hàn, hệ thống dây cáp và mô-men xoắn lớn nhất của chi tiết ở vị trí vươn tối đa, đồng thời giữ lại một khoảng dự trữ để đảm bảo độ chính xác của đường hàn. Các hợp kim mỏng hoặc phản quang có thể yêu cầu thiết lập tốc độ chậm hơn và lực thấp hơn, điều này làm giảm chu kỳ vận hành. Việc kiểm tra thực tế trên vật liệu thật sẽ xác nhận tay máy được chọn trước khi mua và tránh phải hoàn trả.
Cobot hàn có thể xử lý nhôm và thép không gỉ không?
Một robot hàn cộng tác chạy nhôm và thép không gỉ với mỏ hàn phù hợp, bộ cấp dây đẩy-kéo và khí bảo vệ, được dạy bằng cách dẫn tay dọc theo mối hàn. Vật liệu phản quang và vật liệu mỏng đòi hỏi thông số được điều chỉnh kỹ lưỡng cùng việc chuẩn bị sạch sẽ, vì nhiễm bẩn gây ra rỗ khí. Cánh tay lặp lại đường hàn đã lưu, do đó độ nhất quán phụ thuộc vào việc mối hàn đầu tiên được dạy phải chính xác.
Bảo trì nào giúp giữ độ chính xác cho robot hàn cộng tác?
Kiểm tra vòi phun, ống lót và đầu tiếp xúc mỗi ca làm việc và làm sạch xỉ hàn ngay từ sớm. Thực hiện kiểm tra hiệu chuẩn hàng tháng để đảm bảo đường hàn đã dạy vẫn khớp với thực tế, đồng thời ghi chép số giờ sử dụng mỏ hàn so với bộ phụ tùng tiêu hao. Một robot hàn cộng tác bị lệch giữa chừng khi hàn thường là dấu hiệu của đầu tiếp xúc đã mòn hoặc kẹp mass có điện trở tăng dần – vấn đề này lẽ ra đã phải được phát hiện sớm hơn.