
 EN
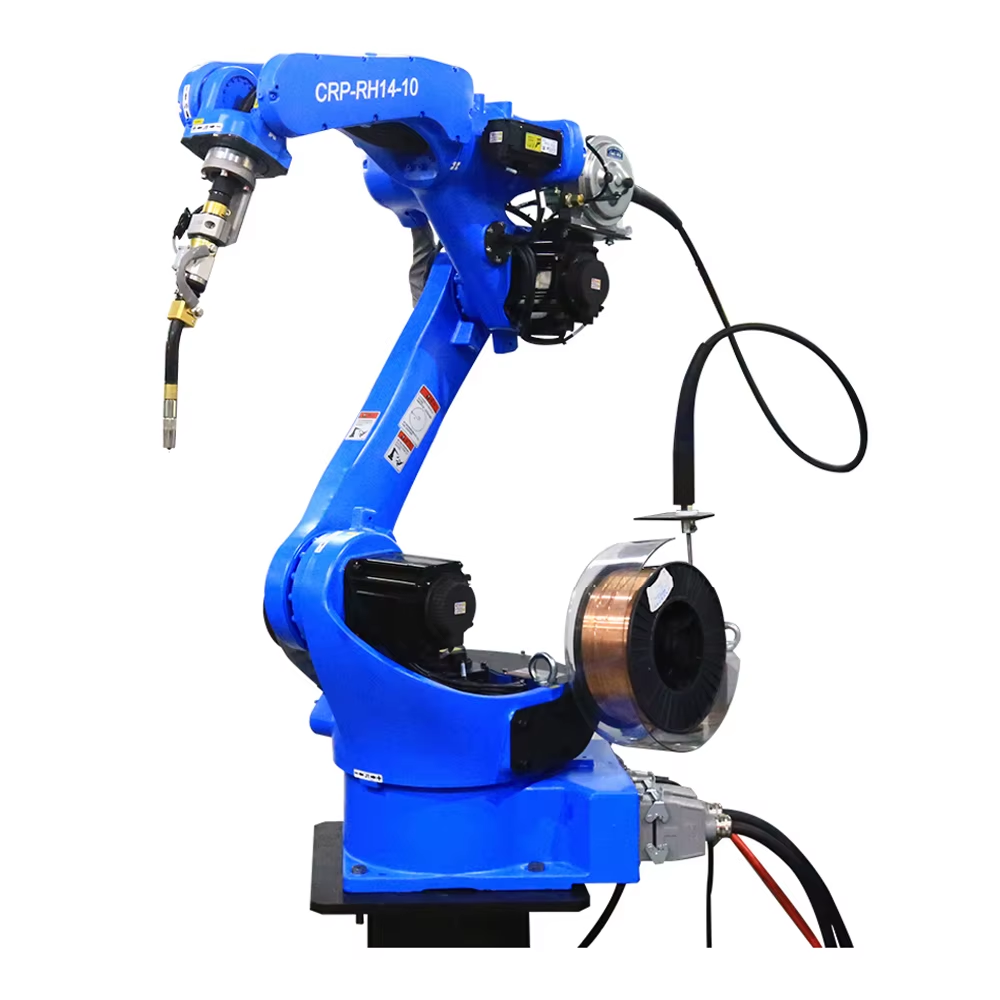
Розуміння зварювальних коботів: майбутнє виготовлення
Зварювальний кобот забезпечує повторюваність рівня робота на верстаку, яким користуються люди, використовуючи з’єднання з обмеженням зусилля замість огородженої кабіни. На виробничому підприємстві у Південній Німеччині шестивісний співпрацюючий маніпулятор розмістили поруч із ручним MIG-верстаком, де зварювальний кобот виконував довгі й рівномірні шви, тоді як оператор займався кріпленням деталей та короткочасними операціями. Зварювальний кобот можна розмістити там, де ніколи не вдасться розмістити огороджену кабіну, оскільки обмеження зусилля вбудовано безпосередньо в з’єднання — саме ця особливість робить такий формат привабливим для менших підприємств.
Типова майстерня вводить свій перший зварювальний кобот
Від одного MIG-пістолета до спільної робочої зони
Майстерня виготовляла алюмінієві корпуси партіями по двадцять–п’ятдесят штук, а вихідну продукцію контролював один сертифікований зварник. Зварювального кобота доставлено на колісному п’єдесталі з газовим пальником типу «штовхання–тягнення» та простим навчальним пультом керування. Оператор вручну керував маніпулятором під час зварювання першого шва, контролер запам’ятав траєкторію руху, і потім зварювальний кобот самостійно повторював її, доки оператор фіксував наступну деталь. Продуктивність зросла без необхідності наймати другого сертифікованого зварника, а зварювальний кобот, який ділить робочий стіл із людиною, дозволив майстерні пропонувати клієнтам скорочений термін виконання повторних замовлень. Крім того, зварювальний кобот забезпечував операторові безпечне розташування поза зоною випарів, оскільки маніпулятор тримав пальник, а людина стояла в безпечній відстані під час зварювання довгого шва.
Замовлення на коротку серію кронштейнів, яке швидко окупилося
Клієнт замовив триста нержавіючих кронштейнів із довгим філетом, що втомлював зап’ястя вже до десятої деталі. Зварювальний кобот виконував ці шви з постійною швидкістю й ніколи не уповільнював роботу після обіду. Оскільки майстерня виставляла рахунок за фіксованою ціною, стабільний цикл забезпечував прибутковість, а власник розрахував вартість робота саме на це одне замовлення. Зварювальний кобот рідко виправдовує себе лише на одному великому замовленні; він виправдовує себе на сукупності невеликих, повторюваних завдань, які майстерня раніше відкладала з неприязню.
Там, де ручні та огороджені комірки неспроможні
Небезпечні зони стискання та ризик зіткнення в тісних боксах
Ручне зварювання в тісному боксі тримає оператора весь змінний час поблизу розжареного металу й рухомих частин. Традиційна промислова комірка вирішує цю проблему за допомогою огорожі та світлового занавісу, але багато майстерень не мають достатньо вільного місця на підлозі або обсягу робіт, щоб виправдати встановлення огорожі. Зварювальний кобот створений для спільного використання простору: його суглоби зупиняються при контакті, тож людина, що випадково торкнулася маніпулятора, зупиняє його рух замість того, щоб потрапити під нього, а зварювальний кобот взагалі усуває необхідність у дискусіях про огорожу на завданнях, які змінюються щотижня.
Витрати на площу підлоги та огорожу при малих замовленнях
Захищена робоча зона потребує безпечного периметра, системи керованої зупинки й, як правило, спеціально виділеної площі, яка залишається порожньою між виробничими циклами. У майстерні, де деталі змінюються щотижня, такі капітальні вкладення простають. Зварювальний кобот переміщується до робочого місця, підключається до чистого джерела живлення й приєднується до існуючого верстата, що забезпечує гнучкість виробничої ділянки й пропорційні витрати, які відповідають реальному асортименту замовлень, а не вартості стаціонарної огорожі, яка не приносить доходу між циклами. Отже, зварювальний кобот підходить для майстерні, яка орендує приміщення за квадратним метром, оскільки одна й та сама площа одночасно обслуговує ручну й роботизовану роботу в одній зміні.
Як зварювальний кобот забезпечує безпеку й точність
Обмеження потужності та сили згідно з ISO/TS 15066
ISO/TS 15066 визначає спільний робочий простір та обмеження щодо сили й швидкості, які дозволяють роботу робота поруч із людьми без огорожі. Зварювальний кобот використовує з’єднання з обмеженням потужності й сили, які миттєво знижують крутний момент у разі перевищення контактом оціненого порогового значення. Навіть якщо зварювальний кобот відповідає вимогам ISO/TS 15066, він все одно реєструє кожну подію зупинки у файлі ризиків, оскільки стандарт вимагає документального оцінювання, а дуга зварювання, пари й розжарений наконечник залишаються небезпеками, які обмеження швидкості не усувають.
Керування вручну та просте навчання траєкторії
Роботизованого зварювального кобота навчають, рухаючи його маніпулятор, а не вводячи координати. Оператор тримає ручку, проводить горілкою уздовж шва, і траєкторія зберігається разом із параметрами зварювання. Цей короткий цикл означає, що нова деталь починає виготовлятися протягом хвилин, а зварювальний кобот підходить для майстерень, де наступне завдання ніколи не повторює попереднє. Завдяки зварювальному коботу новий працівник стає продуктивним оператором уже протягом одного дня, оскільки кут нахилу горілки та швидкість переміщення встановлюються окремо для кожного шва й потім фіксуються для повторних запусків. Крім того, зварювальний кобот зберігає кілька програм швів, тож один маніпулятор може обробляти як кронштейн, так і корпус — достатньо натиснути кнопку, щоб переключитися між збереженими траєкторіями.
Вибір, перевірка та експлуатація зварювального кобота
Як підібрати вантажопідйомність і досяжність під розміри деталі
Підібрати розмір маніпулятора з урахуванням горілки, кабельного жгута та найбільшого можливого моменту від деталі, а не каталожного навантаження. Сварювальний кобот має мати запас потужності при повній довжині робочого ходу, щоб шов не зміщувався під час витягання маніпулятора. Переконатися, що контролер підтримує ту саму промислову шину, що й існуючий подавач, і запросити постачальника надати демонстрацію на реальному сплаві, оскільки тонколистові та дзеркальні метали поводяться інакше, ніж низьковуглецева сталь; сварювальний кобот має поставлятися з документально підтвердженим кутом нахилу горілки для збереження цього запасу.
Перевірки під час введення в експлуатацію та регулярне обслуговування
Під час введення в експлуатацію перевірте налаштування спільної швидкості та відстані розділення згідно з оцінкою ризиків і протестуйте, чи зупиняється маніпулятор при легкому натисканні. У зварювального кобота сопло, вкладиш та контактний наконечник потрібно перевіряти щозмінно, а також раз на місяць проводити калібрувальну перевірку, щоб забезпечити відповідність навченої траєкторії реальній. Фіксуйте робочі години горілки й тримайте комплект споживаних матеріалів поруч; якщо зварювальний кобот раптово розбризкує бризки посередині шва, це зазвичай означає, що наконечник слід було замінити раніше, а простий журнал таких замін дозволяє коботу працювати ефективніше. Крім того, щорічно необхідно перевіряти момент затягування основи кріплення зварювального кобота, оскільки розбалансована підставка — це тиха причина зміщення шва, яку сама по собі калібрування не усуне.
Поширені запитання
Що таке зварювальний кобот і чим він відрізняється від промислового робота?
Зварювальний кобот — це співпрацююча рука з обмеженою силою, створена для спільної роботи на одному верстаку з людьми, тоді як промисловий робот виконує зварювання всередині огородженої комірки. Кобот зупиняється при контакті й навчається за допомогою ручного керування, що підходить для коротких серій. Промислова комірка переважає за швидкістю й тривалістю роботи у високопродуктивних умовах із повторюваними деталями, де огорожа виправдовує себе.
Чи є зварювальний кобот безпечним без безпечної огорожі?
Зварювальний кобот може працювати без жорсткої огорожі всередині оціненої співпрацюючої зони згідно з ISO/TS 15066, оскільки його з’єднання обмежують силу при контакті. Дуга, пари й розжарений наконечник залишаються небезпечними, тому досі потрібна місцева витяжка й чітке маркування гарячої зони. Письмова оцінка ризиків визначає точні межі зони й дозволену швидкість.
Які стандарти регулюють співпрацюючі зварювальні роботи?
ISO/TS 15066 охоплює співпрацю та обмеження зусиль, ANSI/RIA R15.06 разом із ISO 10218 — безпеку роботів, а OSHA 29 CFR 1910.252 додає вимоги щодо вентиляції під час зварювання та протипожежних правил. Відповідність починається з оцінки ризиків, а не з демонтажу огорожі, оскільки небезпеки, пов’язані із зварювальним процесом, залишаються актуальними навіть при низькій швидкості.
Який вантажоздатністю має бути зварювальний кобот?
Визначте вантажоздатність із урахуванням горілки, прокладки кабелів та найгіршого моменту від ваги деталі на максимальній досяжності, залишивши запас потужності, щоб забезпечити точність шва. Для тонких або дзеркально відбивних сплавів може знадобитися повільніший режим із нижчим зусиллям, що скорочує цикл роботи. Перевірка на справжньому матеріалі підтверджує вибір маніпулятора до покупки й уникне повернення товару.
Чи може зварювальний кобот зварювати алюміній та нержавіючу сталь?
Сварювальний кобот виконує зварювання алюмінію та нержавіючої сталі за допомогою правильного пальника, подавача типу «штовхання-тягнення» та захисного газу, навчений шляхом ручного керування по шву. Відбивні та тонкі матеріали потребують налаштованих параметрів і чистої підготовки, оскільки забруднення призводить до пористості. Рука повторює збережений шлях, тому стабільність залежить від того, чи був перший навчений зварний шов виконаний правильно.
Яке технічне обслуговування забезпечує точність сварювального кобота?
Перевіряйте сопло, вкладиш та контактний наконечник щозмінно й негайно видаляйте бризки. Щомісяця проводьте калібрувальну перевірку, щоб переконатися: навчений шлях досі відповідає реальності, і фіксуйте нароблені години пальника у журналі витратних матеріалів. Якщо сварювальний кобот відхиляється в середині шва, це зазвичай означає, що наконечник зношений або затискач «маси» має зростаючий опір — проблему, яку слід було виявити раніше.