
 EN
Pag-unawa sa mga Welding Cobots: Kinabukasan ng Pagpapagawa
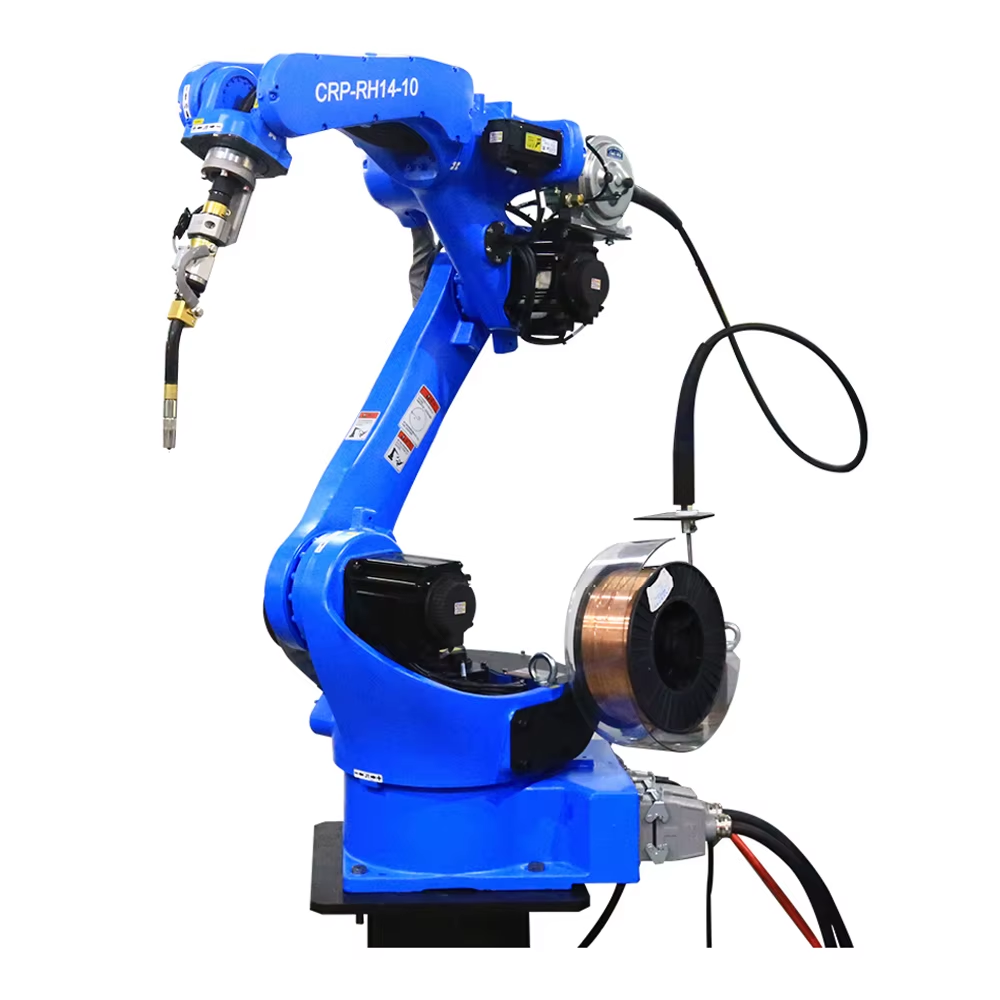
Ang isang cobot na pang-welding ay nagdudulot ng robot-grade na pag-uulit sa isang workbench na pinagbabahagian ng tao, gamit ang mga joint na may limitadong puwersa imbes na isang nakakulong na selula. Sa isang shop para sa paggawa sa timog na Germany, inilagay nila ang isang collaborative arm na may anim na axis sa tabi ng kanilang manu-manong MIG bench, at ang isang cobot na pang-welding ang nagsagawa ng mahabang, patuloy na mga seam habang ang operator ang nangangalaga ng mga fixture at gumagawa ng maikling pag-uugnay. Ang isang cobot na pang-welding ay kasya sa mga espasyo kung saan hindi kailanman kasya ang isang nakakulong na selula, dahil ang limitasyon sa puwersa ay nakabuilt sa loob ng mga joint—kaya nga ang mas maliit na mga shop ang unang sumusunod sa format na ito.
Isang Job Shop ang Nagdagdag ng Unang Cobotic Welding System
Mula sa Isang Solong MIG Gun Hanggang sa Isang Pinagbahaging Selula
Ang shop ay gumagawa ng mga aluminium enclosure sa mga batch na may dalawampu hanggang limampung piraso, at isang sertipikadong welder ang nagsisilbing tagapagtaguyod ng output. Dumating ang isang welding cobot sa isang gulong-palapag na istante na may push-pull torch at simpleng teach pendant. Ginabayan ng operator ang braso gamit ang kamay sa unang seam, inimbak ng controller ang ruta, at kaya naman ulitin ng welding cobot ang proseso habang ang tao ay nagta-tack ng susunod na bahagi. Tumaas ang throughput nang hindi nagdaragdag ng pangalawang sertipikadong welder, at dahil ang welding cobot ay nakabahagi ng workbench, mas mabilis na nakapag-quote ang shop para sa mga paulit-ulit na trabaho. Ang welding cobot ay nagpanatili rin ng posisyon ng operator sa harap ng usok, dahil ang braso ang humahawak ng gun habang ang tao ay nasa maluwag na distansya habang tinatapos ang mahabang seam.
Isang Order ng Short-Run Bracket na Nagbayad Mabilis
Isang customer ang nagsagawa ng order ng tatlong daan na stainless steel brackets na may mahabang fillet na nagpapagod sa pulso sa bahagi ng sampu. Ang welding cobot ay kumilos sa mga seam na iyon nang pantay at hindi kailanman bumagal sa hapon. Dahil ang shop ay nagba-bill gamit ang nakatakda na presyo, ang pare-parehong bilis ng proseso ay nangangalaga sa kita, at ang may-ari ay sinundan ang gastos sa braso batay sa iisang order lamang. Ang isang welding cobot ay bihira nangunguna sa isang napakalaking gawain; nananalo ito sa dami ng maliit at paulit-ulit na trabaho na dati nang kinatatakutan ng isang shop.
Kung Saan Nawawala ang Manual at Guarded Cells
Mga Punto ng Pagkapit at Panganib ng Collision sa Mga Sikip na Bay
Ang manual welding sa isang sikip na bay ay naglalapit sa operator sa mainit na metal at gumagalaw na bahagi sa buong shift. Ang isang tradisyonal na industrial cell ay sumasagot dito gamit ang bakod at light curtain, ngunit maraming shop ang kulang sa espasyo sa sahig o sa dami ng trabaho para makatuwiran ang paggamit ng guard. Ang welding cobot ay idinisenyo para sa shared space: ang mga joint nito ay tumitigil kapag may kontak, kaya ang isang tao na nabangga ang braso ay magpapahinto sa galaw imbes na mapipigilan, at ang welding cobot ay inaalis ang debate tungkol sa bakod sa mga trabahong nagbabago lingguhan.
Gastos sa Espasyo sa Sahig at Pader sa Mga Maliit na Trabaho
Kailangan ng isang protektadong selula ng isang kaligtasan na perimeter, isang kontroladong sistema ng pagpapahinto, at karaniwang isang nakalaan na espasyo na nananatiling walang laman sa pagitan ng mga kampanya. Para sa isang workshop na binabago ang mga bahagi bawat linggo, ang kapital na ito ay nananatiling hindi ginagamit. Ang isang cobot para sa pagsusulat ay gumagalaw patungo sa trabaho, sumasali sa malinis na kuryente, at sumasali sa umiiral na workbench, na nagpapanatili ng kakayahang umangkop ng bay at ng gastos na proporsyonal sa aktwal na mix ng trabaho imbes na sa isang pader na wala namang kita sa pagitan ng mga operasyon. Kaya naman ang isang cobot para sa pagsusulat ay angkop para sa isang workshop na nagpapautang ng espasyo batay sa metro kuwadrado, dahil ang parehong sahig ay maaaring gamitin para sa manu-manong at robotikong trabaho sa parehong shift.
Paano Panatilihin ng Isang Cobotic Welding ang Kaligtasan at Presisyon
Pangkontrol ng Kapangyarihan at Lakas Ayon sa ISO/TS 15066
Ang ISO/TS 15066 ay nagtatakda ng collaborative workspace at ng mga limitasyon sa puwersa at bilis na nagpapahintulot sa isang robot na gumana nang malapit sa mga tao nang walang bakod. Ang isang welding cobot ay gumagamit ng mga power-and-force-limiting joints na agad na binabawasan ang torque kapag ang anumang kontak ay lumalampas sa itinakdang threshold. Kahit ang isang welding cobot na sumusunod sa ISO/TS 15066 ay nagre-record pa rin ng bawat pagpreno para sa risk file, dahil ang pamantayan ay nangangailangan ng dokumentadong pagsusuri, at ang weld arc, ang usok, at ang mainit na dulo ay nananatiling mga panganib na hindi nawawala sa pamamagitan ng limitasyon sa bilis.
Hand-Guiding at Madaling Pagtuturo ng Landas
Ang isang cobot na pang-welding ay tinuturuan sa pamamagitan ng paggalaw sa braso nito, hindi sa pamamagitan ng pag-type ng mga coordinate. Ang operator ay humahawak sa isang hawakan, dinadala ang torch sa buong seam, at ang ruta ay na-save kasama ang mga parameter ng pag-welding. Ang maikling prosesong ito ay nangangahulugan na ang isang bagong bahagi ay maaaring i-run sa loob lamang ng ilang minuto, at ang isang cobot na pang-welding ay angkop para sa mga workshop kung saan ang susunod na gawain ay hindi kailanman kapareho ng nakaraang gawain. Ang isang cobot na pang-welding ay nagpapalit ng isang bagong empleyado sa isang produktibong operator sa loob lamang ng isang hapon, dahil ang anggulo ng torch at ang bilis ng paggalaw ay itinatakda bawat seam, at pinipigilan para sa paulit-ulit na paggamit. Ang isang cobot na pang-welding ay nag-iimbak din ng ilang programa para sa seam, kaya ang isang bracket at isang enclosure ay maaaring magbahagi ng iisang braso gamit lamang ang isang pindot para palitan ang naka-save na ruta.
Pagpili, Pagsubok, at Pag-aalaga ng isang Cobotic Welder
Paano I-match ang Payload at Reach sa Bahagi
Sukatin ang sukat ng braso para sa torch, cable dress, at pinakamabigat na moment ng bahagi—hindi para sa catalog payload. Dapat panatilihin ng welding cobot ang reserve nito sa buong haba nito upang hindi lumipat ang seam habang lumalawig ang braso. Kumpirmahin na ang controller ay nakakasalita ng parehong fieldbus na ginagamit ng umiiral na feeder, at hilingin sa supplier ang isang prove-out gamit ang tunay na alloy, dahil ang manipis at sumasalamin na metal ay kumikilos nang iba kaysa sa mild steel, at dapat dumating ang welding cobot na may dokumentadong torch angle upang protektahan ang reserve na iyon.
Mga Pagsubok sa Commissioning at Pamantayan sa Pang-araw-araw na Pananatili
Sa pagpapagana, tiyakin ang setting ng bilis at paghihiwalay na pinagsamang gawain batay sa pagsusuri ng panganib, at subukan kung titigil ang bisig kapag hinipo nang mahina. Ang isang cobot para sa pagsolda ay nangangailangan ng pagsusuri sa nozzle, liner, at contact tip bawat shift, kasama ang buwanang pagsusuri ng kalibrasyon upang ang natututong landas ay mananatiling tugma sa tunay na landas. I-log ang oras ng paggamit ng torch at panatilihin ang isang kahon ng mga consumables sa madaling abot; ang isang cobot para sa pagsolda na biglang nagpapadrop ng spatter habang nagsosolda ay karaniwang senyal na dapat na pinalitan ang contact tip nang mas maaga, at ang isang cobot para sa pagsolda ay nagbibigay ng kabayaran sa isang simpleng log ng mga pagbabagong ito. Dapat din bigyan ng taunang pagsusuri ng torque ang mounting base ng isang cobot para sa pagsolda, dahil ang isang maluwag na pedestal ay ang tahimik na sanhi ng pagkakaliban ng seam na hindi maaaring ayusin ng kalibrasyon lamang.
Mga madalas itanong
Ano ang welding cobot at paano ito naiiba sa isang industrial robot?
Ang isang welding cobot ay isang collaborative arm na may limitadong puwersa na ginawa upang magbahagi ng isang workbench kasama ang mga tao, samantalang ang isang industrial robot ay nagsusunog sa loob ng isang nakakulong selula. Ang cobot ay tumitigil kapag may kontak at itinuturo sa pamamagitan ng paghawak at paggabay ng kamay, na angkop para sa maikling produksyon. Ang industrial cell ay nananalo sa bilis at kahusayan para sa mataas na dami ng paulit-ulit na bahagi kung saan ang pader o bakod ay nagbabayad sa sarili nito.
Ligtas ba ang isang welding cobot kahit walang safety fence?
Maaaring gumana ang isang welding cobot nang walang matigas na bakod sa loob ng isang na-assess na collaborative zone ayon sa ISO/TS 15066, dahil ang mga sanga nito ay may limitasyon sa puwersa kapag may kontak. Gayunpaman, ang arc, ang usok, at ang mainit na dulo ay nananatiling mga panganib, kaya ang lokal na pag-alis ng usok at malinaw na pagmamarka ng mainit na lugar ay kinakailangan pa rin. Ang isang nakasulat na risk assessment ang nagtatakda ng eksaktong hangganan at ng pinapayagang bilis.
Aling mga standard ang namamahala sa mga collaborative welding robot?
Ang ISO/TS 15066 ay sumasaklaw sa pakikipagtulungan sa operasyon at mga limitasyon sa puwersa, ang ANSI/RIA R15.06 kasama ang ISO 10218 ay sumasaklaw sa kaligtasan ng robot, at ang OSHA 29 CFR 1910.252 ay nagdaragdag ng mga patakaran sa bentilasyon at apoy para sa pag-weld. Ang pagsunod ay nagsisimula sa pagsusuri ng panganib, hindi sa pag-alis ng bakod, dahil nananatili pa rin ang mga panganib ng proseso ng pag-weld kahit sa mababang bilis.
Gaano kalaki ang payload na kailangan ng isang welding cobot?
I-size ang payload para sa torch, cable dress, at sa pinakamasamang kaso ng moment ng bahagi sa buong abot nito, na may sapat na reserve upang manatiling tumpak ang seam. Ang manipis o reflective na alloy ay maaaring mangailangan ng mas mabagal at mas mababang puwersang setting na kumakain sa duty cycle. Ang isang prove-out sa tunay na materyales ay nagpapatunay sa napiling arm bago ang pagbili at inihihindi ang pagbabalik.
Kaya bang gamitin ng isang welding cobot ang aluminium at stainless?
Isang welding cobot ang gumagawa ng aluminium at stainless steel gamit ang tamang torch, push-pull feeder, at shielding gas, na tinuturuan sa pamamagitan ng paghawak sa seam. Ang reflective at manipis na stock ay nangangailangan ng maayos na tuning ng parameters at malinis na paghahanda, dahil ang kontaminasyon ay nagdudulot ng porosity. Ang braso ay paulit-ulit na sinusunod ang nakasalang path, kaya ang konsistensya ay nakasalalay sa unang tinuruan na weld na tama.
Anong maintenance ang nagpapanatili ng katiyakan ng isang welding cobot?
Suriin ang nozzle, liner, at contact tip bawat shift at alisin agad ang spatter. Gawin ang calibration check bawat buwan upang siguraduhing ang tinuruan na path ay nananatiling tugma sa realidad, at i-log ang oras ng paggamit ng torch batay sa consumables kit. Ang welding cobot na nagbabago ng posisyon habang nasa gitna ng seam ay karaniwang senyal ng worn tip o ground clamp na may tumataas na resistance—na dapat sana ay napansin nang mas maaga.