
 EN
Paunang Pag-invest: Ano Talaga ang Bayad ng Mga Maliit na Tagagawa para sa Robot sa Pag-weld ng Sasakyan
Pangunahing hardware, mga fixture, mga silid na ligtas, at trabaho sa pagsasama
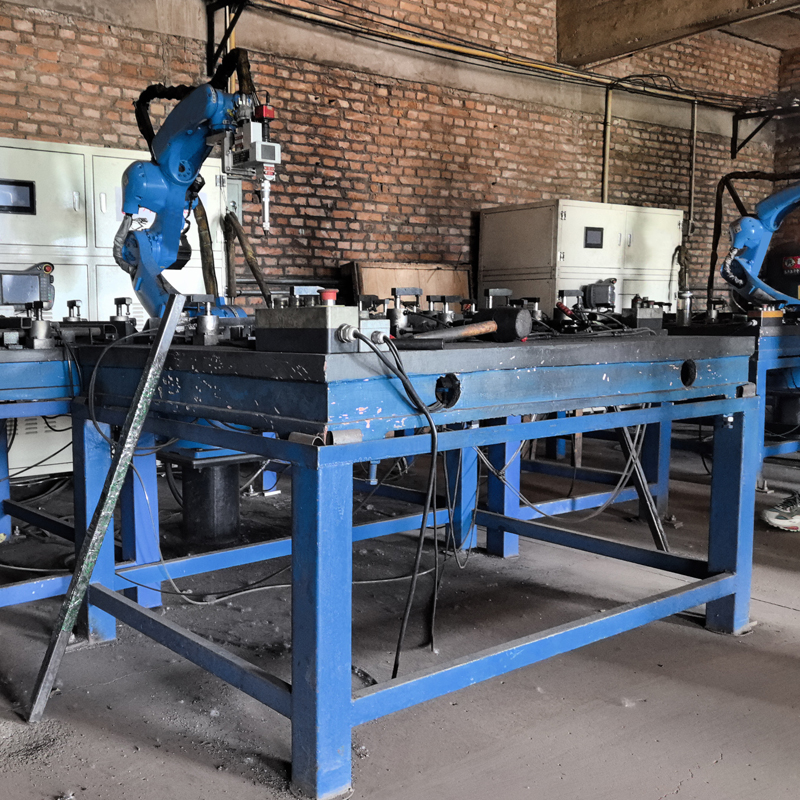
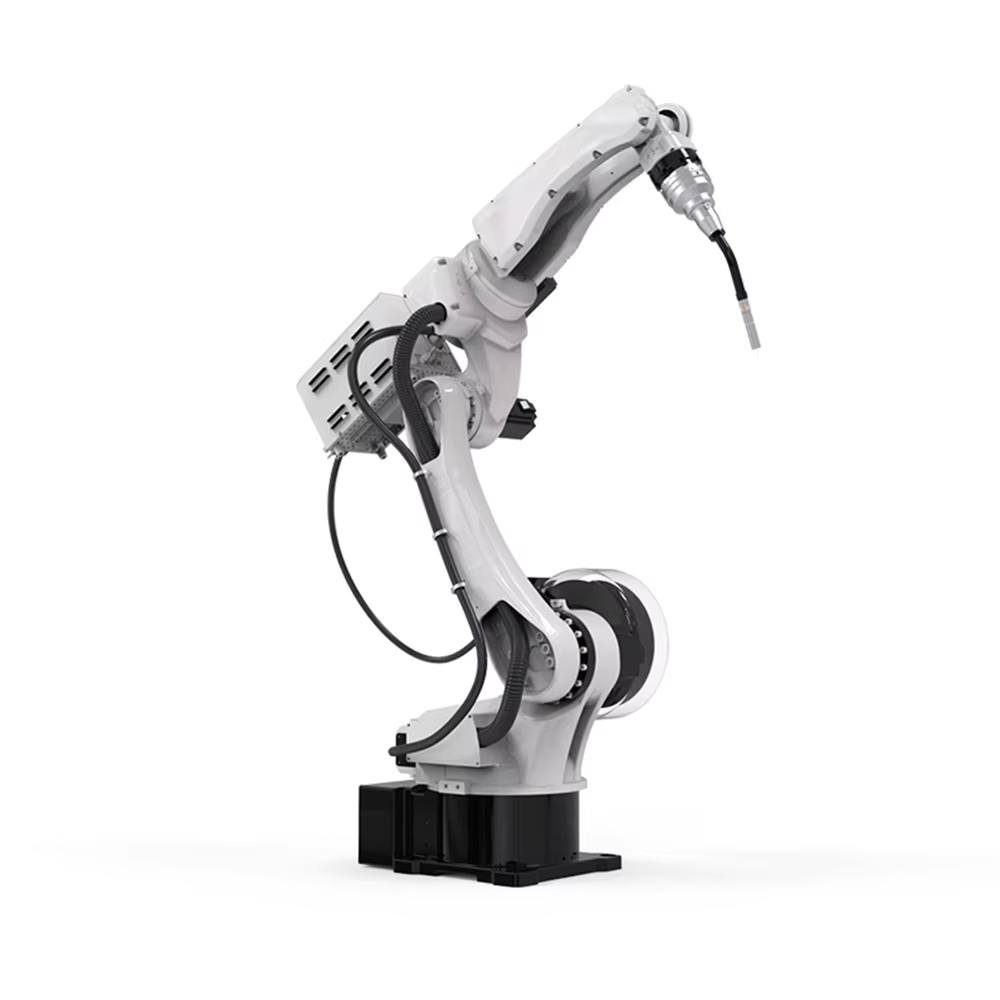
Ang isang turnkey na selula ng robot para sa pag-weld ng kotse ay karaniwang nagkakahalaga ng pagitan ng $175,000 at $250,000 (mga kinakalkula ng industriya noong 2025), kung saan ang mga buong setup para sa mga bahagi ng sasakyan ay lumalampas sa $300,000 kapag kinakailangan ang espesyal na kagamitan. Ang braso ng robot ay sumasakop sa 30–40% ng kabuuang halaga—ang mga entry-level na manipulator ay nagsisimula sa halos $28,000, samantalang ang mga modelo ng high-speed arc welding ay umaabot sa $60,000. Ang pinagkukunan ng kuryente para sa pag-weld, ang wire feeder, at ang torch ay nagdaragdag ng $15,000 hanggang $30,000. Ang mga custom na fixture at positioner—na mahalaga para sa paulit-ulit na paglalagay ng bahagi—ay may kisamyang $20,000 hanggang $50,000; ang mga safety enclosure na may light curtains o pader ay nangangailangan ng $10,000 hanggang $25,000. Ang trabaho sa integration—kabilang ang mekanikal na instalasyon, PLC programming, tuning ng mga parameter ng pag-weld, at safety validation—ay karaniwang katumbas ng 20–30% ng gastos sa kagamitan. Ang mga maliit na tagagawa na may limitadong in-house na engineering ay kailangang maglaan ng badyet para sa mga field-service na araw ng integrator, dokumentasyon, at suporta sa pagsisimula. Kahit sa pinakamababang dulo, ang isang simpleng cobot-based na welding station na may pangunahing kagamitan at walang external axis ay bihira nang bumaba sa $60,000 kapag isinama na ang lahat ng ancillary na sangkap.
Mga nakatagong salik na nagpapataas ng gastos para sa mga maliit at katamtamang negosyo: pagpapabago ng mga lumang linya at limitadong kakayahan sa in-house engineering
Ang mga maliit na tagagawa ay madalas na natutuklasan na ang pangunahing presyo ng robot ay kalahati lamang ng tunay na komitment. Ang pagpapalit ng lumang linya ng welding ay karaniwang nangangailangan ng pagpapatibay sa sahig, pag-upgrade sa serbisyo ng kuryente, dagdag na kapasidad ng compressed-air, at mataas na daloy ng fume extraction—na wala sa mga karaniwang quote. Kasama ang mga pagbabagong ito sa pasilidad, maaaring magdagdag ng $15,000 hanggang $40,000 bago muling simulan ang produksyon. Dahil limitado ang inhouseng engineering team, ang mga workshop ay kailangang umasa sa mga third-party integrator para sa disenyo ng proseso at paglutas ng problema, na nagdudulot ng dagdag na gastos at panganib sa takdang panahon. Ang pagsasanay sa operator-programmer ay tumatagal ng dalawa hanggang apat na linggo na may nabawasang output, habang ang taunang maintenance contract ay kumuha pa ng 5–10% ng kabuuang capital expense. Ang mas mahihinang mga kadahilanan—tulad ng pagkakaiba-iba ng part tolerance na nangangailangan ng pagpapabuti sa upstream stamping o dagdag na inspection station—ay mabilis na nagkakasumma. Sa mga lean SME environment kung saan isang inhouseng engineer lamang ang gumagampan ng maraming tungkulin, ang pagkakamali sa pagtataya ng mga gastos sa integration stage ang pinakakaraniwang dahilan kung bakit ang unang ROI forecast ay labis na optimistic.
Taunang Netong Benepisyo: Kahirapan sa Paggawa, Pagtaas ng Kalidad, at Pagkakapareho ng Daloy ng Produksyon
Optimisasyon ng Paggawa: pagbawas laban sa estratehikong muling pagtatalaga (pagpapaunlad ng kasanayan, pagpapanatili ng empleyado, pag-absorb ng mga hindi direktang gawain)
Ang isang robot na pumupukpok ng sasakyan ay nagbabago—hindi pinapalitan—ng dinamika ng paggawa. Ang mga dalubhasang welder ay lumilipat mula sa paulit-ulit at nakakapagod na pisikal na gawain patungo sa mas mataas na halagang trabaho tulad ng pag-programa, pagsusuri ng kalidad, at pagpapabuti ng proseso. Ito ay nagpapababa ng turnover—karaniwang 15% o higit pa sa mga workshop na gumagamit ng manu-manong pagpukpok—at pinapanatili ang institusyonal na kaalaman. Sa halip na tanggalin ang mga posisyon, ang mga robot ay kumukuha ng sobrang gawain sa panahon ng mataas na demand, na nagpapalaya sa mga tao para gawin ang mga komplikadong trabaho na may mababang dami ng produksyon at nangangailangan ng husay sa pagdedesisyon. Ayon sa karanasan sa industriya, ang isang robot ay kayang takpan ang katumbas ng 1.5 hanggang 2 full-time na welder kapag kinonsidera ang pagbawas ng overtime (karaniwang 15–30%) at ang pag-absorb ng mga hindi direkta ngunit mahalagang gawain. Bumababa ang gastos sa pagsasanay dahil ang mga bagong empleyado ay nakatuon sa operasyon ng robot at pangunahing pagpapanatili nito imbes na sa pag-aaral ng sining ng manu-manong pagpukpok—na nagpapababa ng gastos sa onboarding ng libo-libong piso bawat empleyado. Sa huli, ang mga tipid sa paggawa ay nagmumula sa pagmaksima sa potensyal ng workforce, pagtaas ng output bawat empleyado, at pagbuo ng isang mas matatag na koponan.
Mga ikinabubuwis na gastos mula sa pag-uulit ng trabaho, basurang produkto, at labag sa oras na trabaho — kasama ang ambag ng matatag na mga oras ng siklo sa on-time delivery
Ang mga robot na pang-welding ng sasakyan ay nagbibigay ng paulit-ulit na pagsisimula ng arc, anggulo ng torch, at bilis ng paglalakbay na nakabawas ng rate ng scrap sa 30–80% at nababawasan ang pagkakaiba sa sukat ng 30–70%, ayon sa mga pamantayan sa pagmamanupaktura. Ang mas kaunting depektibong bahagi ay nangangahulugan ng mas kaunting pagpapagiling, muling pag-welding, at basurang materyales—mga direktang pagtitipid sa gastos na dumadagdag. Ang pare-parehong kalidad ay nababawasan din ang mga reklamo sa warranty at mga balik na produkto mula sa customer, na nangangalaga sa kita. Ang mga gastos sa overtime ay bumababa dahil tumitigil ang pagbabago ng cycle time; ang isang robot ay nagwa-weld nang tuloy-tuloy, hindi naaapektuhan ng pagod, kaya binabawasan nito ang oras ng overtime ng 15–30% sa maraming maliit na workshop. Mas mahalaga pa rito, ang istable na cycle time ay nagpapadali ng mas maayos na pagpaplano ng produksyon. Kapag ang bawat bahagi ay lumalabas sa loob ng isang tiyak na panahon, ang mga pila para sa sumunod na pag-aassemble at inspeksyon ay tumatagos nang maayos, na nagpapataas ng rate ng on-time delivery. Para sa mga maliit na tagagawa, ang pagtupad sa mga pangako sa paghahatid ay nagpapalakas ng tiwala ng customer at nagpapatatag ng mga ulit-ulit na order. Ang pagsasama-sama ng mas mataas na first-pass yield, nababawasang scrap, at napapanatiling throughput ay nagpapabuti ng kalusugan ng pinansyal na sitwasyon nang lampas sa mga pagtitipid sa lakas-paggawa.
Paggamit sa Tunay na Mundo: Pagkuha ng Tunay na Kapasidad at Pag-iwas sa Karaniwang mga Pitfall sa ROI
Ang tunay na ROI sa isang robot na pamburilyo ng kotse ay nakasalalay sa bilang ng mga de-kalidad na bahagi na talagang lumalabas sa cell bawat shift—hindi sa teoretikal na pinakamataas na bilang na nakalagay sa spec sheet. Ang mga shop na nagbabase ng kanilang kalkulasyon sa payback nang eksklusibo sa arc-on time ay karaniwang nag-o-overestimate ng tunay na throughput ng 30–40%.
Pagsukat ng aktwal laban sa teoretikal na output: mga baseline ng cycle time para sa loading, welding, inspection, at rework
Ang isang robot ay maaaring gumawa ng isang weld sa loob ng 45 segundo, ngunit ang buong panahon para sa isang bahagi ay kadalasang lumalampas sa 90 segundo kapag kasali ang manu-manong paglo-load, pag-verify ng pagkakapi, at mga visual na pagsusuri matapos ang weld. Ayon sa mga pag-aaral sa industriya, ang mga gawain na hindi kabilang sa welding—tulad ng paghawak ng bahagi, paglilinis ng tip, at obligatoryong inspeksyon habang nagpapatakbo—ay sumasaklaw ng halos kalahati ng kabuuang panahon ng cell. Ang mga maliit na tagagawa na sinusubaybayan lamang ang bahagi ng welding ay kaya'y nawawala ang pinakamalaking kumokonsumo ng oras. Ang pagtatatag ng mga baseline para sa bawat gawain ay nagpapakita ng tunay na output na karaniwang 55–70% lamang ng kapasidad na nakasaad sa nameplate ng robot. Kung wala ang mga tunay na bilang na ito, ang mga pagtataya sa ROI ay naging daya, at ang mga pangako sa kapasidad na tila kaakit-akit sa isang spreadsheet ay hindi nagiging katotohanan sa isang produksyon na may tatlong shift.
Mga nangungunang tatlong bitag ng sobrang pagtataya: mga parusa sa pagbabago ng setup, kakulangan ng bahagi mula sa mga proseso bago ang welding, at mga bottleneck sa inspeksyon pagkatapos ng welding
Kahit ang tumpak na mga baseline ng cycle ay maaaring masira ng tatlong nakatagong pagkawala na madalas pababain ng halaga ng mga maliit na workshop:
- Mga parusa sa pagbabago ng setup – Ang madalas na pagbabago ng mga numero ng bahagi ay nagdaragdag ng pagbabago sa mga fixture, pag-uulit ng mga programa, at pagsusuri ng unang sample, na kumukuha ng 12–18% ng magagamit na oras. Ang isang linya na gumagawa ng limang iba’t ibang bahagi araw-araw ay maaaring mawala ang higit pang kapasidad dahil sa pagbabago kaysa sa mga depekto sa pag-weld.
- Kakulangan ng bahagi mula sa nasa itaas na proseso – Ang mga robotic cell ay naka-idle kapag ang mga nakaraang istasyon para sa stamping o bending ay nahuhuli. Ang isang nawawalang bracket o isang panel na mali ang pag-feed ay maaaring huminto sa produksyon ng 20–40 minuto, na binabawasan ang rate ng paggamit at lumilikha ng dagdag na gastos dahil sa idle time ng manggagawa.
- Mga bottleneck sa inspeksyon mula sa nasa ibaba na proseso – Kapag ang mga yugto ng post-weld gauging o coordinate measuring machine ay hindi kayang sundin ang bilis ng produksyon, ang mga natapos na bahagi ay nagkakalipat-lipat. Ito’y pumipilit sa mga robot na pumasok sa ‘wait state’, na binabawasan ang aktwal na throughput bawat oras at nagpapalihis sa net capacity na ginagamit sa mga kalkulasyon ng payback.
Balangkas ng Kalkulasyon ng ROI para sa Mga Munting Tagagawa: Pag-leasing, Mga Cobots, at Pagsusuri ng Sensitivity
Modelo ng ROI para sa mga robot sa pag-weld ng sasakyan na idinisenyo para sa SME, kasama ang pagsusuri ng sensitivity sa paggamit at sa halo ng mga bahagi
Ang isang praktikal na modelo ng ROI para sa isang maliit na tagagawa ay kailangang isaalang-alang ang dalawang mahahalagang salik na madalas na hindi kinukunsidera sa mga karaniwang kalkulator: ang tunay na paggamit at ang pagbabago ng komposisyon ng mga bahagi. Ang isang simpleng balangkas ay nagkukumpara ng taunang kabuuang benepisyo sa kabuuang paunang pamumuhunan. Ang taunang netong benepisyo ay ang kabuuan ng mga ginhawa sa kahusayan ng paggawa (muling inilalaan o binawasan), pag-iwas sa basura at muling paggawa (karaniwang 3–5% ng kabuuang gastos sa produksyon), at halaga ng pagkakapareho sa bilis ng produksyon. Ang kabuuan na ito ay hinahati sa kabuuang gastos sa sistema—hardware, kagamitan, imprastraktura para sa kaligtasan, at integrasyon—upang makuha ang likas na panahon ng pagbabalik.
Ang tunay na kapangyarihan ng modelo ay lumilitaw sa pamamagitan ng pagsusuri ng sensitibidad. Kung bumaba ang paggamit mula sa planong 85% patungo sa mas realistang 65%, ang taunang netong benepisyo ay bumababa nang proporsyonal, na nagpapahaba ng panahon ng pagbabalik ng ilang buwan o kahit isang buong taon. Isang talahanayan ang nagpapakita ng epekto nito nang malinaw:
| Rate ng Paggamit | Taunang Netong Benepisyo ($) | Gastos sa Sistema ($) | Panahon ng Pagbabalik (Taon) |
|---|---|---|---|
| 85% | 42,000 | 75,000 | 1.8 |
| 65% | 32,000 | 75,000 | 2.3 |
| 50% | 24,700 | 75,000 | 3.0 |
Ang sensitibidad sa bahagyang paghalo ay kasing-kapital din. Ang isang workshop na gumagawa ng tatlong numero ng bahagi na may maikling pagbabago ay nakakakita ng lubhang iba't ibang ROI kumpara sa isang workshop na nagsusulat ng 20 numero ng bahagi na may 30-minutong parusa sa bawat pagbabago. Dapat baguhin ng modelo ang mga pagtataya sa oras ng siklo at mga rate ng sirang produkto para sa bawat numero ng bahagi, na binibigyan ng timbang batay sa dami ng kanilang produksyon. Ang pagbuo ng timbangang average na ito ay nagpipigil sa isang solong bahaging may mataas na dami ng produksyon at mataas na kita na itago ang mga nawala sa ibang gawain, na nagbibigay ng isang kabuuang figure ng benepisyo na sumasalamin sa tunay na operasyonal na katotohanan.
Pamimili ng lease kumpara sa capex at ang cobot spot welding bilang mas mababang panganib na punto ng pasok kasama ang mga kahambing na timeline ng pagbabalik
Ang istruktura ng pagpapautang ay nagbabago ng profile ng panganib para sa isang maliit na tagagawa. Ang tradisyonal na modelo ng gastos sa kapital ay nangangailangan ng malaking halaga ng pera sa unahan, ngunit ang pagpapautang ay nagbabago nito sa isang napapanatiling buwanang gastos sa operasyon. Ang isang karaniwang kontrata ng pagpapautang ay maaaring mangailangan ng $0 sa unahan at ang mga bayad ay inaayos sa loob ng 36–60 buwan. Ito ay nagpapanatili ng likidong kapital para sa mga hilaw na materyales o iba pang pangangailangan sa produksyon. Bagaman mas mataas ang kabuuang gastos ng pagpapautang sa buong buhay ng asset, ito ay nagbibigay ng agarang sitwasyon na may positibong cash flow kung ang buwanang netong benepisyo mula sa robot ay lalampas sa buwanang bayad sa pagpapautang. Ang panahon ng pagbabalik (payback), sa kontekstong ito, ay maaaring agad na mangyari mula sa pananaw ng cash.
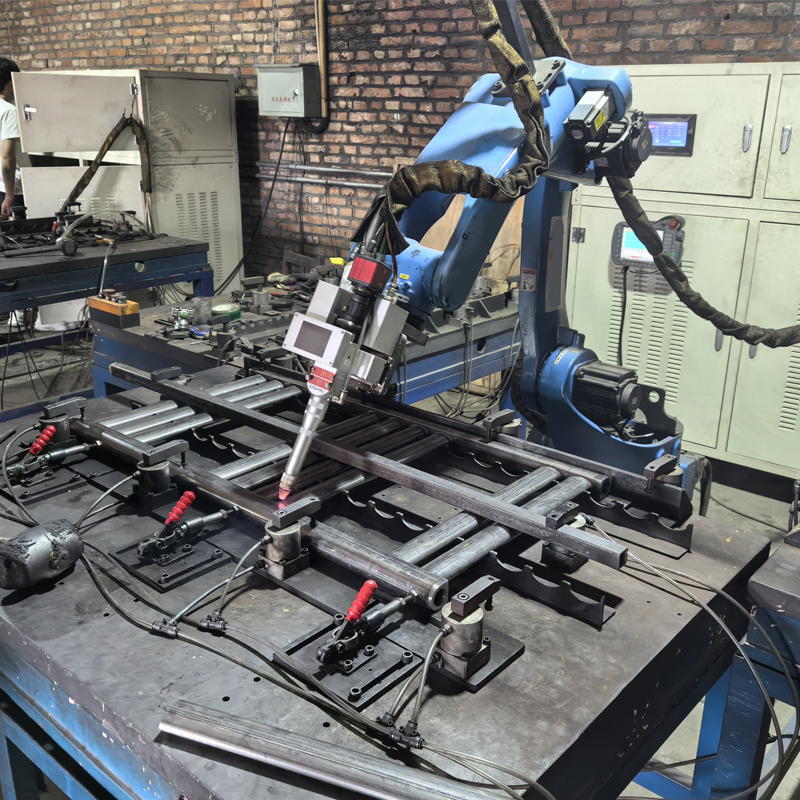
Ang isang cobot spot welding system ay nagbibigay ng mas mababang panganib na teknikal at pinansyal na daan papasok. Karaniwang may presyo ang mga sistemang ito mula $50,000 hanggang $100,000 kapag buong na-integrate, kumpara sa $100,000 hanggang $250,000+ para sa isang tradisyonal na industrial robot na may matitigas na safety enclosures. Ang kakayahang i-redeploy nito ay isang pangunahing pinansyal na kalamangan: ang isang cobot sa mobile base ay maaaring ilipat sa pagitan ng iba’t ibang pamilya ng bahagi sa loob lamang ng ilang minuto—nagpapabawas nang direkta sa changeover penalty at sa mga panganib dulot ng mababang paggamit na sumisira sa ROI calculations. Para sa isang maliit na workshop, ang pagsisimula sa isang leased cobot para sa isang stable at mataas na volume na pamilya ng bahagi ay maaaring makamit ang cash payback timeline sa loob ng ilang buwan—hindi taon. Ito ay nagbibigay-daan sa koponan na paunlarin ang kanilang programming skills at i-validate ang proseso bago magpasya sa isang mas malaking at dedicated automation cell, gamit ang cash flow mula sa unang tagumpay upang pondohan ang susunod na paglago.
Mga Madalas Itanong
Magkano ang gastos ng isang car welding robot?
Ang gastos para sa isang turnkey na selula ng robot para sa pag-weld ng kotse ay karaniwang nasa pagitan ng $175,000 at $250,000, kung saan ang mga sistemang cobot na may mababang entry-level ay magagamit na sa halagang $60,000 lamang.
Ano ang ilang nakatagong gastos sa pagsasama ng robot para sa pag-weld ng kotse?
Kabilang sa mga nakatagong gastos ang mga pagbabago sa pasilidad tulad ng pagpapalakas ng sahig, pag-upgrade ng serbisyo ng kuryente, at kapasidad ng compressed-air. Bukod dito, ang limitadong in-house na engineering ay maaaring magdulot ng mas mataas na gastos sa pagsasama at pag-solve ng problema.
Paano pinapabuti ng mga robot para sa pag-weld ng kotse ang kahusayan ng paggawa?
Ang mga robot para sa pag-weld ng kotse ay nagbibigay-daan sa mga bihasang welder na tumutuon sa mas mataas na halagang mga gawain tulad ng pag-program at inspeksyon ng kalidad, habang binabawasan ang turnover at ang pag-absorb ng mga hindi direktang gawain.
Ano ang mga pinakamalaking pitfall sa ROI para sa mga robot para sa pag-weld ng kotse?
Kabilang sa karaniwang mga pitfall sa ROI ang labis na pagtataya sa teoretikal na kapasidad, kulang na pagtataya sa mga penalty sa pagbabago ng setup, at ang pagkakalimot sa kakulangan ng mga bahagi sa upstream o sa mga bottleneck sa downstream.
Ano ang benepisyo ng pag-leasing ng robot para sa pag-weld ng kotse?
Ang leasing ay binabawasan ang paunang pasanin sa pinansya, na nagpapalit sa pamumuhunan sa isang napapanatiling buwanang gastos. Ang paraang ito ay lalo pang kapaki-pakinabang para sa mga maliit na tagagawa na naglalayong makamit ang operasyong may positibong cash flow agad.
Talaan ng mga Nilalaman
- Paunang Pag-invest: Ano Talaga ang Bayad ng Mga Maliit na Tagagawa para sa Robot sa Pag-weld ng Sasakyan
-
Taunang Netong Benepisyo: Kahirapan sa Paggawa, Pagtaas ng Kalidad, at Pagkakapareho ng Daloy ng Produksyon
- Optimisasyon ng Paggawa: pagbawas laban sa estratehikong muling pagtatalaga (pagpapaunlad ng kasanayan, pagpapanatili ng empleyado, pag-absorb ng mga hindi direktang gawain)
- Mga ikinabubuwis na gastos mula sa pag-uulit ng trabaho, basurang produkto, at labag sa oras na trabaho — kasama ang ambag ng matatag na mga oras ng siklo sa on-time delivery
-
Paggamit sa Tunay na Mundo: Pagkuha ng Tunay na Kapasidad at Pag-iwas sa Karaniwang mga Pitfall sa ROI
- Pagsukat ng aktwal laban sa teoretikal na output: mga baseline ng cycle time para sa loading, welding, inspection, at rework
- Mga nangungunang tatlong bitag ng sobrang pagtataya: mga parusa sa pagbabago ng setup, kakulangan ng bahagi mula sa mga proseso bago ang welding, at mga bottleneck sa inspeksyon pagkatapos ng welding
-
Balangkas ng Kalkulasyon ng ROI para sa Mga Munting Tagagawa: Pag-leasing, Mga Cobots, at Pagsusuri ng Sensitivity
- Modelo ng ROI para sa mga robot sa pag-weld ng sasakyan na idinisenyo para sa SME, kasama ang pagsusuri ng sensitivity sa paggamit at sa halo ng mga bahagi
- Pamimili ng lease kumpara sa capex at ang cobot spot welding bilang mas mababang panganib na punto ng pasok kasama ang mga kahambing na timeline ng pagbabalik
-
Mga Madalas Itanong
- Magkano ang gastos ng isang car welding robot?
- Ano ang ilang nakatagong gastos sa pagsasama ng robot para sa pag-weld ng kotse?
- Paano pinapabuti ng mga robot para sa pag-weld ng kotse ang kahusayan ng paggawa?
- Ano ang mga pinakamalaking pitfall sa ROI para sa mga robot para sa pag-weld ng kotse?
- Ano ang benepisyo ng pag-leasing ng robot para sa pag-weld ng kotse?