
 EN
Понимание сварочных коботов: будущее обработки металлов
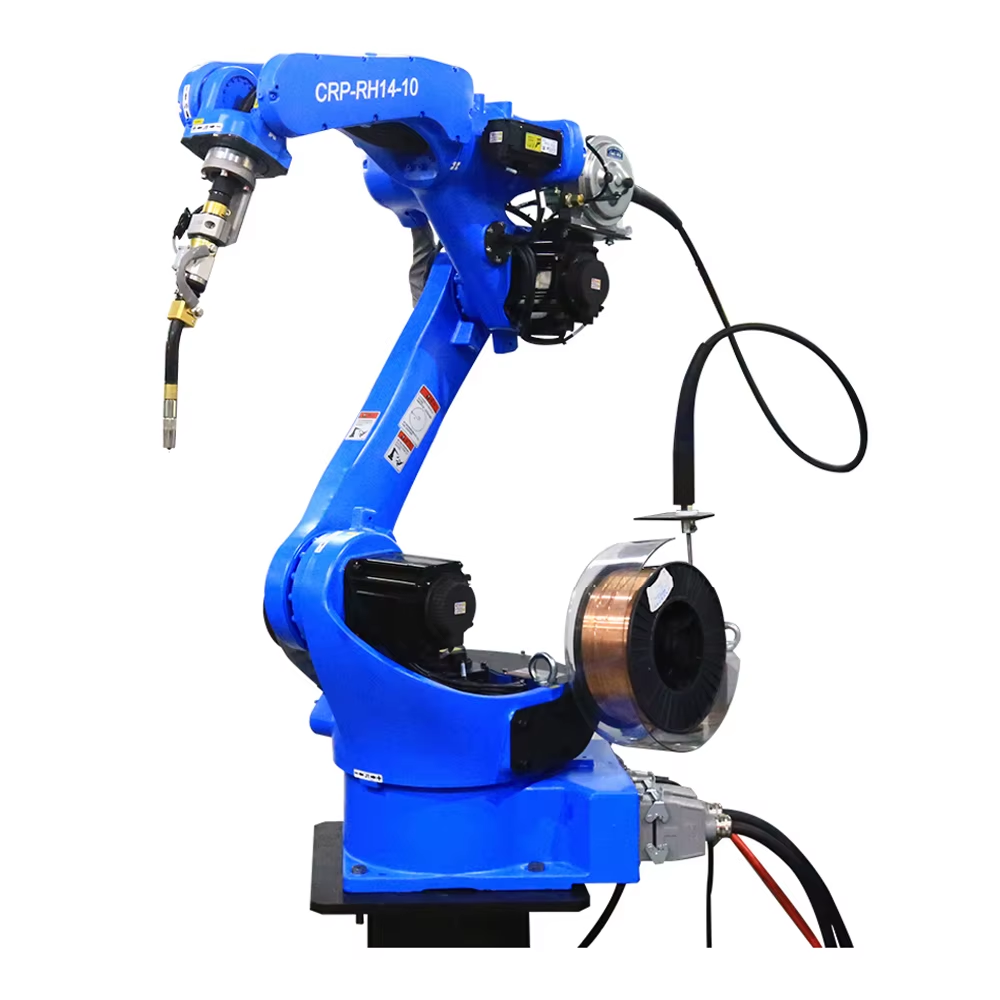
Сварочный кобот обеспечивает роботизированную повторяемость на общем рабочем месте с человеком, используя соединения с ограничением силы вместо ограждённой клетки. На предприятии по металлообработке в южной Германии шестизвенный совместный манипулятор установили рядом с ручным MIG-стендом: кобот выполнял длинные и равномерные швы, а оператор занимался креплением деталей и короткими участками сварки. Сварочный кобот может быть размещён там, где никогда не поместится охраняемая клетка — ведь ограничение силы заложено непосредственно в конструкцию шарниров, и именно поэтому небольшие цеха всё чаще переходят на такую конфигурацию.
Типография внедряет свой первый сварочный кобот
От одного MIG-пистолета к совместному рабочему пространству
Мастерская изготавливала алюминиевые корпуса партиями по двадцать–пятьдесят штук, а выход продукции ограничивал один аттестованный сварщик. Сварочный кобот прибыл на колёсном основании с горелкой типа «туда–обратно» и простым устройством программирования путём ручного перемещения. Оператор вручную направлял манипулятор вдоль первого шва, контроллер запоминал траекторию, после чего сварочный кобот повторял её, пока человек фиксировал следующую деталь. Производительность возросла без привлечения второго аттестованного сварщика, а сварочный кобот, размещённый на одном верстаке, позволил мастерской предлагать более короткие сроки выполнения повторных заказов. Кроме того, сварочный кобот обеспечивал оператору безопасное положение вне зоны сварочных паров: рука кобота удерживала горелку, а человек стоял в стороне во время проварки длинного шва.
Заказ на кронштейны малой серии, окупившийся быстро
Клиент заказал триста нержавеющих кронштейнов с длинным сварным швом, который утомлял запястье уже к десятой детали. Сварочный кобот выполнял эти швы в устойчивом темпе и ни разу не замедлился во второй половине дня. Поскольку цех выставлял счёт по фиксированной цене, стабильный цикл обеспечивал сохранность маржи, а владелец рассчитал стоимость работы манипулятора именно на этот один заказ. Сварочный кобот редко оправдывает себя на одном крупном заказе; он окупается за счёт совокупности небольших, повторяющихся задач, которые цех раньше избегал.
Где ручные и ограждённые ячейки оказываются неэффективны
Опасные зоны сжатия и риск столкновений в тесных боксах
Ручная сварка в тесном боксе подвергает оператора риску контакта с раскалённым металлом и движущимися частями на протяжении всей смены. Традиционная промышленная ячейка решает эту проблему установкой ограждения и светового занавеса, однако многим цехам не хватает площади или объёмов работ для экономически обоснованного применения таких ограждений. Сварочный кобот спроектирован для совместного использования пространства: его суставы немедленно останавливаются при контакте, поэтому человек, случайно задевший манипулятор, просто остановит его движение вместо того, чтобы оказаться прижатым; кроме того, сварочный кобот устраняет необходимость в дискуссии об ограждении при заказах, меняющихся еженедельно.
Площадь пола и стоимость ограждения при небольших работах
Охраняемая зона требует безопасности периметра, системы контролируемой остановки и, как правило, выделенной площади, которая остаётся пустой между производственными циклами. В мастерской, где детали меняются еженедельно, такие капитальные вложения простаивают. Сварочный кобот перемещается к рабочему месту, подключается к чистому источнику питания и интегрируется в существующий верстак, что сохраняет гибкость участка и делает затраты пропорциональными фактическому объёму работ, а не стоимости ограждения, которое не приносит дохода между циклами. Таким образом, сварочный кобот подходит для мастерской, арендующей площадь за квадратный метр, поскольку одна и та же площадь используется как для ручных, так и для роботизированных операций в одну смену.
Как сварочный кобот обеспечивает безопасность и точность
Ограничение мощности и силы согласно ISO/TS 15066
ISO/TS 15066 определяет совместное рабочее пространство и пределы силы и скорости, позволяющие роботу работать рядом с людьми без ограждения. Сварочный кобот использует соединения с ограничением мощности и силы, которые мгновенно снижают крутящий момент при превышении контактом установленного порога. Даже если сварочный кобот соответствует стандарту ISO/TS 15066, он по-прежнему регистрирует каждое событие остановки в файле рисков, поскольку стандарт требует документально подтверждённой оценки, а дуга сварки, сварочные газы и раскалённый наконечник остаются опасностями, устранение которых не обеспечивается ограничением скорости.
Ручное управление и простое обучение траектории
Сварочного кобота обучают, перемещая его руку, а не вводя координаты. Оператор удерживает ручку, ведёт горелку вдоль шва, и траектория сохраняется вместе с параметрами сварки. Такой короткий цикл означает, что новая деталь запускается в течение нескольких минут; сварочный кобот подходит для мастерских, где следующая задача никогда не повторяет предыдущую. Сварочный кобот превращает новичка в продуктивного оператора за один день: угол наклона горелки и скорость перемещения задаются для каждого шва и затем фиксируются для повторных запусков. Кроме того, сварочный кобот хранит несколько программ швов, поэтому одна рука может обрабатывать как кронштейн, так и корпус — достаточно нажать кнопку для переключения между сохранёнными траекториями.
Выбор, проверка и обслуживание сварочного кобота
Как подобрать грузоподъёмность и рабочую зону под деталь
Подберите руку по размеру для горелки, кабельной трассы и максимального изгибающего момента детали, а не по номинальному грузоподъёмному значению из каталога. Сварочный кобот должен сохранять запас грузоподъёмности при полном вытягивании руки, чтобы шов не смещался при удлинении руки. Убедитесь, что контроллер поддерживает тот же промышленный интерфейс (fieldbus), что и существующий подающий механизм, и запросите у поставщика проверку на реальном сплаве, поскольку тонколистовой и отражающий металл ведут себя иначе, чем низкоуглеродистая сталь; сварочный кобот должен поставляться с документально подтверждённым углом наклона горелки для обеспечения указанного запаса.
Проверки при вводе в эксплуатацию и регулярное техническое обслуживание
При вводе в эксплуатацию проверьте настройки совместной скорости и разделения в соответствии с оценкой рисков и протестируйте, что рука останавливается при лёгком нажатии. У сварочного кобота сопло, подающий канал и контактный наконечник необходимо проверять каждую смену, а также проводить ежемесячную калибровку, чтобы убедиться, что заданный путь по-прежнему соответствует реальному. Фиксируйте наработку горелки в часах и держите комплект расходных материалов поблизости; если сварочный кобот оставляет брызги расплавленного металла посреди шва, это обычно означает, что контактный наконечник следовало заменить раньше, а простой журнал таких замен повышает надёжность сварочного кобота. Также раз в год следует проверять крутящий момент крепления основания сварочного кобота, поскольку ослабленный постамент — скрытая причина смещения шва, которую одной лишь калибровкой устранить невозможно.
Часто задаваемые вопросы
Что такое сварочный кобот и чем он отличается от промышленного робота?
Сварный кобот - это ограниченная силой совместная рука, созданная для совместного использования скамейки с людьми, в то время как промышленный робот сварствует внутри охраняемой камеры. Кобот останавливается при контакте и обучается ручным руководством, что подходит для коротких поездок. Промышленная ячейка выигрывает по скорости и загрузке для больших объемов, повторяющихся частей, где забор окупается сам собой.
Безопасен ли кобот-сварщик без ограждения?
Кобот-сварщик может работать без жесткого забора внутри зоны совместной работы, оцениваемой в соответствии с ISO/TS 15066, потому что его соединения ограничивают силу при контакте. Волна, дымы и горячая точка остаются опасными, поэтому местная экстракция и четкая маркировка горячей зоны все еще применяются. В письменной оценке рисков определяются точные границы и разрешенная скорость.
Какие стандарты регулируют совместные сварочные роботы?
Стандарт ISO/TS 15066 охватывает совместную работу и ограничения по силе, стандарт ANSI/RIA R15.06 в сочетании со стандартом ISO 10218 регулирует вопросы безопасности роботов, а норматив OSHA 29 CFR 1910.252 устанавливает требования к вентиляции и пожарной безопасности при сварке. Соответствие начинается с оценки рисков, а не с демонтажа ограждения, поскольку опасности, связанные со сварочным процессом, сохраняются даже при низкой скорости.
Какой грузоподъёмностью должен обладать сварочный кобот?
Рассчитайте грузоподъёмность с учётом веса горелки, кабельного пакета и максимального изгибающего момента детали на полном вылете, оставив запас мощности для обеспечения точности шва. Тонкие или отражающие сплавы могут потребовать более низкой скорости и меньшего усилия, что сокращает цикл работы. Проверка на реальном материале подтверждает выбор конкретной модели руки до покупки и предотвращает возврат.
Может ли сварочный кобот работать с алюминием и нержавеющей сталью?
Сварочный кобот выполняет сварку алюминия и нержавеющей стали с использованием подходящего горелки, подающего устройства типа «там-сюда» и защитного газа; траектория шва задаётся вручную путём ручного перемещения горелки. Для отражающих и тонких заготовок требуются настроенные параметры и тщательная подготовка: загрязнения вызывают пористость шва. Манипулятор повторяет сохранённую траекторию, поэтому стабильность процесса зависит от точности первого обученного сварного шва.
Какое техническое обслуживание обеспечивает точность сварочного кобота?
Проверяйте сопло, направляющую трубку и контактный наконечник в начале каждой смены и своевременно удаляйте брызги. Раз в месяц проводите калибровочную проверку, чтобы убедиться, что обученная траектория по-прежнему соответствует реальности, и фиксируйте наработку горелки в сравнении с комплектом расходных материалов. Если сварочный кобот отклоняется от заданной траектории посередине шва, это обычно указывает на износ контактного наконечника или на увеличение сопротивления зажима массы — неисправность, которую следовало выявить раньше.