
 EN
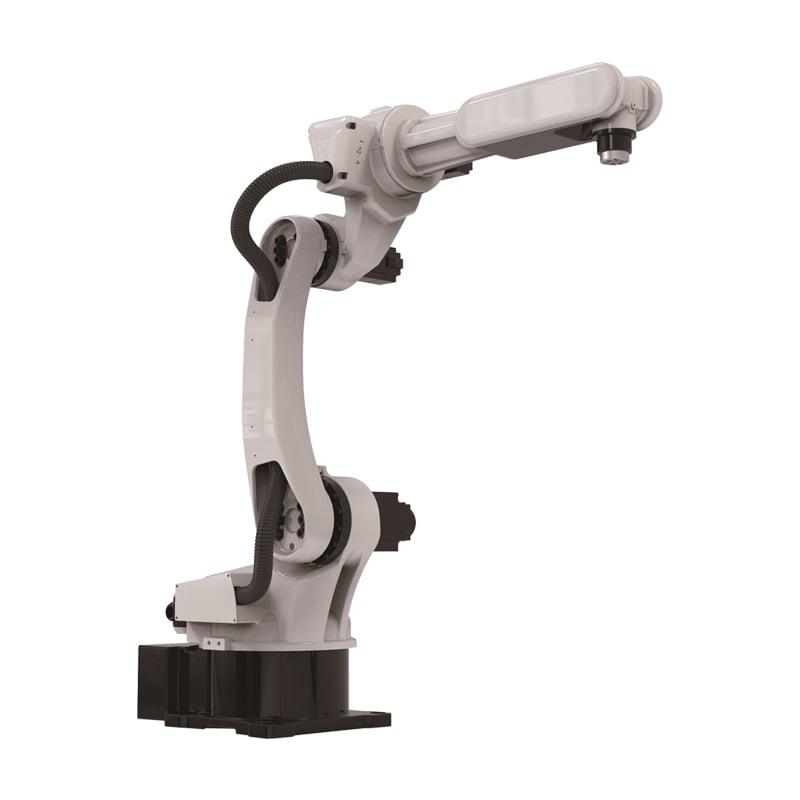
Przemysłowe roboty spawalnicze rzadko są przyczyną niskiej wydajności komórki, ale właśnie na nie spada zarzut, ponieważ kluczowe awarie występują wokół ramienia robota. Różnica między komórką działającą sprawnie a tą, która się zatrzymuje, tkwi w uchwycie, programie oraz dyscyplinie stosowania materiałów eksploatacyjnych. Zamawiający, którzy rozwiążą te trzy problemy zanim obwiniają sprzęt, odzyskują wydajność, jaką zakup miał zapewnić. Poniższe wskazówki opierają się na rzeczywistych instalacjach, typowych trybach awarii powodujących zatrzymanie produkcji, sprawdzonych rozwiązaniach inżynierskich oraz zawierają listę kontrolną dla zakupu systemów spawania łukowego i komórek spawalniczych.
Przypadek / scenariusz z rzeczywistej praktyki branżowej
Producent, który poprawił uchwyt
Jeden z producentów stwierdził, że jego przemysłowe roboty spawalnicze generują niestabilną głębokość spoiny, i obwiniał ramię robota, podczas gdy prawdziwą przyczyną był uchwyt dopuszczający przesuwanie się elementu pod wpływem ciepła. Zmodyfikowanie układu zacisków oraz dodanie punktów lokalizacyjnych rozwiązało problem jakości już przy pierwszym uruchomieniu. Zamawiający uświadomił sobie, że uchwyt stanowi część procesu spawania, a wydajność komórki spawalniczej zależy wyłącznie od spójności prezentacji części.
Ujednolicić rodzinę części, o ile to możliwe. Przemysłowe roboty spawalnicze są najbardziej opłacalne przy częściach, które współdzielą uchwyty i ścieżki spawania, ponieważ właśnie przełączenie między różnymi zadaniami zużywa wyzwolony czas pracy.
Szkolenie operatorów ma takie samo znaczenie jak sprzęt, ponieważ niewykwalifikowany zespół niedostosowuje komórki do zadań i obwinia maszynę.
Spisany harmonogram konserwacji zapewnia stały poziom standardu w każdej zmianie i wśród wszystkich zespołów.
Zakład, który odzyskał czas gotowości do pracy
Zakład obsługujący komórki spawania łukowego tracił wydajność z powodu usterek w podawaniu drutu oraz kolizji palnika, za które nikt nie odpowiadał – w rezultacie komórki przestawały działać przez kilka godzin tygodniowo. Wdrożenie zaplanowanego cyklu wymiany materiałów eksploatacyjnych oraz przyporządkowanie odpowiedzialnego pracownika do każdej komórki pozwoliło odzyskać większość utraconej wydajności. Kupujący doszedł do wniosku, że czas gotowości do pracy to dyscyplina, a nie cecha wbudowana, oraz że przemysłowe roboty spawalnicze wymagają wyznaczonego właściciela konserwacji, aby osiągać deklarowaną wydajność.
Rejestrować przyczyny postoju. Komórka spawalnicza, która dokumentuje powody zatrzymań, pozwala określić, czy straty wynikają z materiałów eksploatacyjnych, uchwytów czy programu – każda z tych przyczyn wymaga innego rozwiązania. Kupujący, którzy rejestrują przyczyny postoju, eliminują rzeczywistą przyczynę, a nie jedynie objaw, który przypadkowo zauważają.
Dokumentowany punkt odniesienia dla czasu cyklu dowodzi oszczędności, zamiast jedynie zakładać ją.
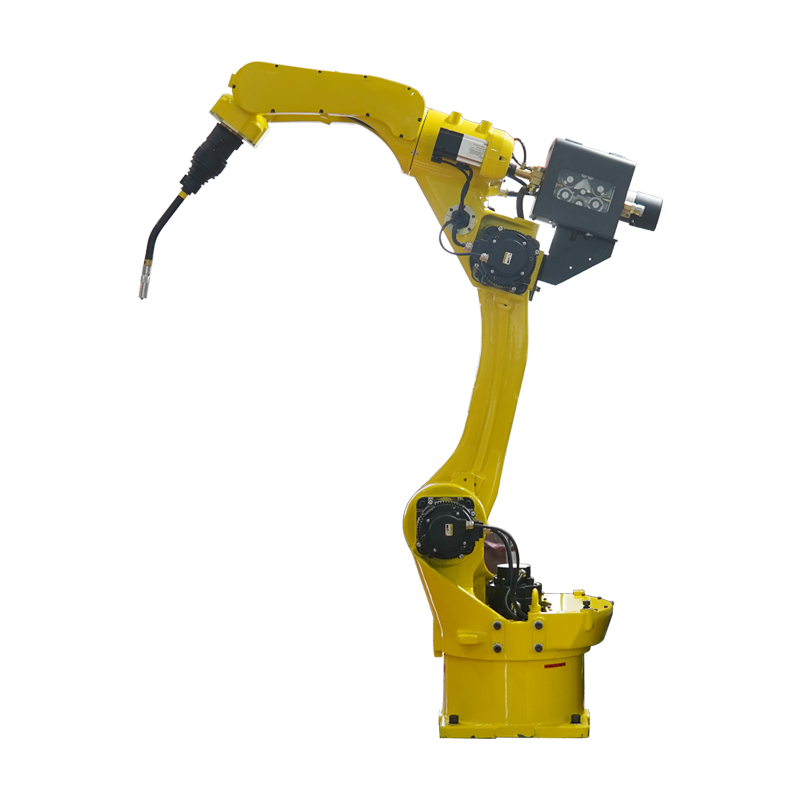
Analiza ryzyka i trybów awarii
Projektowanie uchwytów i prezentacja części
Główną przyczyną niskiej jakości spawania przez przemysłowe roboty spawalnicze jest projektowanie uchwytów, ponieważ element, który się przesuwa, odkształca lub nie leży płasko, zmienia spoinę w każdym cyklu. Przemysłowy robot powtarza dokładnie ten sam program, więc przy przemieszczaniu się elementu powtarza dokładnie ten sam defekt. Rozwiązaniem są punkty odniesienia lokalizacyjne, wystarczające zaciskanie oraz uchwyt uwzględniający odkształcenia cieplne, ponieważ komórka spawalnicza nie może skorygować elementu umieszczonego w sposób nieprawidłowy.
Zaangażuj spawaczy w proces programowania. Osoby, które ręcznie spawały te elementy, wiedzą, gdzie połączenie jest trudne do wykonania, a ta wiedza jest wartą więcej niż jakakolwiek symulacja offline. Przemysłowe roboty spawalnicze programowane we współpracy z operatorami zapewniają wyższą jakość przy pierwszym uruchomieniu niż te programowane bez ich udziału.
Zapasowe części podlegające zużyciu dostępne na miejscu zamieniają awarię w krótką przerwę zamiast w utratę całej zmiany.
Obciążenie związane z programowaniem i przełączanie
Drugim ryzykiem jest obciążenie związane z programowaniem, ponieważ komórka spawalnicza obsługująca szeroki zakres części zużywa oszczędności na czas nauczania i programowanie poza linią. Przemysłowe roboty spawalnicze są wydajne przy stabilnym zakresie części, ale kosztowne przy niestabilnym. Zamawiający powinien albo znormalizować rodzinę części, albo zainwestować w oprzyrządowanie zmniejszające czas przeładunku, ponieważ przemysłowy robot przeprogramowywany co zmianę nie może zwolnić siły roboczej, dla której został zakupiony.
Ustalić cel dostępności i mierzyć ją. Komórka spawalnicza bez ustalonego i mierzonego celu dostępności traci kierunek, ponieważ nikt nie potrafi ocenić, czy bieżący tydzień był dobry, czy zły. Zamawiający publikujący wskaźnik dostępności dla każdej komórki zapewniają, że przemysłowy robot dostarcza wydajność zakładaną w analizie biznesowej.
Przypisanie konkretnego właściciela do każdej komórki zapewnia przejrzystość odpowiedzialności w przypadku wystąpienia usterki.
Zasady techniczne i zgodność ze standardami
Powtarzalność, uchwyty i dyscyplina w zakresie materiałów eksploatacyjnych
Przemysłowe roboty spawalnicze zapewniają wartość dzięki powtarzalności, a ta powtarzalność jest dobra tylko w takim stopniu, w jakim dobre są uchwyty prezentujące element oraz dyscyplina zużywalnych części utrzymująca stabilny łuk. Przemysłowy robot powtarza nauczony tor z dokładnością do ostatniego szczegółu, więc każda zmiana położenia elementu, siły docisku lub podawania drutu staje się zmianą w spoinie. Komórka spawalnicza musi zatem być określona jako system: ramię robota, pozycjoner, uchwyt, palnik i podajnik drutu działające razem. Spawanie łukowe zależy również od stabilności parametrów, ponieważ dryfujące napięcie lub zużyty końcówka zmienia kształt spoiny na każdym połączeniu. Czas pracy bez przestoju zależy od cyklu wymiany zużywalnych części, ponieważ zużycie końcówki, stan przewodnika oraz nagromadzenie bryzg są najczęstszymi przyczynami awarii komórki. Obowiązki bezpieczeństwa są nieustępliwie obowiązujące: konieczne są bariery ochronne, kotary świetlne oraz udokumentowana ocena ryzyka przed rozpoczęciem produkcji. Zamawiający, którzy określają całą komórkę, a nie tylko ramię robota, unikają sytuacji, w której wydajny przemysłowy robot jest ograniczany przez wszystkie otaczające go elementy.
Projekt automatyzacji zaczyna się od procesu, ponieważ maszyna zakupiona do zadania, którego nie jest w stanie wykonać, zajmuje tylko miejsce na podłodze, a nie zwiększa zdolności produkcyjnych.
Zakupujący, którzy rejestrują każdą jednostkę przemysłowych robotów spawalniczych po każdej zmianie, wykrywają drobne usterki zanim staną się zagrożeniem bezpieczeństwa.
Praktyczny przewodnik dla zakupujących i osób odpowiedzialnych za konserwację
Realizacja wydajności komórki
Zakupujący powinni określać przemysłowe roboty spawalnicze jako kompletną komórkę, wraz z uchwytem, pozycjonerem, palnikiem i podajnikiem drutu zaprojektowanymi łącznie, a następnie potwierdzić plan zmiany konfiguracji oraz harmonogram zużywalnych części z integratorem. Dostawcy przemysłowe roboty spawalnicze tacy jak RM dostarczają planu komórki spawalniczej zawierającego nazwy uchwytów, parametrów oraz celów czasu gotowości do pracy. Każda komórka powinna mieć wyznaczonego właściciela oraz zaplanowaną konserwację. Przemysłowy robot wspierany odpowiednią komórką i cyklem konserwacji zapewnia wydajność obiecaną przy zakupie.
Przemysłowe roboty spawalnicze dobrze dopasowane do rzeczywistego zakresu zadań przynoszą zwrot w postaci mniejszej liczby awarii i dłuższego okresu eksploatacji.
Regularne inspekcje pozwalają wykryć zużycie jeszcze przed wystąpieniem masowego uszkodzenia lub urazu.
Najczęściej zadawane pytania
Pytanie 1: Dlaczego komórki spawalnicze działają poniżej oczekiwanej wydajności?
Odpowiedź najczęstszym powodem niskiej wydajności są usterki w oprzyrządowaniu, programie lub dyscyplinie użytkowania materiałów eksploatacyjnych, a nie w ramie robota, ponieważ komórka spawalnicza powtarza dokładnie to, co jej przekazano. Część przesuwająca się powoduje ten sam defekt w każdym cyklu. Zamawiający, którzy sprawdzają oprzyrządowanie i procedury przed oskarżaniem sprzętu, zazwyczaj odnajdują przyczynę w ciągu jednej zmiany.
Pytanie 2: Jakie znaczenie ma oprzyrządowanie?
Odpowiedź oprzyrządowanie ma takie samo znaczenie jak rama robota, ponieważ przemysłowe roboty spawalnicze powtarzają dokładnie zaprogramowaną ścieżkę i nie są w stanie skorygować błędnie umieszczonej części. Punkty odniesienia położenia, siła docisku oraz odkształcenia cieplne wpływają na jakość spoiny. Komórka spawalnicza wyposażona w odpowiednie oprzyrządowanie zapewnia spójne połączenia; brak takiego oprzyrządowania prowadzi do powtarzalnych wad.
Pytanie 3: Co decyduje o czasie gotowości komórki spawalniczej metodą łukową?
Odpowiedź : Czas działania zależy od rutynowych czynności konserwacyjnych, ponieważ zużycie końcówki, stan wkładki oraz nagromadzenie się rozprysków powodują częstsze zatrzymania komórki niż jakikolwiek usterka mechaniczna. Zaplanowana kontrola palnika i podawania drutu przywraca większość utraconej wydajności. Przemysłowe roboty spawalnicze z przypisanym właścicielem na każdą komórkę utrzymują swoją nominalną wydajność; te bez przypisanego właściciela tracą ją stopniowo.
Pytanie 4: Czy jedna komórka może obsługiwać szeroki zakres części?
Odpowiedź : Komórka może obsługiwać zakres części, o ile należą one do tej samej rodziny i stosowane są ustandaryzowane oprzyrządowania, ponieważ to właśnie zmiana oprzyrządowania zajmuje najwięcej czasu. Przemysłowe roboty spawalnicze są wydajne przy stabilnym zakresie części, ale kosztowne przy niestabilnym. Zakupujący powinni albo ustandaryzować rodzinę części, albo zainwestować w szybkozamienne uchwyty, ponieważ przemysłowy robot spawalniczy programowany na nowo przy każdej zmianie nie pozwala zwolnić pracowników.