
 EN
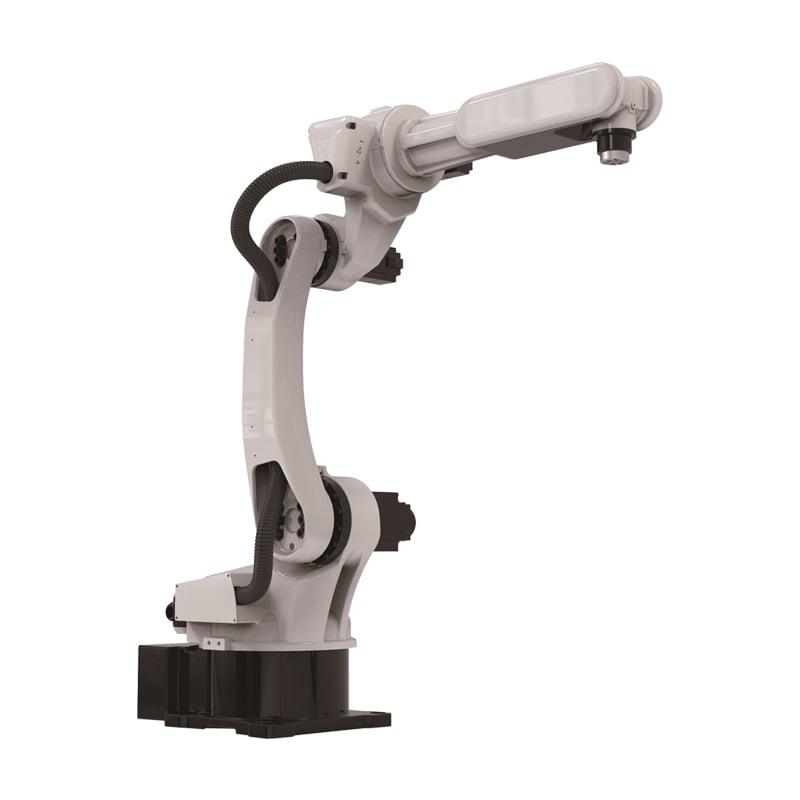
Индустријалните роботи за заварување ретко се причината за лошата перформанса на една ќелија, но сепак се обвинуваат, бидејќи критичните неуспеси се случуваат околу манипулаторот. Разликата помеѓу ќелија што работи и ќелија што се заклучува лежи во фиксатурата, програмот и дисциплината со потрошливите материјали. Купувачите кои ги решаваат тие три проблеми пред да обвинат хардверот, го вратуваат производството што било очекувано од куповината. Погоре наведените насоки се однесуваат на вистински инсталации, начините на неуспех што го спречуваат производството, инженерските решенија што функционираат и чек-листа за купувачи за лак-заварување и заварувачка ќелија.
Случај од реалната индустрија / Сценарио
Производител што поправил фиксатурата
Еден производител забележал непоследовителна проникнатост кај заварувачките индустријални роботи и го обвинил манипулаторот, додека вистинската причина била фиксатурата што дозволувала делот да се помести под топлина. Промената на стегнувачките и додавањето на локациони референтни точки го поправиле квалитетот веднаш при првата серија. Купувачот научил дека фиксатурата е дел од заварката и дека заварувачката ќелија е толку последовителна колку што е презентацијата на делот.
Стандардизирајте ја фамилијата на делови, доколку е можно. Индустриските роботи за варење се најекономични за делови кои споделуваат прифатачи и патеки за варење, бидејќи промената е она што го ослободува работната рака. Купувачите кои го групираат асортиманот по фамилија, а не по клиент, го враќаат повеќето од штедувањето.
Обуката на операторите е толку важна колку и хардверот, бидејќи неподготвената екипа недоволно ја користи ћелијата и грешката ја става на машината.
Писмен план за одржување го задржува истиот стандард низ смените и екипите.
Фабрика што го вратила времето на работа
Една фабрика што работела со ќелии за лакно варење губела производство поради грешки во подавањето на жицата и судири на горелката, за кои никој не бил одговорен, па затоа ќелиите се стопирале по неколку часа секоја недела. Воведувањето на распоредена рутинска замена на потрошувачки материјали и назначување на одреден одговорен за секоја ќелија го вратило повеќето од загубеното време. Купувачот научил дека времето на работа е дисциплина, а не карактеристика, и дека индустриските роботи за варење имаат потреба од одреден одржувач за да испорачаат нивната номинална производствена моќ.
Запишете ги прекините според причината. Една ќелија за варење што бележи зошто се стопирала покажува дали загубата е предизвикана од потрошувачки материјали, прифатач или програма, а секоја причина бара различно решение. Купувачите кои бележат прекините ги отстрануваат вистинските причини, а не само симптомите кои случајно ги забележуваат.
Документирана основна временска циклус-мерка докажува штедњата, наместо да се претпоставува.
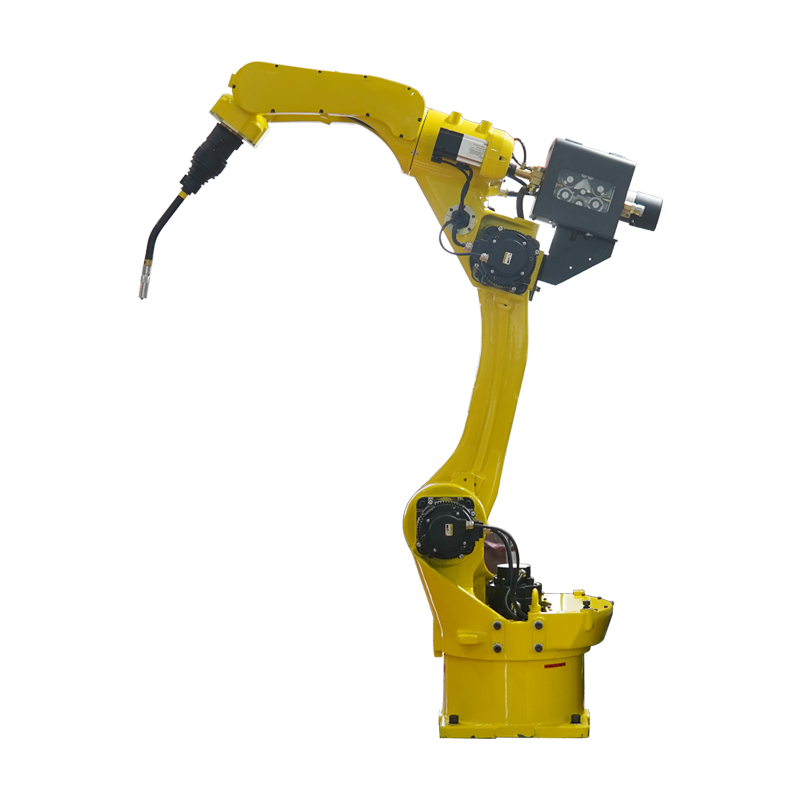
Анализа на ризици и начини на неуспех
Дизајн на прифатачи и презентација на делови
Доминантната причина за лош производ на индустријалните роботи за варење е дизајнот на фиксатурите, бидејќи делот што се поместува, пружа или стои надвор го менува варењето во секој циклус. Индустријалниот робот го повторува истиот програм точно, па затоа го повторува истиот дефект точно кога делот се движи. Решението е употребата на локациони датуми, доволно чврсто стегнување и фиксатура која го зема предвид топлинското деформирање, бидејќи ќелијата за варење не може да го поправи делот ако е неправилно поставен.
Вклучете ги варачите во програмирањето. Луѓето кои вареле деловите рачно знаат каде шевот е потешки, а тоа знаење има поголема вредност од која било симулација вон линија. Индустријалните роботи за варење програмирани со операторите постигнуваат подобра квалитетна исправност при првото изведување отколку оние програмирани без нив.
Резервните делови за носење на рака претвораат грешка во кратка пауза наместо во изгубена смена.
Тежина на програмирањето и промена на производството
Втори ризик е товарот од програмирањето, бидејќи варилната ќелија што работи со широк спектар на делови ги троши своите штедувања врз времето за учење и офлајн програмирање. Индустријалните роботи за варење се ефикасни кога работат со стабилен спектар на делови, но се скапи кога работат со променлив спектар. Купувачот треба или да стандардизира семејството на делови или да инвестира во опрема која ја намалува временската потрошувачка за преминување помеѓу различни делови, бидејќи индустријалниот робот што се препрограмира секоја смена не може да ослободи трудот за кој бил купен.
Поставете цел за времето на работа и мерејте го. Варилната ќелија без измерена цел се оддалечува од поставеното, бидејќи никој не може да каже дали ова недела била добра или лоша. Купувачите кои ја објавуваат цифрата за времето на работа по ќелија го задржуваат индустријалниот робот да го испорачува производството што било предвидено во бизнис-планот.
Именуваниот сопственик за секоја ќелија ја задржува одговорноста јасна кога се појави грешка.
Технички принципи и соодветност со стандардите
Повторливост, фиксирање и дисциплина со потрошувачки материјали
Индустријалните роботи за заварување нудат вредност преку повторливоста, а таа повторливост е добра колку што е добра и фиксатурата што го поставува делот и дисциплината со потрошувачките што ја одржува стабилноста на лакот. Индустријалниот робот точно го повторува предадениот пат, па секоја варијација во положбата на делот, силата на стегнување или подавањето на жицата станува варијација во заварката. Затоа, заварувачката ќелија мора да се специфицира како систем: раката, позиционерот, фиксатурата, горелката и подавачот на жица заедно. Лачното заварување исто така зависи од стабилноста на параметрите, бидејќи промената на напонот или износената врвка менуваат формата на заварката на секој спој. Достапноста (uptime) зависи од редовната замена на потрошувачките, бидејќи износувањето на врвката, состојбата на линерот и насобирањето на распрскани честички се најчестите причини за нефункционалност на ќелијата. Безбедносните обврски се неопходни и неповлекувачки: заштитни огради, светлосни завеси и документирана проценка на ризиците пред започнување на производството. Купувачите кои специфицираат целиот систем на ќелија, а не само раката, го избегнуваат случајот кога способен индустријален робот е ограничен од сите компоненти околу него.
Автоматизацискиот проект започнува со процесот, бидејќи машината купена за задача која не може да ја изврши е простор на подот, а не капацитет.
Купувачите кои ги регистрираат секоја единица варилни индустријални роботи по секоја смена, ги откриваат мали неисправности пред да станат безбедносни проблеми.
Практичен водич за купувачи и одржување
Правење на ќелијата да испорачува
Купувачите треба да наведат варилни индустријални роботи како целосна ќелија, со фиксатор, позиционер, ланцет и жица за напојување, проектирани заедно, а потоа да потврдат планот за промена на производството и рутината за потрошувачки материјали со интеграторот. Доставувачите на сварувачки индустријски роботи како што е RM, обезбедуваат план за варилна ќелија кој ги наведува фиксаторите, параметрите и целите за времето на работа. Секоја ќелија треба да има назначен сопственик и распоредена сервисна поддршка. Индустријален робот кој е поддржан од соодветна ќелија и редовна одржувачка рутина, испорачува производството кое било договорено при купувачката.
Варилните индустријални роботи специфицирани според вистинската работна задача, се исплатуваат преку помалку неуспеси и подолго време на работа.
Редовната проверка открива потрошувачки пред да предизвикаат сериозно оштетување или повреда.
Често поставувани прашања
Прашање 1: Зошто варилните ќелии работат под очекуваното?
Одговор најчесто лошата перформанса се должи на фиксатурата, програмата или дисциплината со потрошувачките, а не на манипулаторот, бидејќи една заварочна ќелија го повторува она што и е дадено. Делот што се поместува произведува ист дефект во секој циклус. Купувачите кои проверуваат фиксатурата и редовниот процес пред да обвинат хардверот обично го наоѓаат причината во рамките на една смена.
Прашање 2: Колку е важна фиксатурата?
Одговор фиксатурата е толку важна колку и манипулаторот, бидејќи индустриските заварочни роботи точно го повторуваат научениот пат и не можат да поправат дел што е неправилно поставен. Локационите референтни точки, силата на стегање и топлинската деформација сите влијаат врз заварката. Една заварочна ќелија со соодветна фиксатура произведува конзистентни врски; една без таква фиксатура произведува конзистентни дефекти.
Прашање 3: Што го одредува времето на работа на една лак-заварочна ќелија?
Одговор : Времето на работа се одредува од редовната употреба на потрошувачките, бидејќи износувањето на врвот, состојбата на линерот и насобирањето на распрснати честички го спречуваат работниот циклус почесто отколку која било механичка грешка. Планскиот преглед на горелката и подавачот на жица го вратува повеќето изгубено производствено време. Индустријалните роботи за заварување со назначени одговорни лица по секој циклус ги одржуваат нивните номинални капацитети; оние без такви лица губат ефикасност.
Прашање 4: Дали еден циклус може да обработи широк спектар делови?
Одговор : Еден циклус може да обработи различни делови ако тие припаѓаат на иста фамилија и ако опремата е стандардизирана, бидејќи промената на опремата е она што го троши времето. Индустријалните роботи за заварување се ефикасни кога работат со стабилен спектар делови, но се скапи кога работат со променлив спектар. Купувачите треба или да стандардизираат фамилијата на делови или да инвестираат во брзо-менливи фиксатори, бидејќи индустријален робот што се препрограмира секоја смена не може да ослободи работна сила.