
 EN
Investimento iniziale: quanto pagano realmente i piccoli produttori per un robot per la saldatura di autovetture
Hardware principale, dispositivi di fissaggio, recinti di sicurezza e manodopera per l’integrazione
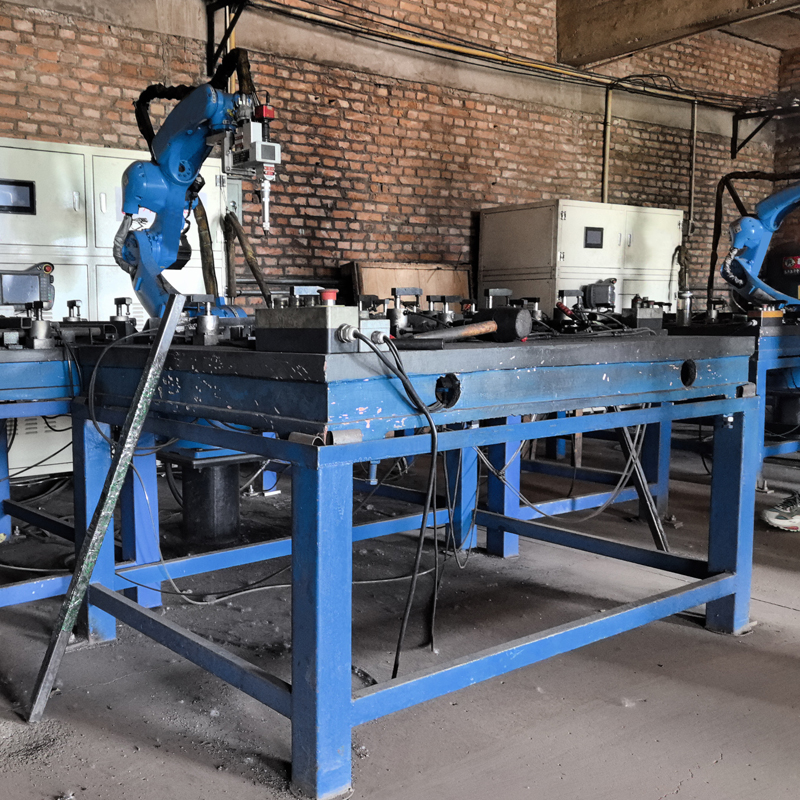
Una cella robotizzata chiavi in mano per la saldatura di autoveicoli costa tipicamente tra 175.000 e 250.000 USD (stime settoriali 2025); configurazioni complete per componenti automobilistici superano i 300.000 USD qualora siano richiesti utensili specializzati. Il braccio robotico rappresenta il 30–40% del costo totale: manipolatori di ingresso partono da circa 28.000 USD, mentre modelli ad alta velocità per saldatura ad arco raggiungono i 60.000 USD. La sorgente di potenza per saldatura, il dispositivo di alimentazione del filo e la torcia aggiungono da 15.000 a 30.000 USD. Dispositivi di fissaggio personalizzati e posizionatori—fondamentali per un posizionamento ripetibile dei pezzi—variano da 20.000 a 50.000 USD; le barriere di sicurezza con tende fotoelettriche o recinzioni richiedono da 10.000 a 25.000 USD. Il lavoro di integrazione—including installazione meccanica, programmazione del PLC, ottimizzazione dei parametri di saldatura e validazione della sicurezza—corrisponde tipicamente al 20–30% del costo degli equipaggiamenti. I piccoli produttori con limitate competenze ingegneristiche interne devono prevedere i giorni di assistenza sul campo, la documentazione e il supporto all’avviamento forniti dall’integratore. Anche nella fascia più bassa, una stazione di saldatura basata su cobot con attrezzature di base e senza assi esterni raramente scende sotto i 60.000 USD una volta inclusi tutti gli accessori.
Fattori di costo nascosti per le PMI: adeguamento degli impianti obsoleti e limitata capacità ingegneristica interna
I piccoli produttori spesso scoprono che il prezzo indicato per i robot rappresenta solo metà dell’impegno reale. La riqualificazione di una linea di saldatura obsoleta richiede comunemente il rinforzo del pavimento, l’aggiornamento del servizio elettrico, una maggiore capacità di aria compressa ed estrazione ad alto volume dei fumi: nessuno di questi interventi figura nelle quotazioni standard. Complessivamente, queste modifiche agli impianti possono aggiungere da 15.000 a 40.000 USD prima del riavvio della produzione. La limitata disponibilità di ingegneri interni costringe le officine a ricorrere a integratori esterni per la progettazione del processo e la risoluzione dei problemi, aumentando sia i costi sia i rischi legati ai tempi. La formazione di operatori-programmatori richiede due-quattro settimane con una riduzione della produttività, mentre i contratti annuali di manutenzione assorbono un ulteriore 5–10% della spesa in conto capitale. Fattori meno evidenti—come le variazioni nelle tolleranze dei componenti, che richiedono miglioramenti nella stampaggio a monte o stazioni di ispezione aggiuntive—si accumulano rapidamente. Negli ambienti snelli delle PMI, dove un singolo ingegnere svolge più ruoli, sottovalutare queste spese legate alla fase di integrazione è la causa più comune per cui le previsioni iniziali sul ROI risultano eccessivamente ottimistiche.
Vantaggi netti annuali: efficienza del lavoro, miglioramenti della qualità e coerenza della produttività
Ottimizzazione del lavoro: riduzione rispetto al riposizionamento strategico (aggiornamento delle competenze, fidelizzazione, assorbimento di compiti indiretti)
Un robot per la saldatura di autovetture trasforma — senza sostituire — la dinamica del lavoro. I saldatori qualificati passano da compiti ripetitivi e faticosi dal punto di vista ergonomico a attività ad alto valore aggiunto, come la programmazione, l’ispezione della qualità e il miglioramento dei processi. Ciò riduce il turnover — spesso pari o superiore al 15% nelle officine con saldatura manuale — e preserva le conoscenze aziendali. Piuttosto che eliminare posti di lavoro, i robot assorbono il carico eccedente durante i picchi produttivi, liberando i saldatori umani per eseguire lavori complessi e a basso volume, che richiedono giudizio e competenza. L’esperienza industriale dimostra che un singolo robot può coprire l’equivalente di 1,5–2 saldatori a tempo pieno, considerando la riduzione degli straordinari (comunemente tra il 15% e il 30%) e l’assorbimento di compiti indiretti. I costi di formazione diminuiscono, poiché i nuovi assunti si concentrano sull’operatività del robot e sulla manutenzione di base, anziché acquisire la grande abilità richiesta per la saldatura manuale — riducendo così la spesa per l’onboarding di migliaia di euro per dipendente. In definitiva, i risparmi sul costo del lavoro derivano dall’ottimizzazione del potenziale della forza lavoro, dall’aumento della produttività per dipendente e dalla costruzione di un team più resiliente.
Costi evitati derivanti da ritravagli, scarti e straordinari — oltre al contributo dei tempi di ciclo stabili rispetto alla consegna puntuale
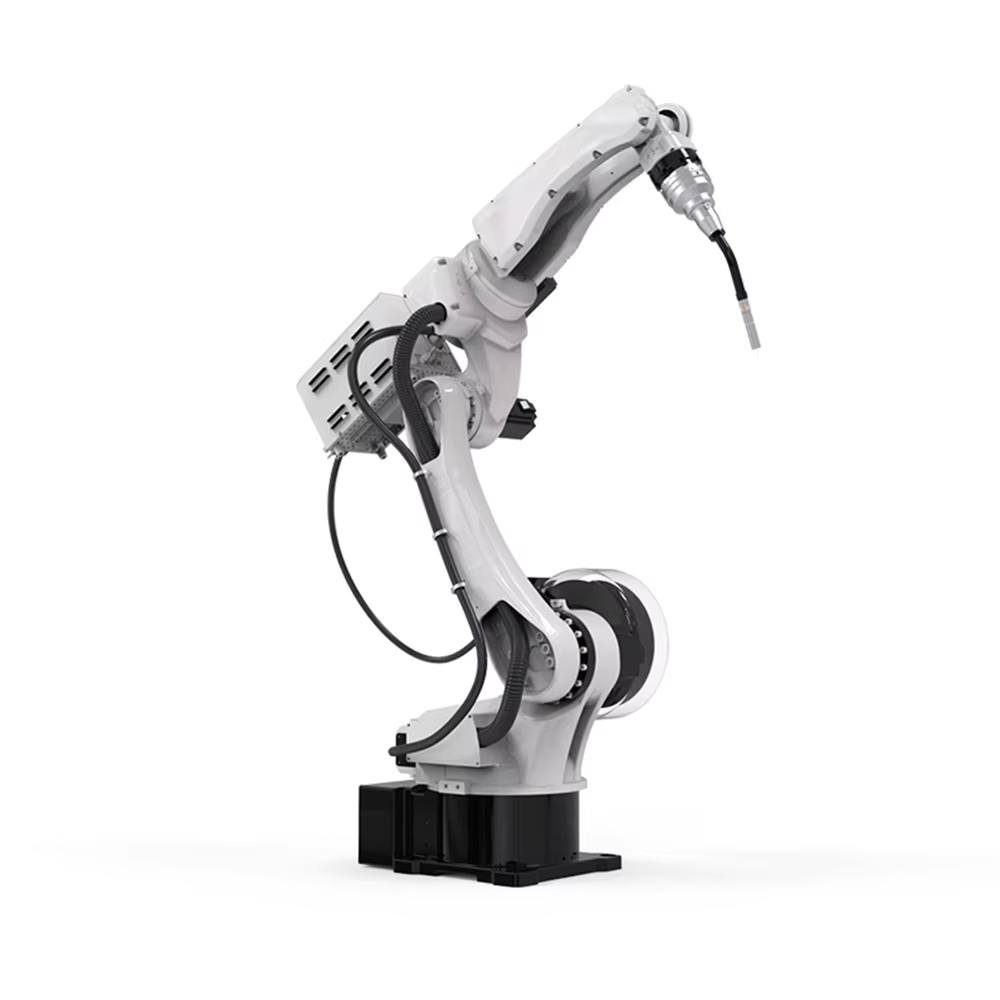
I robot per la saldatura di autoveicoli garantiscono avvii dell’arco, angoli della torcia e velocità di avanzamento ripetibili, riducendo i tassi di scarto del 30–80% e la variabilità dimensionale del 30–70%, secondo i parametri di riferimento del settore manifatturiero. Un numero minore di componenti difettosi comporta meno rettifiche, risaldature e sprechi di materiale: risparmi diretti sui costi che si accumulano nel tempo. Una qualità costante riduce inoltre le richieste di garanzia e i resi da parte dei clienti, tutelando i margini. Anche le spese per straordinari diminuiscono, poiché i tempi di ciclo si stabilizzano: un robot salda a ritmo costante, indipendentemente dalla fatica, riducendo le ore di straordinario del 15–30% in molte piccole aziende. Ancora più importante, tempi di ciclo stabili consentono una programmazione della produzione più efficace. Quando ogni componente viene prodotto entro una finestra temporale prevedibile, le code di montaggio e ispezione a valle scorrono senza intoppi, migliorando i tassi di consegna puntuale. Per i piccoli produttori, il rispetto degli impegni di consegna rafforza la fiducia dei clienti e assicura ordini ripetuti. L’insieme di un più alto tasso di accettazione al primo passaggio, di minori scarti e di una produttività prevedibile migliora la salute finanziaria oltre ai risparmi sul costo del lavoro.
Utilizzo nella pratica: misurazione della capacità effettiva ed evitare le più comuni trappole del ROI
Il vero ROI di un robot per la saldatura di autovetture dipende dal numero effettivo di pezzi conformi che escono dalla cella per turno, non dal massimo teorico indicato sul foglio tecnico. Le officine che calcolano il tempo di ritorno sull’investimento basandosi esclusivamente sul tempo di arco attivo sovrastimano regolarmente la produttività reale del 30–40%.
Misurazione dell’output effettivo rispetto a quello teorico: tempi ciclo di riferimento per caricamento, saldatura, ispezione e ritrattamento
Un robot può eseguire un saldatura in 45 secondi, ma l’intervallo per un pezzo completo supera spesso i 90 secondi, includendo il caricamento manuale, la verifica del serraggio e i controlli visivi post-saldatura. Studi di settore indicano che le attività non saldanti — movimentazione dei pezzi, rifilatura dell’elettrodo e ispezioni obbligatorie durante il processo — rappresentano quasi la metà del tempo totale del ciclo della cella. I piccoli produttori che monitorano esclusivamente il segmento saldante trascurano quindi i consumi di tempo più rilevanti. Stabilire valori di riferimento per ogni singola attività rivela una produzione effettiva tipicamente pari al 55–70% della capacità nominale del robot. Senza questi dati realistici, le stime sul ritorno dell’investimento diventano pura fantasia, e le promesse di capacità che appaiono allettanti su un foglio di calcolo non si concretizzano mai durante una produzione a tre turni.
I tre principali errori di sovrastima: penalità per cambio formato, carenze di pezzi in ingresso e colli di bottiglia nelle ispezioni a valle
Anche basi temporali accurate per il ciclo possono essere compromesse da tre sprechi nascosti, spesso sottovalutati dalle piccole officine:
- Penalità per cambio formato – Cambi frequenti del numero di parte comportano modifiche delle attrezzature, richiami dei programmi e verifiche del primo pezzo, con un consumo del 12–18% del tempo disponibile. Una linea che produce cinque varianti al giorno potrebbe perdere più capacità a causa dei passaggi da una variante all’altra che per difetti di saldatura.
- Carene di parti a monte – Le celle robotizzate rimangono inattive quando le stazioni precedenti di stampaggio o piegatura non riescono a tenere il passo. La mancanza di una staffa o un pannello inserito in modo errato possono bloccare la produzione per 20–40 minuti, riducendo i tassi di utilizzo e generando costi legati all’inattività del personale.
- Colli di bottiglia nelle ispezioni a valle – Quando le fasi di misurazione post-saldatura o le macchine di misura a coordinate non riescono a tenere il ritmo, i pezzi finiti si accumulano. Ciò costringe i robot a entrare in uno stato di attesa, riducendo la produttività oraria effettiva e alterando la capacità netta utilizzata nei calcoli del ritorno sull’investimento.
Quadro di calcolo del ROI per piccole imprese: leasing, cobot e test di sensibilità
Modello di ROI per robot da saldatura automotive su misura per PMI, con analisi di sensibilità relativa all’utilizzo e alla composizione dei pezzi
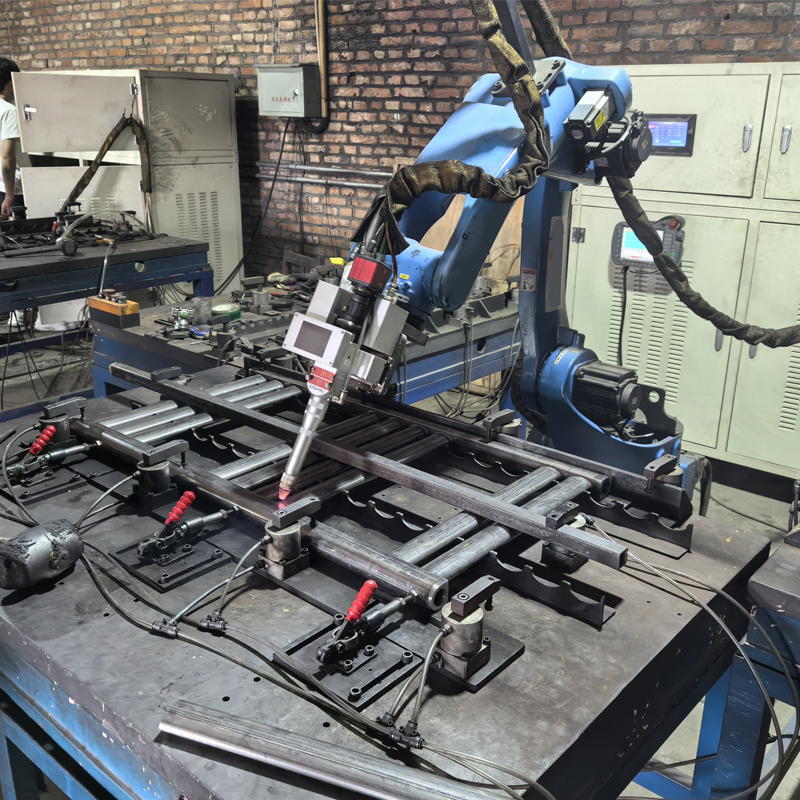
Un modello pratico di ROI per un piccolo produttore deve tenere conto di due variabili critiche spesso trascurate nei calcolatori standard: l’effettivo tasso di utilizzo e la volatilità della composizione dei pezzi. Un semplice quadro di riferimento confronta i benefici netti annualizzati con l’investimento iniziale totale. Il beneficio netto annuale è la somma dei guadagni in efficienza del lavoro (riassegnazione o riduzione della forza lavoro), dell’evitamento di scarti e ritravagli (tipicamente dal 3% al 5% del costo totale di produzione) e del valore derivante da una maggiore coerenza nella capacità produttiva. Questa somma viene quindi divisa per il costo totale del sistema — hardware, utensileria, infrastrutture di sicurezza e integrazione — per ottenere un periodo di recupero grezzo.
Il vero potenziale del modello emerge attraverso test di sensibilità. Se l’utilizzo scende dall’85% pianificato a un più realistico 65%, il beneficio netto annuale si riduce proporzionalmente, prolungando il periodo di recupero di mesi o addirittura di un intero anno. Una tabella illustra chiaramente questo impatto:
| Tasso di Utilizzo | Beneficio netto annuale ($) | Costo del sistema ($) | Periodo di recupero (anni) |
|---|---|---|---|
| 85% | 42,000 | 75,000 | 1.8 |
| 65% | 32,000 | 75,000 | 2.3 |
| 50% | 24,700 | 75,000 | 3.0 |
La sensibilità alla miscela di componenti è altrettanto fondamentale. Un’officina che lavora tre codici articolo con tempi di cambio brevi ottiene un ROI drasticamente diverso rispetto a un’altra che salda venti codici articolo con penalità di cambio di trenta minuti. Il modello deve adeguare le ipotesi sui tempi di ciclo e sui tassi di scarto per ciascun codice articolo, ponderandoli in base al relativo volume produttivo. Calcolare questa media ponderata evita che un singolo articolo ad alto volume e alto margine mascheri le perdite su altri lavori, fornendo una cifra di beneficio netto che rispecchi la reale situazione operativa.
Leasing contro investimento in capitale (capex) e saldatura puntiforme con cobot come punto di ingresso a minor rischio, con tempi di recupero comparativi
La struttura di finanziamento modifica il profilo di rischio per un piccolo produttore. Un modello tradizionale di spesa in conto capitale richiede un consistente esborso iniziale in contanti, ma il leasing trasforma tale esborso in una spesa operativa mensile prevedibile. Un tipico contratto di leasing potrebbe prevedere zero dollari di anticipo e pagamenti distribuiti su un periodo da 36 a 60 mesi. Ciò preserva il capitale circolante da destinare a materie prime o ad altre esigenze produttive. Sebbene il costo totale del leasing risulti superiore nel corso della vita utile dell’asset, esso garantisce fin da subito uno scenario positivo per il flusso di cassa, purché il beneficio netto mensile derivante dal robot superi il pagamento mensile del leasing. In questo contesto, il payback, dal punto di vista della liquidità, può essere istantaneo.
Un sistema cobot per la saldatura a punti rappresenta un punto di ingresso tecnico e finanziario a minor rischio. Questi sistemi hanno spesso un prezzo compreso tra 50.000 e 100.000 USD, completamente integrati, rispetto ai 100.000–250.000+ USD richiesti per un tradizionale robot industriale dotato di recinzioni di sicurezza rigide. La loro riutilizzabilità è un vantaggio finanziario chiave: un cobot montato su una base mobile può essere spostato tra diverse famiglie di componenti in pochi minuti, riducendo direttamente le penalità legate al cambio di produzione e i rischi di bassa utilizzazione che compromettono i calcoli del ROI. Per un’officina piccola, iniziare con un cobot in leasing su una famiglia di componenti stabile e ad alto volume permette di raggiungere un periodo di rientro dell’investimento misurabile in mesi, non in anni. Ciò consente al team di acquisire competenze nella programmazione e di validare i processi prima di impegnarsi in una cella di automazione più ampia e dedicata, utilizzando il flusso di cassa generato dal primo successo per finanziare la crescita futura.
FAQ
Quanto costa un robot per la saldatura di automobili?
Il costo di una cella robotizzata chiavi-in-mano per la saldatura di autovetture varia tipicamente tra 175.000 USD e 250.000 USD, con sistemi entry-level basati su cobot disponibili a partire da 60.000 USD.
Quali sono alcuni costi nascosti nell’integrazione di un robot per la saldatura di autovetture?
I costi nascosti includono modifiche agli impianti, come il rinforzo del pavimento, l’aggiornamento del servizio elettrico e l’ampliamento della capacità di aria compressa. Inoltre, una limitata competenza ingegneristica interna può comportare spese più elevate per l’integrazione e la risoluzione dei problemi.
In che modo i robot per la saldatura di autovetture migliorano l’efficienza del lavoro?
I robot per la saldatura di autovetture consentono ai saldatori qualificati di concentrarsi su attività ad alto valore aggiunto, quali la programmazione e l’ispezione della qualità, riducendo al contempo il turnover e l’assorbimento di compiti indiretti.
Quali sono le principali insidie per il ritorno sull’investimento (ROI) dei robot per la saldatura di autovetture?
Le insidie più comuni per il ROI includono la sovrastima della capacità teorica, la sottostima dei tempi di cambio prodotto e la mancata considerazione di carenze di parti a monte o di colli di bottiglia a valle.
Qual è il vantaggio del noleggio di un robot per la saldatura di autovetture?
Il leasing riduce l’onere finanziario iniziale, trasformando l’investimento in una spesa mensile prevedibile. Questo approccio è particolarmente vantaggioso per i piccoli produttori che mirano a operazioni immediatamente positive dal punto di vista del flusso di cassa.
Indice dei Contenuti
- Investimento iniziale: quanto pagano realmente i piccoli produttori per un robot per la saldatura di autovetture
-
Vantaggi netti annuali: efficienza del lavoro, miglioramenti della qualità e coerenza della produttività
- Ottimizzazione del lavoro: riduzione rispetto al riposizionamento strategico (aggiornamento delle competenze, fidelizzazione, assorbimento di compiti indiretti)
- Costi evitati derivanti da ritravagli, scarti e straordinari — oltre al contributo dei tempi di ciclo stabili rispetto alla consegna puntuale
- Utilizzo nella pratica: misurazione della capacità effettiva ed evitare le più comuni trappole del ROI
-
Quadro di calcolo del ROI per piccole imprese: leasing, cobot e test di sensibilità
- Modello di ROI per robot da saldatura automotive su misura per PMI, con analisi di sensibilità relativa all’utilizzo e alla composizione dei pezzi
- Leasing contro investimento in capitale (capex) e saldatura puntiforme con cobot come punto di ingresso a minor rischio, con tempi di recupero comparativi
-
FAQ
- Quanto costa un robot per la saldatura di automobili?
- Quali sono alcuni costi nascosti nell’integrazione di un robot per la saldatura di autovetture?
- In che modo i robot per la saldatura di autovetture migliorano l’efficienza del lavoro?
- Quali sono le principali insidie per il ritorno sull’investimento (ROI) dei robot per la saldatura di autovetture?
- Qual è il vantaggio del noleggio di un robot per la saldatura di autovetture?