
 EN
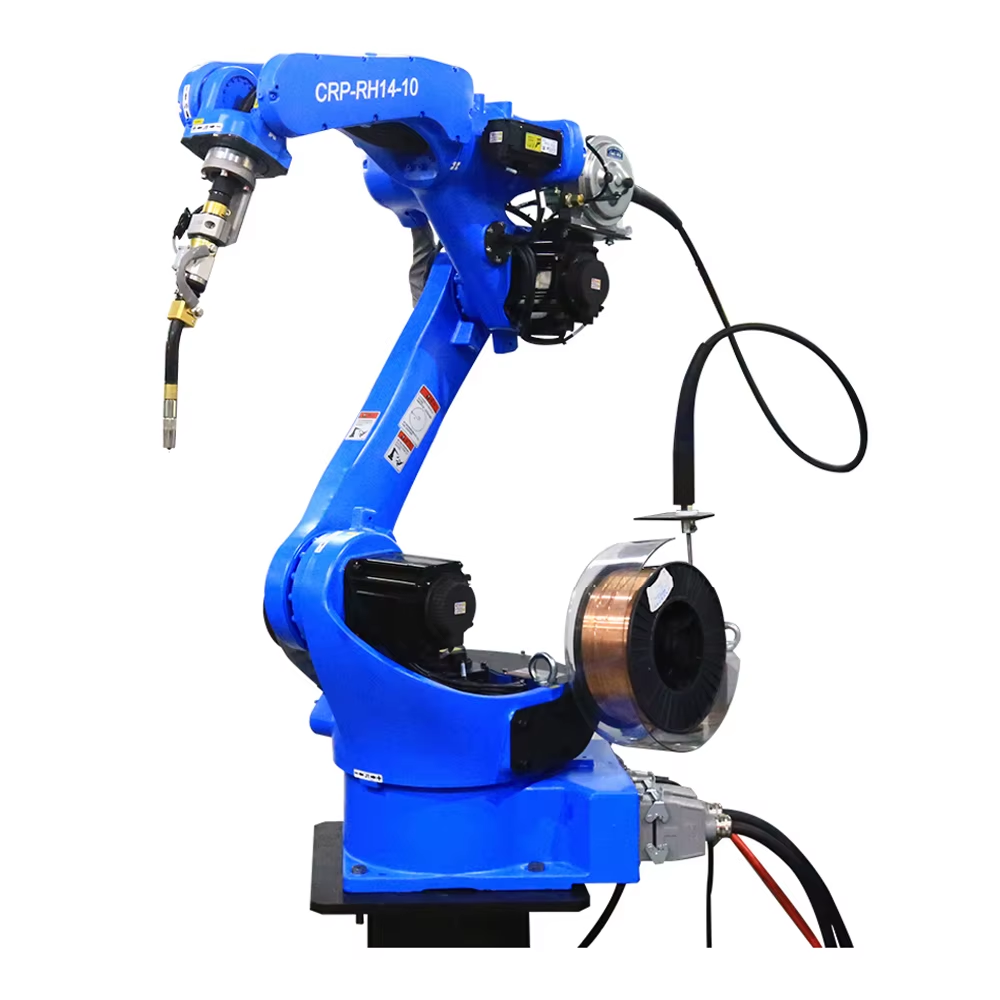
Memahami Cobots Pengelasan: Masa Depan Fabrikasi
Robot pengelasan kolaboratif membawa ketepatan ulang tingkat robot ke meja kerja yang digunakan bersama manusia, dengan memanfaatkan sambungan yang dibatasi gaya alih-alih sel terkunci. Sebuah bengkel fabrikasi di Jerman selatan menempatkan lengan kolaboratif enam sumbu di samping meja las MIG manualnya; robot pengelasan kolaboratif menangani sambungan panjang dan stabil, sementara operator mengatur perlengkapan dan menyentuh area pendek. Robot pengelasan kolaboratif dapat dipasang di ruang sempit tempat sel terkunci tidak mungkin dipasang, karena batas gaya sudah terintegrasi dalam sambungannya—alasan utama bengkel kecil mengadopsi format ini.
Bengkel Kontrak Menambahkan Robot Pengelasan Kolaboratif Pertamanya
Dari Satu Pistol Las MIG ke Sel Bersama
Bengkel tersebut memproduksi kotak pelindung aluminium dalam jumlah dua puluh hingga lima puluh unit per batch, dan satu orang tukang las bersertifikat membatasi kapasitas produksi. Sebuah robot las kolaboratif (cobot) tiba di atas pedestal beroda dengan torch sistem dorong-tarik serta teach pendant sederhana. Operator memandu lengan robot secara manual sepanjang sambungan pertama; pengendali menyimpan jalur tersebut, lalu cobot las mengulanginya sementara operator memasang sementara komponen berikutnya. Laju produksi meningkat tanpa menambahkan tukang las bersertifikat kedua, dan cobot las yang berbagi area kerja memungkinkan bengkel memberikan perkiraan waktu penyelesaian lebih cepat untuk pesanan berulang. Cobots las juga menjaga operator berada di hulu aliran asap las, karena lengan robot memegang torch sementara operator berdiri jauh dari area tersebut selama proses pengelasan sambungan panjang.
Pesanan Braket untuk Produksi Jumlah Kecil yang Cepat Mengembalikan Investasi
Seorang pelanggan memesan tiga ratus braket stainless steel dengan fillet panjang yang membuat pergelangan tangan lelah pada bagian kesepuluh. Kobot las menjalankan jahitan-jahitan tersebut dengan kecepatan tetap dan tidak pernah melambat di sore hari. Karena bengkel menagih berdasarkan harga tetap, siklus yang stabil tersebut melindungi margin, dan pemilik melacak biaya lengan robot terhadap pesanan tunggal itu. Kobot las jarang menang hanya dari satu produksi besar; kobot las menang dari tumpukan pekerjaan kecil dan berulang-ulang yang dulu menjadi beban bagi bengkel.
Di Mana Sel Manual dan Sel Terlindungi Gagal
Titik Jepit dan Risiko Tabrakan di Area Sempit
Pengelasan manual di area sempit menempatkan operator dekat dengan logam panas dan komponen bergerak sepanjang seluruh shift kerja. Sel industri konvensional mengatasi hal ini dengan pagar pengaman dan tirai cahaya, tetapi banyak bengkel tidak memiliki ruang lantai atau volume produksi yang cukup untuk membenarkan pemasangan penghalang tersebut. Kobot las dirancang untuk berbagi ruang: sendi-sendi lengan robot berhenti saat bersentuhan, sehingga jika seseorang secara tidak sengaja menyentuh lengan robot, gerakan akan berhenti—bukan justru menjepit orang tersebut; selain itu, kobot las menghilangkan perdebatan tentang kebutuhan pagar pengaman pada pekerjaan yang berubah setiap minggu.
Biaya Ruang Lantai dan Pagar pada Pekerjaan Kecil
Sel yang terlindungi memerlukan perimeter keselamatan, sistem penghentian terkendali, dan biasanya ruang khusus yang tetap kosong di antara kampanye produksi. Untuk bengkel yang mengganti komponen setiap minggu, modal tersebut menganggur. Sebuah cobot pengelasan dapat digulir ke lokasi kerja, dicolokkan ke sumber daya listrik bersih, lalu bergabung dengan meja kerja yang sudah ada—sehingga menjaga fleksibilitas area kerja dan membuat pengeluaran sebanding dengan campuran pekerjaan aktual, bukan dengan biaya pagar pengaman yang tidak memberikan nilai antar-siklus produksi. Oleh karena itu, cobot pengelasan sangat cocok untuk bengkel yang menyewa ruang per meter persegi, karena lantai yang sama dapat digunakan baik untuk pekerjaan manual maupun robotik dalam satu shift.
Cara Cobot Pengelasan Menjaga Keselamatan dan Ketepatan
Pembatasan Daya dan Gaya Menurut ISO/TS 15066
ISO/TS 15066 menetapkan ruang kerja kolaboratif serta batas gaya dan kecepatan yang memungkinkan robot bekerja berdampingan dengan manusia tanpa penghalang fisik seperti pagar. Sebuah cobot pengelasan menggunakan sambungan pembatas daya dan gaya yang segera mengurangi torsi begitu terjadi kontak melebihi ambang batas yang telah dinilai. Sebuah cobot pengelasan yang memenuhi ISO/TS 15066 tetap mencatat setiap peristiwa penghentian dalam berkas risiko, karena standar ini mewajibkan penilaian terdokumentasi, dan busur las, asap las, serta ujung elektroda panas tetap merupakan bahaya yang tidak dihilangkan oleh batas kecepatan.
Panduan Manual dan Pengajaran Jalur yang Mudah
Sebuah cobot pengelasan diajarkan dengan menggerakkan lengan, bukan dengan mengetik koordinat. Operator memegang pegangan, menarik torch sepanjang sambungan, dan jalur tersebut disimpan bersama parameter pengelasan yang terkait. Siklus singkat ini berarti suku cadang baru sudah beroperasi dalam hitungan menit, dan cobot pengelasan cocok untuk bengkel di mana pekerjaan berikutnya tak pernah sama dengan pekerjaan sebelumnya. Sebuah cobot pengelasan mampu mengubah tenaga kerja baru menjadi operator produktif hanya dalam satu sore, karena sudut torch dan kecepatan pergerakan diatur per sambungan, lalu dikunci untuk pengulangan. Cobots pengelasan juga menyimpan beberapa program sambungan, sehingga sebuah braket dan sebuah enclosure dapat menggunakan satu lengan yang sama dengan cukup menekan tombol untuk beralih ke jalur yang telah disimpan.
Memilih, Memeriksa, dan Merawat Cobots Pengelasan
Cara Menyesuaikan Beban dan Jangkauan dengan Suku Cadang
Ukur ukuran lengan untuk torch, pengaturan kabel, dan momen terburuk benda kerja—bukan beban muat katalog. Sebuah cobot pengelasan harus mempertahankan cadangan kapasitas pada jangkauan penuh agar jalur las tidak bergeser saat lengan diperpanjang. Pastikan pengendali (controller) mendukung fieldbus yang sama dengan feeder yang sudah ada, dan mintalah pemasok melakukan uji coba nyata menggunakan paduan sebenarnya, karena logam tipis dan logam reflektif berperilaku berbeda dibandingkan baja lunak (mild steel); selain itu, cobot pengelasan harus dikirimkan bersama sudut torch yang telah didokumentasikan guna melindungi cadangan kapasitas tersebut.
Pemeriksaan Saat Serah Terima dan Perawatan Rutin
Saat penyerahan, verifikasi pengaturan kecepatan kolaboratif dan jarak pemisahan berdasarkan penilaian risiko, serta uji bahwa lengan berhenti ketika didorong ringan. Sebuah cobot pengelasan memerlukan pemeriksaan nosel, liner, dan ujung kontak setiap shift, ditambah pemeriksaan kalibrasi bulanan agar jalur yang telah diprogram tetap sesuai dengan kondisi nyata. Catat jam operasi torch dan siapkan kit perlengkapan habis pakai di dekatnya; cobot pengelasan yang menghasilkan percikan logam (spatter) tiba-tiba di tengah jalur las biasanya menandakan ujung kontak yang seharusnya telah diganti lebih awal, dan cobot pengelasan memberi manfaat nyata dari pencatatan sederhana perubahan-perubahan tersebut. Cobots pengelasan juga harus menjalani pemeriksaan torsi tahunan pada basis pemasangannya, karena dudukan (pedestal) yang kendur merupakan penyebab diam jalur las yang bergeser—masalah yang tidak dapat diselesaikan hanya dengan kalibrasi.
Pertanyaan yang Sering Diajukan
Apa itu cobot pengelasan dan bagaimana perbedaannya dengan robot industri?
Robot kolaboratif pengelasan adalah lengan kolaboratif yang dibatasi gaya, dirancang untuk berbagi meja kerja dengan manusia, sedangkan robot industri melakukan pengelasan di dalam sel yang terlindungi. Robot kolaboratif berhenti saat terjadi kontak dan diprogram melalui panduan manual, sehingga cocok untuk produksi dalam jumlah kecil. Sel industri unggul dalam kecepatan dan ketahanan untuk produksi massal berulang dengan komponen identik, di mana pemasangan pagar pengaman dapat mengembalikan biayanya.
Apakah robot kolaboratif pengelasan aman tanpa pagar pengaman?
Robot kolaboratif pengelasan dapat beroperasi tanpa pagar pengaman kaku di dalam zona kolaboratif yang telah dinilai sesuai ISO/TS 15066, karena sendi-sendinya membatasi gaya saat terjadi kontak. Namun, busur listrik, asap, dan ujung elektroda panas tetap merupakan bahaya; oleh karena itu, ekstraksi lokal dan penandaan area panas yang jelas tetap wajib diterapkan. Penilaian risiko tertulis menentukan batas pasti zona tersebut serta kecepatan maksimal yang diizinkan.
Standar mana yang mengatur robot pengelasan kolaboratif?
ISO/TS 15066 mencakup operasi kolaboratif dan batas gaya, ANSI/RIA R15.06 bersama ISO 10218 mencakup keselamatan robot, dan OSHA 29 CFR 1910.252 menambahkan aturan ventilasi pengelasan dan pencegahan kebakaran. Kepatuhan dimulai dengan penilaian risiko, bukan dengan menghilangkan pagar pengaman, karena bahaya proses pengelasan tetap ada bahkan pada kecepatan rendah.
Berapa besar beban yang dapat diangkut oleh cobot pengelasan?
Ukur beban sesuai berat torch, kabel, dan momen terburuk benda kerja pada jangkauan maksimal, sambil menyisakan cadangan daya agar akurasi jalur las tetap terjaga. Paduan tipis atau reflektif mungkin memerlukan pengaturan kecepatan lebih lambat dan gaya lebih rendah, yang mengurangi siklus kerja (duty cycle). Uji coba pada bahan nyata memverifikasi pilihan lengan sebelum pembelian dan mencegah pengembalian.
Apakah cobot pengelasan mampu menangani aluminium dan stainless steel?
Sebuah cobot pengelasan menjalankan aluminium dan baja tahan karat dengan torch yang tepat, feeder push-pull, serta gas pelindung, yang diajarkan melalui panduan tangan sepanjang sambungan. Bahan yang reflektif dan tipis memerlukan penyesuaian parameter serta persiapan bersih, karena kontaminasi menyebabkan porositas. Lengan robot mengulang jalur yang telah disimpan, sehingga konsistensi bergantung pada keakuratan las pertama yang diajarkan.
Perawatan apa yang menjaga akurasi cobot pengelasan?
Periksa nozzle, liner, dan contact tip setiap shift serta bersihkan percikan (spatter) sedini mungkin. Lakukan pemeriksaan kalibrasi bulanan agar jalur yang telah diajarkan tetap sesuai dengan kenyataan, dan catat jam penggunaan torch berdasarkan kit consumables. Cobots pengelasan yang bergeser di tengah sambungan biasanya menandakan contact tip yang aus atau klem ground dengan resistansi meningkat—masalah yang seharusnya terdeteksi lebih awal.