
 EN
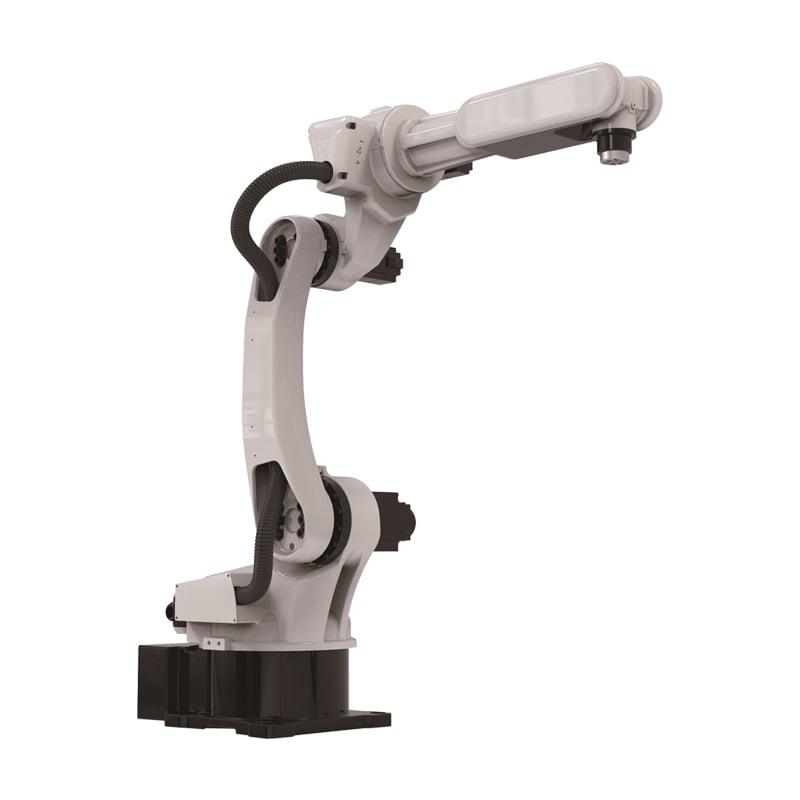
Robot industri welder jarang menjadi penyebab kinerja sel yang buruk, namun robot tersebut sering disalahkan karena kegagalan penting justru terjadi di sekitar lengan robot. Jarak antara sel yang beroperasi lancar dan sel yang macet terletak pada fixture, program, serta disiplin penggunaan bahan habis pakai. Pembeli yang menangani ketiga aspek tersebut sebelum menyalahkan perangkat keras mampu memulihkan output sesuai target pembelian. Panduan di bawah ini mencakup instalasi nyata, mode kegagalan yang menghentikan produksi, rekayasa yang terbukti efektif, serta daftar periksa bagi pembeli untuk pengelasan busur dan sel pengelasan.
Studi Kasus Nyata di Industri / Skenario
Sebuah Perusahaan Fabrikasi yang Memperbaiki Fixture
Sebuah perusahaan fabrikasi menemukan bahwa robot industri weldernya menghasilkan penetrasi yang tidak konsisten dan menyalahkan lengan robot, padahal penyebab sebenarnya adalah fixture yang memungkinkan komponen bergeser akibat panas. Perbaikan sistem penjepitan dan penambahan datum lokasi berhasil memperbaiki kualitas pada proses pertama. Pembeli tersebut belajar bahwa fixture merupakan bagian tak terpisahkan dari proses pengelasan, dan konsistensi sebuah sel pengelasan bergantung sepenuhnya pada presisi penyajian komponen.
Standarisasi keluarga komponen sebanyak mungkin. Robot industri untuk pengelasan paling ekonomis digunakan pada komponen yang berbagi perlengkapan (fixtures) dan jalur las, karena pergantian perlengkapanlah yang menghabiskan tenaga kerja yang telah dilepaskan. Pembeli yang mengelompokkan jangkauan produk berdasarkan keluarga—bukan berdasarkan pelanggan—dapat memulihkan sebagian besar penghematan tersebut.
Pelatihan operator sama pentingnya dengan perangkat keras, karena kru yang tidak terlatih akan kurang memanfaatkan sel dan menyalahkan mesin.
Jadwal perawatan tertulis menjaga standar yang sama di seluruh shift dan kru.
Suatu Pabrik yang Memulihkan Waktu Operasional
Suatu pabrik yang menjalankan sel pengelasan busur kehilangan output akibat gangguan umpan kawat dan tumbukan torch yang tidak dipertanggungjawabkan oleh siapa pun, sehingga sel-sel tersebut berhenti beroperasi selama beberapa jam setiap minggu. Dengan memperkenalkan rutinitas terjadwal untuk bahan habis pakai serta menunjuk satu orang penanggung jawab khusus per sel, sebagian besar waktu operasional berhasil dipulihkan. Pembeli tersebut belajar bahwa waktu operasional adalah suatu disiplin—bukan sekadar fitur—dan bahwa robot industri untuk pengelasan memerlukan penanggung jawab pemeliharaan guna mencapai output nominalnya.
Catat semua hentian berdasarkan penyebabnya. Suatu sel pengelasan yang mencatat alasan hentian akan menunjukkan apakah kehilangan tersebut disebabkan oleh bahan habis pakai, perlengkapan (fixture), atau program—dan masing-masing memerlukan penanganan berbeda. Pembeli yang mencatat hentian secara sistematis akan memperbaiki akar masalah, bukan hanya gejala yang kebetulan teramati.
Basis waktu siklus yang terdokumentasi membuktikan penghematan secara nyata—bukan sekadar asumsi.
Analisis Risiko & Mode Kegagalan
Desain Perlengkapan (Fixture) dan Penyajian Komponen
Penyebab utama rendahnya kualitas hasil pengelasan oleh robot industri adalah desain fixture, karena komponen yang bergeser, melenting, atau tidak rata akan mengubah posisi las setiap siklus. Robot industri mengulang program yang sama secara tepat, sehingga juga mengulang cacat yang sama secara tepat ketika komponen berpindah. Solusinya adalah menggunakan datum lokasi, penjepitan yang memadai, serta fixture yang memperhitungkan distorsi akibat panas, sebab sel pengelasan tidak mampu memperbaiki komponen yang diposisikan secara salah.
Libatkan para tukang las dalam proses pemrograman. Orang-orang yang sebelumnya mengelas komponen secara manual mengetahui di mana sambungan sulit dilas, dan pengetahuan tersebut bernilai lebih tinggi daripada simulasi offline apa pun. Robot industri yang diprogram bersama operator menghasilkan kualitas pertama kali yang lebih baik dibandingkan robot yang diprogram tanpa keterlibatan operator.
Suku cadang pengganti yang tersedia di tangan mengubah kerusakan menjadi jeda singkat, bukan kehilangan seluruh shift.
Beban Pemrograman dan Perubahan Setup
Risiko kedua adalah beban pemrograman, karena sel pengelasan yang menjalankan berbagai macam komponen menghabiskan penghematannya untuk waktu pengajaran dan pemrograman offline. Robot industri untuk pengelasan efisien pada rentang komponen yang stabil, tetapi mahal pada rentang yang tidak stabil. Pembeli harus menstandarkan keluarga komponen atau berinvestasi dalam peralatan yang mengurangi waktu pergantian, karena robot industri yang diprogram ulang setiap shift tidak dapat mengurangi tenaga kerja yang seharusnya dihemat.
Tetapkan target waktu operasional (uptime) dan ukur secara berkala. Sel pengelasan tanpa target uptime yang terukur cenderung menyimpang, karena tidak ada yang bisa menilai apakah minggu ini baik atau buruk. Pembeli yang mempublikasikan angka uptime per sel memastikan robot industri tetap memberikan output sesuai asumsi dalam analisis bisnis.
Penunjukan pemilik tertentu untuk setiap sel menjaga akuntabilitas tetap jelas ketika terjadi kegagalan.
Prinsip Teknis & Kepatuhan terhadap Standar
Ketepatan Pengulangan, Pemegangan Komponen, dan Disiplin Bahan Habis Pakai
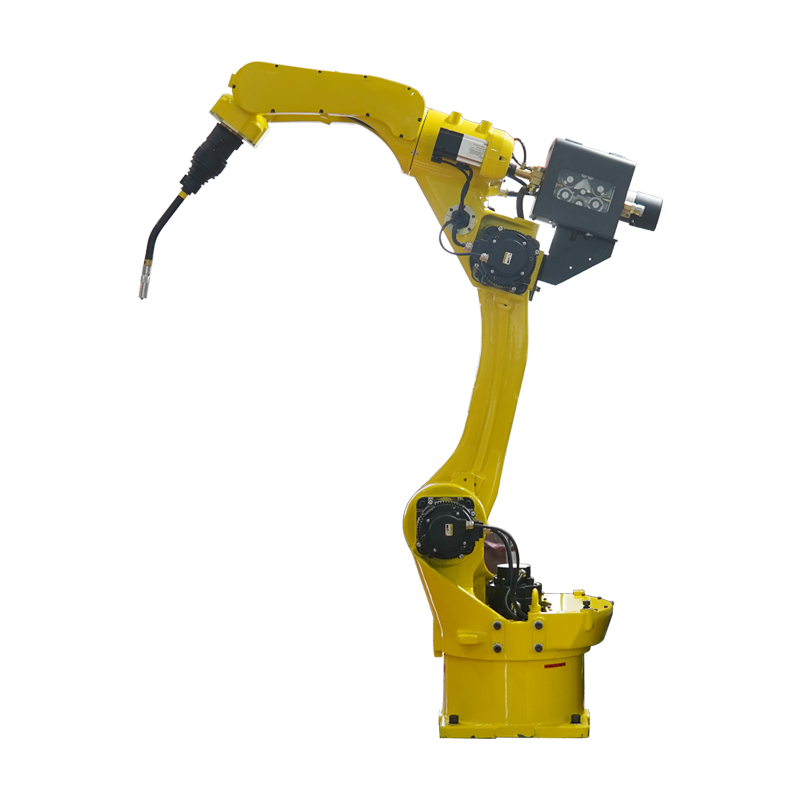
Robot industri pengelasan memberikan nilai melalui kemampuan pengulangan, dan kemampuan pengulangan tersebut hanya sebaik fixture yang menempatkan komponen serta disiplin penggunaan bahan habis pakai yang menjaga kestabilan busur. Robot industri mengulang lintasan yang telah diprogram secara tepat, sehingga setiap variasi dalam posisi komponen, gaya penjepitan, atau laju umpan kawat menjadi variasi pula pada hasil las. Oleh karena itu, sel pengelasan harus dirancang sebagai suatu sistem terpadu: lengan robot, positioner, fixture, torch, dan sistem umpan kawat secara bersama-sama. Pengelasan busur juga bergantung pada ketepatan parameter, karena tegangan yang tidak stabil atau ujung elektroda yang aus akan mengubah bentuk bead pada setiap sambungan. Waktu operasional (uptime) sangat dipengaruhi oleh rutinitas penggantian bahan habis pakai, mengingat keausan ujung elektroda, kondisi liner, dan akumulasi spatter merupakan penyebab paling umum berhentinya operasi sel. Kewajiban keselamatan bersifat mutlak, mencakup pemasangan pelindung fisik (guarding), tirai cahaya (light curtains), serta penilaian risiko yang didokumentasikan sebelum produksi dimulai. Pembeli yang menentukan spesifikasi sel secara utuh—bukan hanya lengan robot saja—dapat menghindari situasi di mana robot industri yang andal justru dikompromikan oleh komponen-komponen pendukung di sekitarnya.
Suatu proyek otomasi dimulai dari prosesnya, karena mesin yang dibeli untuk tugas yang tidak dapat dilakukannya hanya menjadi ruang lantai, bukan kapasitas.
Pembeli yang mencatat setiap unit robot industri pengelasan setelah setiap shift dapat mendeteksi gangguan kecil sebelum berkembang menjadi masalah keselamatan.
Panduan Pembeli & Pemeliharaan yang Dapat Ditindaklanjuti
Mewujudkan Kinerja Sel
Pembeli harus menentukan robot industri pengelasan sebagai satu sel lengkap—dengan fixture, positioner, torch, dan sistem pemberian kawat yang direkayasa secara terintegrasi—kemudian mengonfirmasi rencana pergantian (changeover) dan jadwal penggantian komponen habis pakai (consumable) bersama integrator. Pemasok seperti RM menyediakan rencana sel pengelasan yang mencantumkan jenis fixture, parameter teknis, serta target uptime. Setiap sel harus memiliki penanggung jawab yang jelas dan jadwal perawatan rutin. Robot industri yang didukung sel yang tepat serta rutinitas pemeliharaan akan memberikan output sesuai janji pembelian. robot industri welding seperti RM menyediakan rencana sel pengelasan yang mencantumkan jenis fixture, parameter teknis, serta target uptime. Setiap sel harus memiliki penanggung jawab yang jelas dan jadwal perawatan rutin. Robot industri yang didukung sel yang tepat serta rutinitas pemeliharaan akan memberikan output sesuai janji pembelian.
Robot industri pengelasan yang dipilih berdasarkan tugas nyata (real duty) memberikan imbal hasil melalui penurunan kegagalan dan masa pakai yang lebih panjang.
Inspeksi berkala mendeteksi keausan sebelum menyebabkan kegagalan total atau cedera.
Pertanyaan yang Sering Diajukan
Pertanyaan 1: Mengapa sel pengelasan berkinerja di bawah harapan?
Menjawab sebagian besar kinerja di bawah standar disebabkan oleh fixture, program, atau disiplin penggunaan bahan habis pakai—bukan oleh lengan robot, karena sel pengelasan mengulang secara persis apa pun yang diberikan kepadanya. Komponen yang bergeser akan menghasilkan cacat yang sama setiap siklus. Pembeli yang memeriksa fixture dan prosedur terlebih dahulu sebelum menyalahkan perangkat keras biasanya dapat menemukan akar masalah dalam satu shift.
Pertanyaan 2: Seberapa pentingkah fixture?
Menjawab fixture sama pentingnya dengan lengan robot, karena robot industri untuk pengelasan busur mengulang jalur yang telah diprogram secara tepat dan tidak mampu memperbaiki posisi komponen yang salah. Datum lokasi, gaya penjepitan, serta distorsi akibat panas semuanya memengaruhi hasil las. Sel pengelasan yang dilengkapi fixture yang sesuai menghasilkan sambungan yang konsisten; sedangkan yang tanpa fixture menghasilkan cacat yang konsisten.
Pertanyaan 3: Apa yang menentukan waktu operasional (uptime) pada sel pengelasan busur?
Menjawab : Waktu operasional didorong oleh rutinitas penggantian komponen habis pakai, karena keausan ujung elektroda, kondisi liner, dan penumpukan percikan menghentikan sel lebih sering daripada gangguan mekanis apa pun. Pemeriksaan terjadwal terhadap torch dan sistem umpan kawat dapat memulihkan sebagian besar output yang hilang. Robot industri untuk pengelasan dengan penanggung jawab bernama per sel mampu mempertahankan output nominalnya; sedangkan yang tanpa penanggung jawab cenderung mengalami penurunan kinerja.
Pertanyaan 4: Apakah satu sel mampu menangani beragam jenis komponen?
Menjawab : Suatu sel mampu menangani beragam komponen jika komponen-komponen tersebut termasuk dalam satu keluarga dan perlengkapan (tooling) distandarisasi, karena waktu pergantianlah yang paling banyak menghabiskan waktu. Robot industri untuk pengelasan efisien pada rentang komponen yang stabil, tetapi mahal biayanya pada rentang komponen yang tidak stabil. Pembeli sebaiknya memilih salah satu dari dua opsi: menstandarisasi keluarga komponen atau berinvestasi pada perlengkapan berganti-cepat (quick-change fixtures), karena robot industri yang diprogram ulang setiap pergantian shift tidak akan menghasilkan penghematan tenaga kerja.