
 EN
Investissement initial : ce que les petits fabricants paient réellement pour un robot de soudage automobile
Matériel principal, dispositifs de fixation, enceintes de sécurité et main-d’œuvre d’intégration
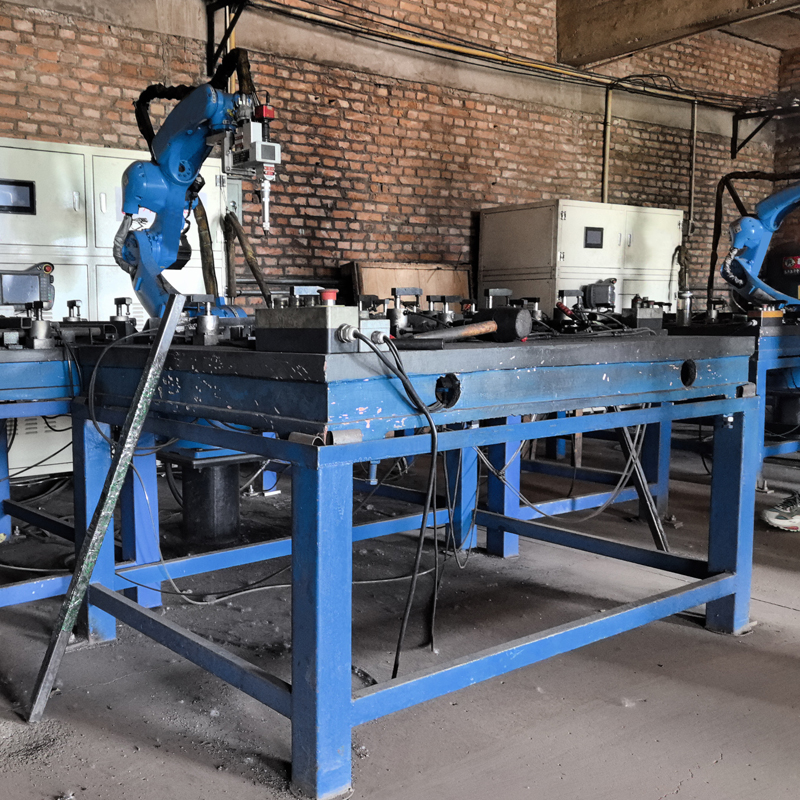
Une cellule robotique clé en main pour le soudage automobile coûte généralement entre 175 000 $ et 250 000 $ (estimations sectorielles pour 2025), les configurations complètes destinées aux composants automobiles dépassant 300 000 $ lorsque des outillages spécialisés sont requis. Le bras robotique représente 30 à 40 % du coût total : les manipulateurs d’entrée de gamme commencent aux alentours de 28 000 $, tandis que les modèles haute vitesse pour le soudage à l’arc atteignent 60 000 $. La source d’alimentation de soudage, le dévidoir de fil et la torche ajoutent de 15 000 $ à 30 000 $. Les dispositifs de fixation et les positionneurs sur mesure — essentiels pour un positionnement répétable des pièces — varient de 20 000 $ à 50 000 $. Les enceintes de sécurité équipées de rideaux lumineux ou de clôtures nécessitent de 10 000 $ à 25 000 $. La main-d’œuvre d’intégration — incluant l’installation mécanique, la programmation des automates programmables (PLC), l’ajustement des paramètres de soudage et la validation de la sécurité — équivaut typiquement à 20 à 30 % du coût des équipements. Les petites entreprises disposant d’une ingénierie interne limitée doivent prévoir les journées de service sur site d’un intégrateur, sa documentation et son soutien au démarrage. Même au bas de l’échelle, une station de soudage basée sur un cobot simple, avec outillage de base et sans axe externe, dépasse rarement 60 000 $ une fois tous les équipements auxiliaires inclus.
Facteurs de coûts cachés pour les PME : modernisation des lignes existantes et capacité limitée en ingénierie interne
Les petits fabricants découvrent souvent que le prix affiché d’un robot ne représente qu’une moitié de l’engagement réel. La modernisation d’une ligne de soudage existante exige couramment un renforcement du plancher, une mise à niveau du réseau électrique, une capacité accrue en air comprimé et une extraction massive des fumées — aucun de ces éléments n’apparaissant dans les devis standards. Ensemble, ces aménagements des installations peuvent ajouter de 15 000 $ à 40 000 $ avant le redémarrage de la production. Le personnel ingénieur interne limité contraint les ateliers à faire appel à des intégrateurs tiers pour la conception des procédés et la résolution des problèmes, ce qui augmente à la fois les coûts et les risques liés aux délais. La formation des opérateurs-programmeurs entraîne une baisse de la productivité pendant deux à quatre semaines, tandis que les contrats annuels de maintenance absorbent encore 5 à 10 % de la dépense en capital. Des facteurs plus subtils — tels que la variabilité des tolérances des pièces, nécessitant des améliorations en amont des opérations d’estampage ou l’ajout de postes d’inspection — s’accumulent rapidement. Dans les PME agiles, où un seul ingénieur assume plusieurs responsabilités, sous-estimer ces frais liés à l’étape d’intégration constitue la raison la plus fréquente pour laquelle les prévisions initiales de retour sur investissement s’avèrent nettement trop optimistes.
Avantages nets annuels : efficacité du travail, gains de qualité et cohérence du débit
Optimisation de la main-d’œuvre : réduction par rapport au réaffectement stratégique (perfectionnement, rétention, absorption des tâches indirectes)
Un robot de soudage automobile transforme — sans remplacer — la dynamique du travail. Les soudeurs qualifiés passent de tâches répétitives et éprouvantes sur le plan ergonomique à des activités à plus forte valeur ajoutée, telles que la programmation, l’inspection de la qualité et l’amélioration des procédés. Cela réduit le taux de rotation — souvent de 15 % ou plus dans les ateliers de soudage manuel — et préserve les savoir-faire institutionnels. Plutôt que d’éliminer des postes, les robots absorbent les pics de charge, libérant ainsi les soudeurs humains pour des travaux complexes et à faible volume, qui exigent un jugement. L’expérience industrielle montre qu’un seul robot peut assumer l’équivalent de 1,5 à 2 soudeurs à temps plein, compte tenu de la réduction des heures supplémentaires (couramment de 15 à 30 %) et de l’absorption des tâches indirectes. Les coûts de formation diminuent, car les nouveaux embauchés se concentrent sur l’exploitation du robot et la maintenance de base, plutôt que sur la maîtrise de la précision du soudage manuel — ce qui réduit les frais d’intégration de plusieurs milliers d’euros par employé. En définitive, les économies de main-d’œuvre proviennent de l’optimisation du potentiel de la main-d’œuvre, de l’accroissement de la productivité par employé et de la constitution d’une équipe plus résiliente.
Coûts évités liés aux retouches, aux déchets et aux heures supplémentaires — ainsi que la contribution des temps de cycle stables au respect des délais de livraison
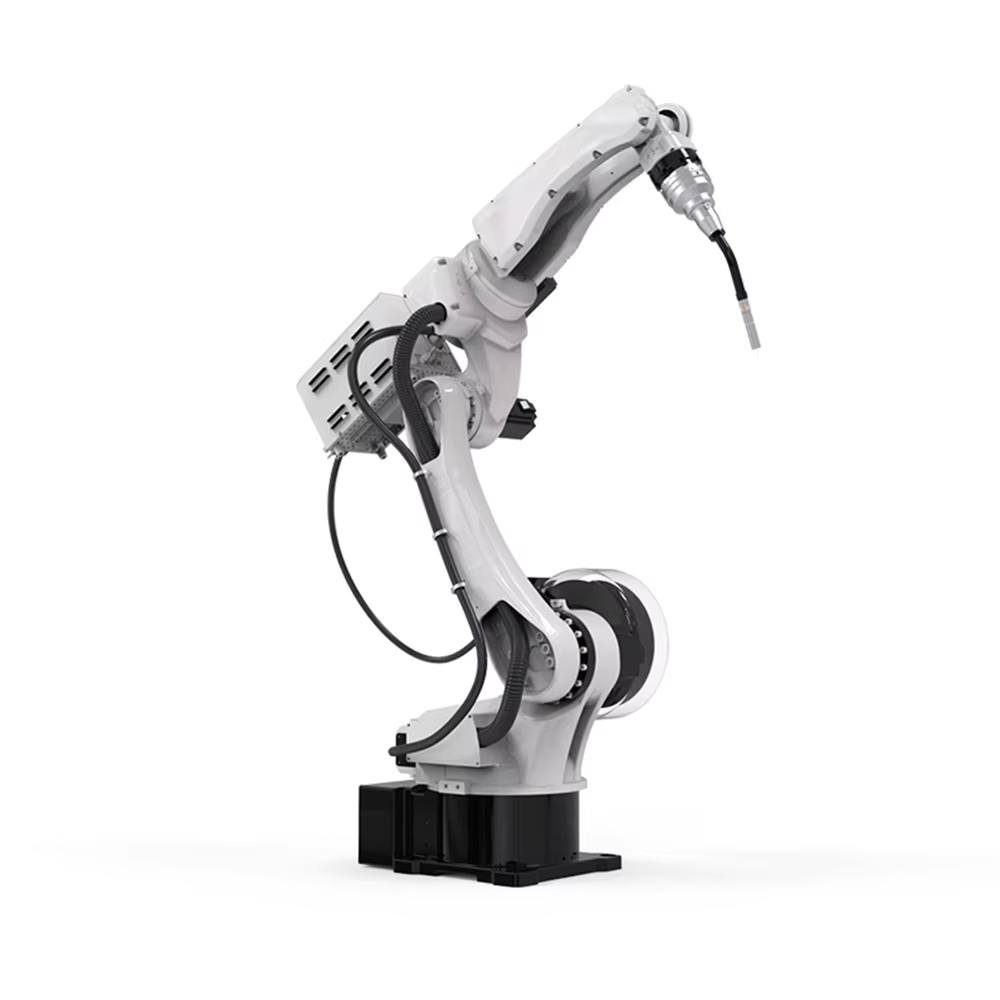
Les robots de soudage automobile assurent des démarrages d’arc, des angles de torche et des vitesses de déplacement répétables, ce qui réduit les taux de rebut de 30 à 80 % et la variance dimensionnelle de 30 à 70 %, selon les références industrielles. Moins de pièces défectueuses signifient moins de meulage, de re-soudage et de gaspillage de matériaux — des économies directes qui s’accumulent. Une qualité constante réduit également les réclamations sous garantie et les retours clients, protégeant ainsi les marges. Les frais supplémentaires liés aux heures supplémentaires diminuent à mesure que les temps de cycle se stabilisent : un robot soude à un rythme constant, sans être affecté par la fatigue, ce qui permet de réduire les heures supplémentaires de 15 à 30 % dans de nombreux ateliers de petite taille. Plus important encore, des temps de cycle stables permettent une planification de la production plus fiable. Lorsque chaque pièce est produite dans une fenêtre temporelle prévisible, les files d’attente en aval — assemblage et inspection — fonctionnent de façon fluide, améliorant ainsi les taux de livraison dans les délais. Pour les fabricants de petite taille, le respect des engagements de livraison renforce la confiance des clients et sécurise les commandes répétées. La combinaison d’un rendement initial accru, d’un rebut réduit et d’un débit prévisible améliore la santé financière au-delà des seules économies sur les coûts de main-d’œuvre.
Utilisation dans des conditions réelles : mesurer la capacité réelle et éviter les pièges courants liés au retour sur investissement
Le retour sur investissement réel d’un robot de soudage automobile dépend du nombre effectif de pièces conformes sortant de la cellule par poste de travail — et non du maximum théorique indiqué sur la fiche technique. Les ateliers qui fondent leurs calculs d’investissement uniquement sur le temps de soudage actif surestiment régulièrement le débit réel de 30 à 40 %.
Mesure du débit réel par rapport au débit théorique : temps de cycle de référence pour le chargement, le soudage, l’inspection et la reprise
Un robot peut effectuer une soudure en 45 secondes, mais l’intervalle complet pour une pièce dépasse souvent 90 secondes lorsqu’on inclut le chargement manuel, la vérification du serrage et les contrôles visuels post-soudure. Des études sectorielles montrent que les tâches non liées à la soudure — manutention des pièces, dressage de l’électrode et inspections obligatoires en cours de processus — représentent près de la moitié du temps de cycle de la cellule. Les petites entreprises qui ne mesurent que le segment de soudure passent ainsi à côté des consommateurs de temps les plus importants. L’établissement de références précises pour chaque activité révèle une production réelle généralement comprise entre 55 % et 70 % de la capacité nominale du robot. Sans ces données issues du terrain, les projections de retour sur investissement deviennent pure fiction, et les engagements de capacité, aussi séduisants soient-ils sur une feuille de calcul, ne se concrétisent pas lors d’une production en trois postes.
Les 3 pièges principaux de surestimation : pénalités de changement de série, pénuries de pièces en amont et goulots d’étranglement aux inspections en aval
Même des références précises de temps de cycle peuvent être sapées par trois pertes cachées que les petites entreprises sous-estiment fréquemment :
- Pénalités de changement de série – Les changements fréquents de numéros de pièce entraînent des remplacements d’outillages, des rappels de programmes et des vérifications initiales, ce qui consomme 12 à 18 % du temps disponible. Une ligne produisant cinq variantes par jour peut perdre davantage de capacité en raison des changements de série qu’à cause de défauts de soudure.
- Pénuries de pièces en amont – Les cellules robotisées restent inactives lorsque les postes précédents (emboutissage ou pliage) accusent du retard. L’absence d’un support ou l’alimentation défectueuse d’un panneau peuvent interrompre la production pendant 20 à 40 minutes, réduisant les taux d’utilisation et générant des coûts liés à l’inactivité du personnel.
- Goulots d’étranglement en inspection en aval – Lorsque les étapes de contrôle dimensionnel post-soudure ou les machines à mesurer tridimensionnelles ne parviennent pas à suivre le rythme, les pièces finies s’accumulent. Cela oblige les robots à entrer en état d’attente, réduisant leur débit horaire effectif et faussant la capacité nette utilisée dans les calculs de retour sur investissement.
Cadre de calcul du ROI pour les petites entreprises : location, robots collaboratifs et tests de sensibilité
Modèle de ROI adapté aux PME pour robots de soudage automobile, incluant une analyse de sensibilité à l’utilisation et au mix de pièces
Un modèle pratique de retour sur investissement (ROI) pour un petit fabricant doit tenir compte de deux variables critiques souvent ignorées dans les calculateurs standard : l’utilisation réelle et la volatilité du mix de pièces. Un cadre simple compare les bénéfices nets annuels à l’investissement initial total. Le bénéfice net annuel correspond à la somme des gains d’efficacité main-d’œuvre (redéploiement ou réduction), de l’évitement des déchets et des retouches (généralement 3 à 5 % du coût total de production) et de la valeur d’une régularité accrue du débit. Cette somme est ensuite divisée par le coût total du système — matériel, outillages, infrastructure de sécurité et intégration — afin d’obtenir une période de retour brut.
La véritable puissance du modèle apparaît lors des analyses de sensibilité. Si le taux d’utilisation passe d’un objectif prévu de 85 % à un niveau plus réaliste de 65 %, le bénéfice net annuel diminue proportionnellement, allongeant ainsi la période de retour de plusieurs mois, voire d’une année entière. Un tableau illustre clairement cet impact :
| Taux d'utilisation | Bénéfice net annuel (USD) | Coût du système (USD) | Période de retour (années) |
|---|---|---|---|
| 85% | 42,000 | 75,000 | 1.8 |
| 65% | 32,000 | 75,000 | 2.3 |
| 50% | 24,700 | 75,000 | 3.0 |
La sensibilité au mélange des pièces est tout aussi essentielle. Un atelier qui traite trois références avec des changements rapides obtient un retour sur investissement (ROI) radicalement différent de celui d’un atelier qui soude vingt références avec des pénalités de changement de trente minutes. Le modèle doit ajuster les hypothèses relatives aux temps de cycle et aux taux de rebut pour chaque référence, en les pondérant selon leur volume de production. Ce calcul de moyenne pondérée évite qu’une seule pièce à fort volume et forte marge ne masque les pertes engendrées par d’autres opérations, fournissant ainsi une estimation nette du bénéfice qui reflète fidèlement la réalité opérationnelle.
Location versus dépense en capital (capex) et soudage ponctuel par cobot comme point d’entrée à moindre risque, avec des délais comparatifs de rentabilisation
La structure de financement transforme le profil de risque pour un petit fabricant. Un modèle classique d’investissement en immobilisations exige une importante trésorerie initiale, mais la location transforme cet investissement en une dépense opérationnelle mensuelle prévisible. Une location typique peut ne pas exiger d’acompte, avec des paiements étalés sur 36 à 60 mois. Cela préserve le fonds de roulement destiné aux matières premières ou à d’autres besoins de production. Bien que le coût total de la location soit plus élevé sur la durée de vie de l’actif, elle offre immédiatement un scénario positif pour la trésorerie si le bénéfice net mensuel généré par le robot dépasse le paiement mensuel de location. Dans ce contexte, le délai de rentabilisation peut être instantané du point de vue de la trésorerie.
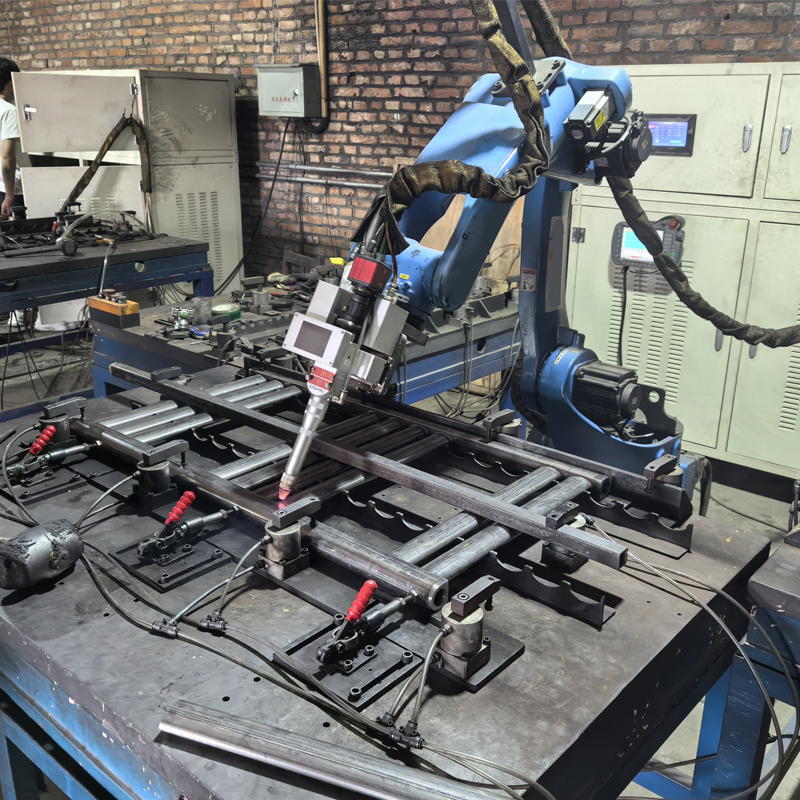
Un système de soudage par points à l’aide d’un cobot constitue un point d’entrée technique et financier à moindre risque. Ces systèmes sont généralement proposés à un prix compris entre 50 000 $ et 100 000 $, intégration complète incluse, contre 100 000 $ à plus de 250 000 $ pour un robot industriel traditionnel équipé d’enceintes de sécurité rigides. Leur capacité à être déployés ailleurs représente un avantage financier clé : un cobot monté sur une base mobile peut être déplacé d’une famille de pièces à une autre en quelques minutes seulement, réduisant ainsi directement la pénalité liée aux changements de série et les risques de faible taux d’utilisation qui nuisent gravement aux calculs de retour sur investissement (ROI). Pour une petite entreprise, commencer par louer un cobot dédié à une famille de pièces stable et à fort volume permet d’atteindre un délai de récupération du capital investi mesuré en mois — et non en années. Cela permet à l’équipe d’acquérir des compétences en programmation et de valider les procédés avant de s’engager dans l’implantation d’une cellule d’automatisation plus vaste et dédiée, en finançant cette évolution grâce aux flux de trésorerie générés par le premier succès.
FAQ
Quel est le coût d’un robot de soudage automobile ?
Le coût d’une cellule robotique clé en main pour la soudure automobile se situe généralement entre 175 000 $ et 250 000 $, les systèmes basés sur des cobots d’entrée de gamme étant disponibles à partir de 60 000 $.
Quels sont certains coûts cachés liés à l’intégration d’un robot de soudure automobile ?
Les coûts cachés comprennent les aménagements des locaux, tels que le renforcement du plancher, la mise à niveau du réseau électrique et l’augmentation de la capacité en air comprimé. En outre, une ingénierie interne limitée peut entraîner des frais d’intégration et de dépannage plus élevés.
Comment les robots de soudure automobile améliorent-ils l’efficacité de la main-d’œuvre ?
Les robots de soudure automobile permettent aux soudeurs qualifiés de se concentrer sur des tâches à plus forte valeur ajoutée, telles que la programmation et l’inspection de la qualité, tout en réduisant le taux de rotation du personnel et l’absorption de tâches indirectes.
Quels sont les principaux écueils affectant le retour sur investissement (ROI) des robots de soudure automobile ?
Les écueils courants incluent la surestimation de la capacité théorique, la sous-estimation des pénalités liées aux changements de série, ainsi que la méconnaissance des pénuries de pièces en amont ou des goulots d’étranglement en aval.
Quel est l’avantage de louer un robot de soudure automobile ?
La location réduit la charge financière initiale, transformant l’investissement en une dépense mensuelle prévisible. Cette approche est particulièrement avantageuse pour les petits fabricants souhaitant atteindre rapidement une trésorerie positive.
Table des matières
- Investissement initial : ce que les petits fabricants paient réellement pour un robot de soudage automobile
-
Avantages nets annuels : efficacité du travail, gains de qualité et cohérence du débit
- Optimisation de la main-d’œuvre : réduction par rapport au réaffectement stratégique (perfectionnement, rétention, absorption des tâches indirectes)
- Coûts évités liés aux retouches, aux déchets et aux heures supplémentaires — ainsi que la contribution des temps de cycle stables au respect des délais de livraison
- Utilisation dans des conditions réelles : mesurer la capacité réelle et éviter les pièges courants liés au retour sur investissement
- Cadre de calcul du ROI pour les petites entreprises : location, robots collaboratifs et tests de sensibilité
-
FAQ
- Quel est le coût d’un robot de soudage automobile ?
- Quels sont certains coûts cachés liés à l’intégration d’un robot de soudure automobile ?
- Comment les robots de soudure automobile améliorent-ils l’efficacité de la main-d’œuvre ?
- Quels sont les principaux écueils affectant le retour sur investissement (ROI) des robots de soudure automobile ?
- Quel est l’avantage de louer un robot de soudure automobile ?