
 EN
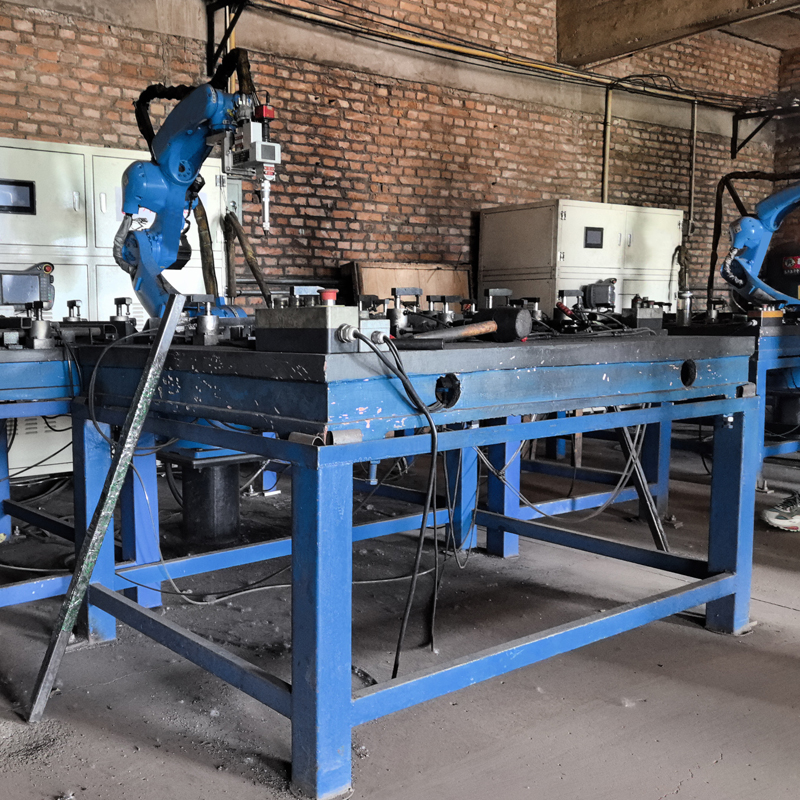
Inversión inicial: ¿Qué pagan realmente los fabricantes pequeños por un robot de soldadura para automóviles?
Hardware principal, dispositivos de sujeción, cabinas de seguridad y mano de obra de integración
Una celda robotizada llave-en-mano para soldadura de automóviles cuesta típicamente entre 175 000 y 250 000 USD (estimaciones del sector para 2025), mientras que configuraciones integrales para componentes automotrices superan los 300 000 USD cuando se requiere herramientería especializada. El brazo robot representa del 30 al 40 % del costo total: manipuladores de entrada comienzan cerca de los 28 000 USD, mientras que modelos de soldadura por arco de alta velocidad alcanzan los 60 000 USD. La fuente de energía de soldadura, el alimentador de alambre y la pistola aportan entre 15 000 y 30 000 USD. Los accesorios personalizados y los posicionadores —críticos para la localización repetible de piezas— oscilan entre 20 000 y 50 000 USD; las cabinas de seguridad con cortinas fotoeléctricas o vallas requieren entre 10 000 y 25 000 USD. La mano de obra de integración —incluyendo instalación mecánica, programación de PLC, ajuste de parámetros de soldadura y validación de seguridad— equivale típicamente al 20–30 % del costo de los equipos. Los fabricantes pequeños con ingeniería interna limitada deben presupuestar los días de servicio en campo del integrador, la documentación y el soporte para puesta en marcha. Incluso en el extremo inferior, una estación de soldadura basada en un cobot sencillo, con herramientería básica y sin eje externo, rara vez baja de los 60 000 USD una vez que se incluyen todos los accesorios.
Factores ocultos de costos para PYME: modernización de líneas antiguas y capacidad limitada de ingeniería interna
Los fabricantes pequeños suelen descubrir que el precio anunciado del robot representa solo la mitad del compromiso real. La modernización de una línea de soldadura existente normalmente exige reforzar el piso, actualizar el suministro eléctrico, incrementar la capacidad de aire comprimido y contar con un sistema de extracción de humos de alto volumen, ninguno de los cuales figura en las cotizaciones estándar. En conjunto, estas modificaciones de la instalación pueden agregar entre 15 000 y 40 000 dólares antes de que se reinicie la producción. La limitada capacidad de ingeniería interna obliga a los talleres a recurrir a integradores externos para el diseño del proceso y la resolución de problemas, lo que aumenta tanto el costo como el riesgo en el cronograma. La capacitación de operadores-programadores consume de dos a cuatro semanas con una reducción de la productividad, y los contratos anuales de mantenimiento absorben otro 5–10 % del gasto de capital. Factores menos evidentes —como la variabilidad en las tolerancias de las piezas, que exige mejoras previas en el estampado o estaciones adicionales de inspección— se acumulan rápidamente. En entornos ágiles de pymes, donde un solo ingeniero asume múltiples funciones, subestimar estos gastos de integración es la causa más frecuente de que las proyecciones iniciales de ROI resulten demasiado optimistas.
Beneficios netos anuales: eficiencia laboral, mejoras de calidad y consistencia del rendimiento
Optimización laboral: reducción frente a reasignación estratégica (capacitación avanzada, retención, absorción de tareas indirectas)
Un robot de soldadura para automóviles transforma—no sustituye—la dinámica laboral. Los soldadores calificados pasan de tareas repetitivas y ergonómicamente exigentes a trabajos de mayor valor, como la programación, la inspección de calidad y la mejora de procesos. Esto reduce la rotación laboral—que suele superar el 15 % en talleres de soldadura manual—y preserva el conocimiento institucional. En lugar de eliminar puestos, los robots absorben la carga excesiva durante los picos de producción, liberando a los soldadores humanos para trabajos complejos y de bajo volumen que requieren juicio profesional. La experiencia industrial demuestra que un solo robot puede cubrir el equivalente de 1,5 a 2 soldadores a tiempo completo, al considerar la reducción de horas extras (habitualmente del 15 al 30 %) y la absorción de tareas indirectas. Los costos de capacitación disminuyen, ya que los nuevos empleados se enfocan en la operación del robot y el mantenimiento básico, en vez de dominar la destreza necesaria para la soldadura manual, lo que reduce los gastos de incorporación en miles de dólares por empleado. En última instancia, los ahorros laborales provienen de maximizar el potencial de la fuerza laboral, incrementar la productividad por empleado y construir un equipo más resistente.
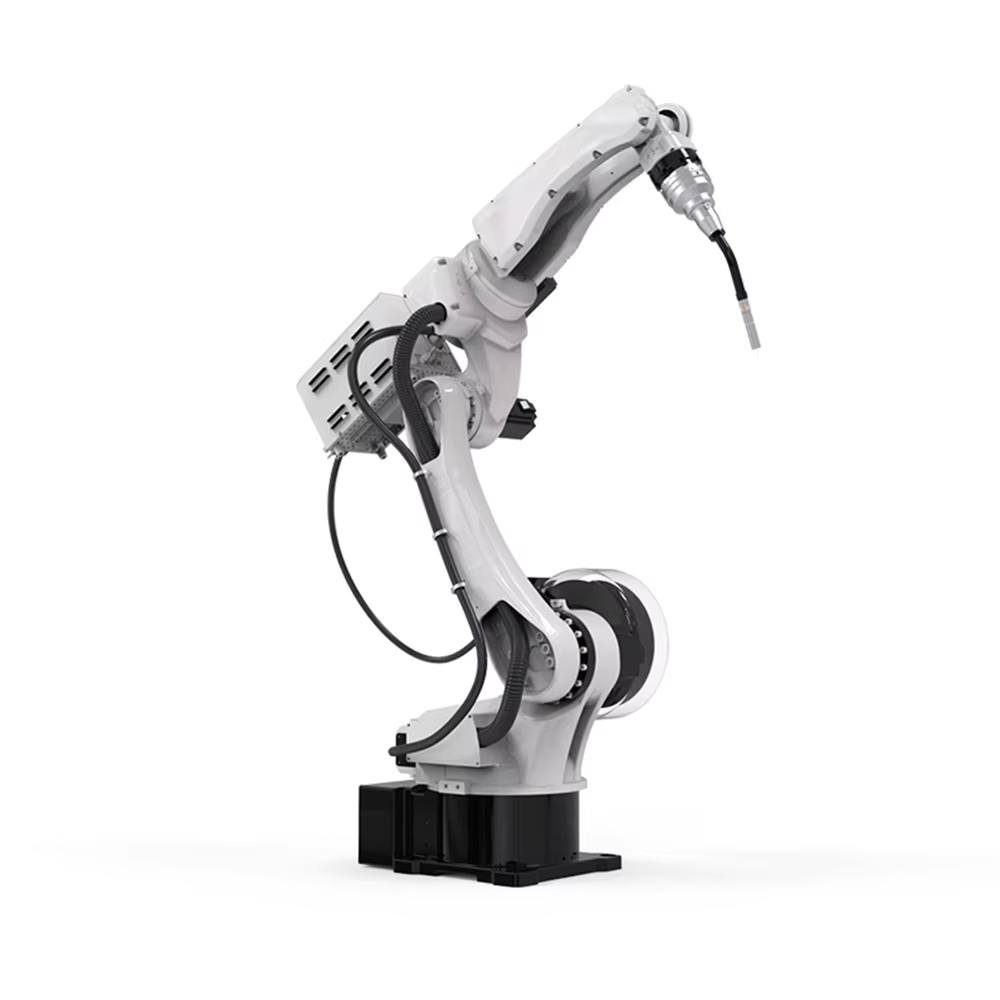
Costos evitados por retrabajo, desechos y horas extraordinarias, además de la contribución de tiempos de ciclo estables a la entrega puntual
Los robots de soldadura para automóviles ofrecen arranques de arco, ángulos de la antorcha y velocidades de desplazamiento repetibles, lo que reduce las tasas de desecho en un 30–80 % y disminuye la variación dimensional en un 30–70 %, según los estándares industriales. Menos piezas defectuosas significan menos rectificado, re-soldadura y desperdicio de materiales: ahorros directos de costos que se acumulan. La calidad constante también reduce las reclamaciones bajo garantía y las devoluciones de clientes, protegiendo los márgenes. Los gastos por horas extras disminuyen al estabilizarse los tiempos de ciclo; un robot solda a ritmo constante, sin verse afectado por la fatiga, reduciendo las horas extras en un 15–30 % en muchas pequeñas empresas. Más importante aún, los tiempos de ciclo estables permiten una mejor programación de la producción. Cuando cada pieza se completa dentro de una ventana predecible, las colas de ensamblaje e inspección posteriores fluyen sin interrupciones, mejorando así los índices de entrega puntual. Para los fabricantes pequeños, cumplir con los plazos acordados fortalece la confianza del cliente y asegura pedidos repetidos. La combinación de mayor rendimiento en la primera pasada, menor desecho y capacidad de producción predecible mejora la salud financiera más allá de los ahorros en mano de obra.
Utilización en condiciones reales: medición de la capacidad real y prevención de errores comunes en el retorno de la inversión
El retorno real de la inversión (ROI) de un robot de soldadura para automóviles depende del número real de piezas correctas que salen de la celda por turno, no del máximo teórico indicado en la hoja de especificaciones. Los talleres que basan sus cálculos de recuperación únicamente en el tiempo de arco activo suelen sobreestimar la producción real en un 30–40 %.
Medición de la producción real frente a la teórica: tiempos base de carga, soldadura, inspección y retrabajo
Un robot puede realizar una soldadura en 45 segundos, pero el intervalo total para una pieza suele superar los 90 segundos al incluir la carga manual, la verificación del sujeción y las inspecciones visuales posteriores a la soldadura. Estudios industriales indican que las tareas no relacionadas con la soldadura —manipulación de piezas, limpieza del electrodo y revisiones obligatorias durante el proceso— representan casi la mitad del tiempo total del ciclo celular. Por tanto, las pequeñas empresas que solo registran el segmento de soldadura pasan por alto los consumidores más importantes de tiempo. Establecer referencias base para cada actividad revela una producción real que típicamente equivale al 55–70 % de la capacidad nominal del robot. Sin estas cifras reales, las proyecciones de retorno de la inversión (ROI) se convierten en ficción, y las promesas de capacidad que parecen atractivas en una hoja de cálculo no se materializan durante una jornada productiva de tres turnos.
Los tres errores más comunes de sobreestimación: penalizaciones por cambio de configuración, escasez de piezas en etapas anteriores y cuellos de botella en inspecciones posteriores
Incluso unas referencias base precisas del ciclo pueden verse socavadas por tres pérdidas ocultas que las pequeñas empresas suelen subestimar:
- Penalizaciones por cambio de configuración – Los cambios frecuentes de números de pieza añaden la sustitución de fijaciones, la recuperación de programas y la verificación del primer artículo, consumiendo el 12–18 % del tiempo disponible. Una línea que fabrica cinco variantes diarias puede perder más capacidad en cambios de configuración que por defectos de soldadura.
- Faltantes de piezas en etapas anteriores – Las celdas robóticas permanecen inactivas cuando las estaciones previas de estampado o doblado se retrasan. La ausencia de un soporte o la alimentación incorrecta de un panel pueden detener la producción durante 20–40 minutos, reduciendo las tasas de utilización y generando costos por tiempo improductivo de la mano de obra.
- Cuellos de botella en inspección posterior – Cuando las etapas posteriores a la soldadura, como la medición dimensional o las máquinas de medición por coordenadas, no logran mantener el ritmo, las piezas terminadas se acumulan. Esto obliga a los robots a entrar en estados de espera, disminuyendo su rendimiento horario efectivo y distorsionando la capacidad neta utilizada en los cálculos de retorno de la inversión.
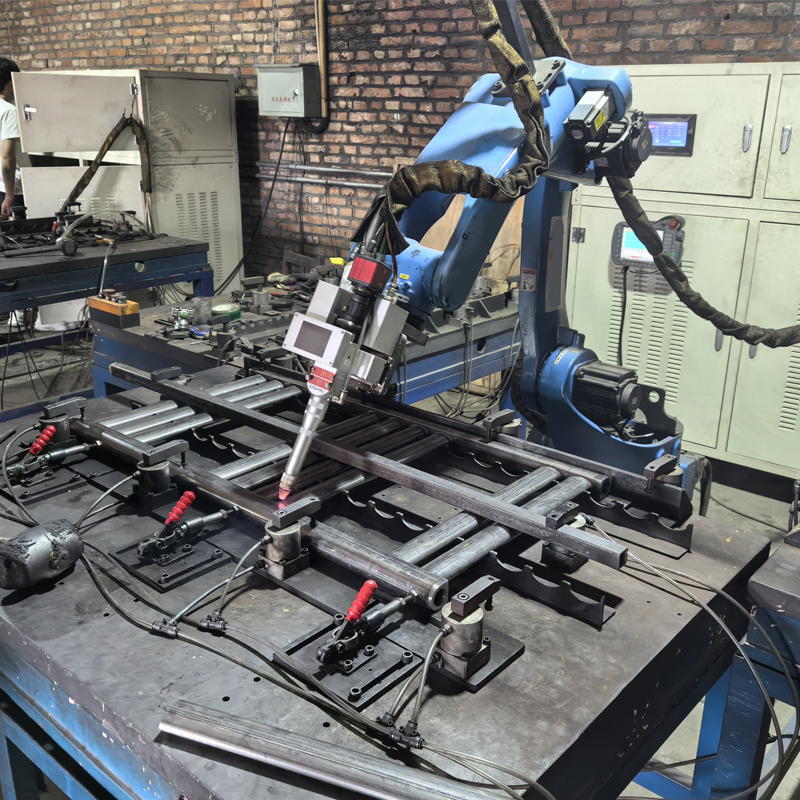
Marco de cálculo del ROI para pequeños fabricantes: arrendamiento, robots colaborativos y pruebas de sensibilidad
Modelo de ROI para robots de soldadura automotriz adaptado a PYMEs, con análisis de sensibilidad respecto a la utilización y la mezcla de piezas
Un modelo práctico de retorno de la inversión (ROI) para un pequeño fabricante debe tener en cuenta dos variables críticas que suelen ignorarse en las calculadoras estándar: la utilización real y la volatilidad de la mezcla de piezas. Un marco sencillo compara los beneficios netos anualizados con la inversión total inicial. El beneficio neto anual es la suma de las ganancias en eficiencia laboral (reubicación o reducción de personal), la evitación de desechos y retrabajos (típicamente del 3 % al 5 % del costo total de producción) y el valor de la consistencia en la capacidad de producción. Esta suma se divide luego entre el costo total del sistema —hardware, herramientas, infraestructura de seguridad e integración— para obtener un período de recuperación bruto.
El verdadero poder del modelo surge mediante pruebas de sensibilidad. Si la utilización disminuye del 85 % previsto a un nivel más realista del 65 %, el beneficio neto anual se reduce proporcionalmente, alargando el período de recuperación varios meses o incluso un año completo. Una tabla ilustra claramente este impacto:
| Tasa de Utilización | Beneficio neto anual (USD) | Costo del sistema (USD) | Período de recuperación (años) |
|---|---|---|---|
| 85% | 42,000 | 75,000 | 1.8 |
| 65% | 32,000 | 75,000 | 2.3 |
| 50% | 24,700 | 75,000 | 3.0 |
La sensibilidad al mix de piezas es igualmente fundamental. Un taller que fabrica tres referencias con cambios rápidos obtiene un retorno de la inversión (ROI) notablemente distinto al de otro que suelda veinte referencias con penalizaciones de cambio de treinta minutos. El modelo debe ajustar las suposiciones sobre los tiempos de ciclo y las tasas de desecho para cada referencia, ponderándolas según su volumen de producción. Calcular esta media ponderada evita que una única pieza de alto volumen y alto margen oculte las pérdidas generadas en otros trabajos, arrojando una cifra neta de beneficio que refleje fielmente la realidad operativa.
Arrendamiento frente a inversión en activo fijo (capex) y soldadura puntual con cobots como punto de entrada de menor riesgo, con plazos comparativos de recuperación de la inversión
La estructura de financiación transforma el perfil de riesgo para un fabricante pequeño. Un modelo tradicional de gasto de capital exige una cantidad significativa de efectivo inicial, pero el arrendamiento convierte esto en un gasto operativo mensual predecible. Un arrendamiento típico podría requerir $0 de pago inicial, con pagos estructurados durante 36 a 60 meses. Esto preserva el capital de trabajo para materias primas u otras necesidades de producción. Aunque el costo total del arrendamiento es mayor a lo largo de la vida útil del activo, ofrece un escenario inmediatamente positivo para el flujo de efectivo si el beneficio neto mensual del robot supera el pago mensual del arrendamiento. En este contexto, la recuperación de la inversión puede ser instantánea desde una perspectiva de efectivo.
Un sistema de soldadura por puntos con cobot representa un punto de entrada técnico y financiero de menor riesgo. Estos sistemas suelen tener un precio integrado completo de entre 50 000 y 100 000 USD, frente a los 100 000 a 250 000 USD o más de un robot industrial tradicional con cabinas de seguridad fijas. Su capacidad de reubicación es una ventaja financiera clave: un cobot montado sobre una base móvil puede trasladarse entre distintas familias de piezas en cuestión de minutos, reduciendo directamente la penalización por cambio de configuración y los riesgos de baja utilización que socavan los cálculos de retorno de la inversión (ROI). Para un taller pequeño, comenzar con un cobot alquilado dedicado a una familia de piezas estable y de alto volumen puede lograr un periodo de recuperación de la inversión en efectivo medido en meses, no en años. Esto permite al equipo desarrollar competencias de programación y validar procesos antes de comprometerse con una célula de automatización mayor y especializada, utilizando el flujo de efectivo generado por el primer éxito para financiar el crecimiento futuro.
Preguntas frecuentes
¿Cuánto cuesta un robot de soldadura para automóviles?
El costo de una celda robotizada llave en mano para soldadura de automóviles suele oscilar entre 175 000 USD y 250 000 USD, con sistemas basados en cobots de nivel de entrada disponibles desde tan solo 60 000 USD.
¿Cuáles son algunos costos ocultos al integrar un robot de soldadura para automóviles?
Los costos ocultos incluyen modificaciones de la instalación, como refuerzo del piso, mejora del servicio eléctrico y aumento de la capacidad de aire comprimido. Además, la limitada ingeniería interna puede derivar en mayores gastos de integración y resolución de problemas.
¿Cómo mejoran los robots de soldadura para automóviles la eficiencia laboral?
Los robots de soldadura para automóviles permiten que los soldadores calificados se centren en tareas de mayor valor, como la programación y la inspección de calidad, reduciendo así la rotación y la absorción de tareas indirectas.
¿Cuáles son las trampas más comunes para el retorno de la inversión (ROI) en robots de soldadura para automóviles?
Las trampas más comunes para el ROI incluyen sobreestimar la capacidad teórica, subestimar las penalizaciones por cambio de configuración y pasar por alto escasez de piezas aguas arriba o cuellos de botella aguas abajo.
¿Cuál es la ventaja de arrendar un robot de soldadura para automóviles?
El leasing reduce la carga financiera inicial, convirtiendo la inversión en un gasto mensual predecible. Este enfoque es especialmente ventajoso para los pequeños fabricantes que buscan operaciones inmediatamente positivas en flujo de efectivo.
Tabla de Contenidos
- Inversión inicial: ¿Qué pagan realmente los fabricantes pequeños por un robot de soldadura para automóviles?
- Beneficios netos anuales: eficiencia laboral, mejoras de calidad y consistencia del rendimiento
- Utilización en condiciones reales: medición de la capacidad real y prevención de errores comunes en el retorno de la inversión
-
Marco de cálculo del ROI para pequeños fabricantes: arrendamiento, robots colaborativos y pruebas de sensibilidad
- Modelo de ROI para robots de soldadura automotriz adaptado a PYMEs, con análisis de sensibilidad respecto a la utilización y la mezcla de piezas
- Arrendamiento frente a inversión en activo fijo (capex) y soldadura puntual con cobots como punto de entrada de menor riesgo, con plazos comparativos de recuperación de la inversión
-
Preguntas frecuentes
- ¿Cuánto cuesta un robot de soldadura para automóviles?
- ¿Cuáles son algunos costos ocultos al integrar un robot de soldadura para automóviles?
- ¿Cómo mejoran los robots de soldadura para automóviles la eficiencia laboral?
- ¿Cuáles son las trampas más comunes para el retorno de la inversión (ROI) en robots de soldadura para automóviles?
- ¿Cuál es la ventaja de arrendar un robot de soldadura para automóviles?