
 EN
Anfangsinvestition: Was kleine Hersteller tatsächlich für einen Auto-Schweißroboter zahlen
Kernhardware, Vorrichtungen, Sicherheitsgehäuse und Integrationsaufwand
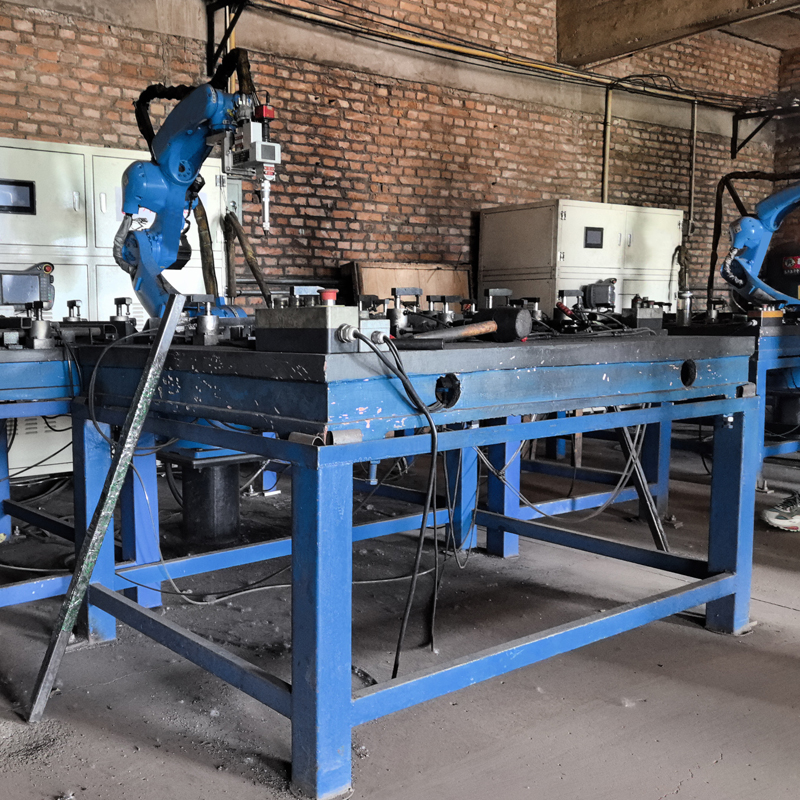
Eine schlüsselfertige Roboterzellenanlage für das Autokarosseriewelding kostet typischerweise zwischen 175.000 und 250.000 US-Dollar (Schätzungen der Branche für 2025); Komplettlösungen für Automobilkomponenten übersteigen bei Bedarf spezieller Werkzeuge 300.000 US-Dollar. Der Roboterarm macht 30–40 % der Gesamtkosten aus – Einsteiger-Manipulatoren beginnen bei rund 28.000 US-Dollar, während Hochgeschwindigkeits-Lichtbogen-Schweißmodelle bis zu 60.000 US-Dollar erreichen. Die Schweißstromquelle, der Drahtvorschub und die Schweißpistole schlagen mit 15.000 bis 30.000 US-Dollar zu Buche. Individuelle Spannvorrichtungen und Positionierer – entscheidend für eine wiederholgenaue Teilepositionierung – liegen zwischen 20.000 und 50.000 US-Dollar; Sicherheitsumhausungen mit Lichtvorhängen oder Schutzzäunen erfordern 10.000 bis 25.000 US-Dollar. Die Integrationsarbeit – inklusive mechanischer Montage, SPS-Programmierung, Einstellung der Schweißparameter und Sicherheitsvalidierung – beträgt typischerweise 20–30 % der Ausrüstungskosten. Kleinere Hersteller mit begrenzter internen Ingenieurkapazität müssen zusätzliche Kosten für die Vor-Ort-Service-Tage eines Systemintegrators, Dokumentation und Inbetriebnahmesupport einplanen. Selbst am unteren Ende liegt eine einfache cobotbasierte Schweißstation mit Grundausstattung und ohne externe Achse selten unter 60.000 US-Dollar, sobald sämtliche Zusatzkomponenten berücksichtigt sind.
Versteckte Kostenfaktoren für KMU: Nachrüstung bestehender Fertigungslinien und begrenzte interne Ingenieurkapazitäten
Kleine Hersteller stellen häufig fest, dass der angegebene Roboterpreis nur die Hälfte des tatsächlichen Engagements darstellt. Die Nachrüstung einer bestehenden Schweißanlage erfordert üblicherweise eine Verstärkung des Hallenbodens, einen Ausbau der elektrischen Versorgung, zusätzliche Druckluftkapazität sowie eine Hochleistungs-Absauganlage für Schweißrauch – all diese Komponenten fehlen jedoch in Standardangeboten. Insgesamt können diese baulichen Anpassungen vor Wiederaufnahme der Produktion 15.000 bis 40.000 US-Dollar kosten. Aufgrund begrenzter interner Ingenieurkapazitäten sind Betriebe gezwungen, externe Systemintegratoren für Prozessgestaltung und Fehlerbehebung heranzuziehen, was sowohl Kosten als auch Zeitplanrisiken erhöht. Die Schulung von Operator-Programmierern beansprucht zwei bis vier Wochen mit reduzierter Durchsatzleistung, und jährliche Wartungsverträge belasten weitere 5–10 % der Investitionskosten. Subtilere Faktoren – etwa Toleranzschwankungen bei Werkstücken, die Verbesserungen im vorgelagerten Stanzprozess oder zusätzliche Prüfstationen erfordern – summieren sich rasch. In schlanken KMU-Umgebungen, in denen ein einziger Ingenieur mehrere Aufgaben übernimmt, ist die Unterschätzung dieser Integrationskosten der häufigste Grund dafür, dass ursprüngliche ROI-Prognosen sich als deutlich zu optimistisch erweisen.
Jährliche Nettonutzen: Arbeitsplatzeffizienz, Qualitätsverbesserungen und Konsistenz der Durchsatzleistung
Arbeitsoptimierung: Reduktion im Vergleich zur strategischen Umverteilung (Weiterbildung, Mitarbeiterbindung, Übernahme indirekter Aufgaben)
Ein Roboter für das Autokarosseriewelding verändert – statt zu ersetzen – die Arbeitsdynamik. Geschulte Schweißer wechseln von sich wiederholenden, ergonomisch belastenden Aufgaben zu wertschöpfenderen Tätigkeiten wie Programmierung, Qualitätsprüfung und Prozessoptimierung. Dadurch sinkt die Fluktuation – oft um 15 % oder mehr in manuell arbeitenden Schweißbetrieben – und das betriebliche Wissen bleibt erhalten. Statt Stellen abzubauen, übernehmen Roboter bei Spitzenlasten Überstundenarbeit, sodass menschliche Schweißer für komplexe, kleinvolumige Aufgaben mit hohem Urteilsbedarf freigestellt werden. Erfahrungen aus der Branche zeigen, dass ein einzelner Roboter die Leistung von 1,5 bis 2 Vollzeit-Schweißern ersetzen kann, wenn man die Reduzierung von Überstunden (üblich: 15–30 %) sowie die Übernahme indirekter Aufgaben berücksichtigt. Die Schulungskosten sinken, da neue Mitarbeitende sich auf den Betrieb des Roboters und einfache Wartungsarbeiten konzentrieren – statt jahrelang die Feinheiten des manuellen Schweißens zu erlernen; dadurch verringern sich die Einarbeitungskosten pro Mitarbeiter um mehrere Tausend Euro. Letztlich entstehen Personaleinsparungen durch eine bessere Nutzung des Potenzials der Belegschaft, eine Steigerung der Produktivität pro Mitarbeiter und den Aufbau eines widerstandsfähigeren Teams.
Eingesparte Kosten für Nacharbeit, Ausschuss und Überstunden – zuzüglich des Beitrags stabiler Taktzeiten zur termingerechten Lieferung
Schweißroboter für Fahrzeuge liefern wiederholbare Lichtbogenstarts, Brennerwinkel und Fahrgeschwindigkeiten, wodurch laut Fertigungsbenchmarks Ausschussraten um 30–80 % und dimensionsbedingte Schwankungen um 30–70 % sinken. Weniger fehlerhafte Teile bedeuten weniger Schleifen, Nachschweißen und Materialverschwendung – direkte Kosteneinsparungen, die sich kumulativ auswirken. Gleichbleibende Qualität senkt zudem Garantieansprüche und Kundenrücksendungen und schützt so die Gewinnmargen. Überstundenaufwendungen verringern sich, da Taktzeiten stabil werden; ein Roboter schweißt mit konstanter Geschwindigkeit, unbeeinflusst von Ermüdung, und reduziert so die Überstunden in vielen kleinen Betrieben um 15–30 %. Noch entscheidender: Stabile Taktzeiten ermöglichen eine bessere Produktionsplanung. Sobald jedes Teil innerhalb eines vorhersehbaren Zeitfensters fertiggestellt wird, laufen nachgelagerte Montage- und Prüfprozesse reibungslos ab und steigern die Termintreue. Für kleine Hersteller stärkt die Einhaltung von Lieferzusagen das Vertrauen der Kunden und sichert Folgeaufträge. Die Kombination aus höherer Erst-Durchlauf-Quote, geringerem Ausschuss und vorhersehbarer Durchsatzleistung verbessert die finanzielle Gesundheit über die reinen Personalkosteneinsparungen hinaus.
Einsatz im praktischen Betrieb: Ermittlung der tatsächlichen Kapazität und Vermeidung gängiger ROI-Fehler
Die tatsächliche Rendite (ROI) eines Fahrzeug-Schweißroboters hängt davon ab, wie viele fehlerfreie Teile pro Schicht tatsächlich die Zelle verlassen – nicht von der theoretischen Maximalleistung, die in der technischen Spezifikation angegeben ist. Unternehmen, die ihre Amortisationsberechnungen ausschließlich auf der Lichtbogen-Einschaltdauer (arc-on time) basieren, überschätzen regelmäßig die tatsächliche Durchsatzleistung um 30–40 %.
Ermittlung der tatsächlichen gegenüber der theoretischen Ausbringung: Grundlagen für Zykluszeiten bei Be- und Entladen, Schweißen, Inspektion und Nacharbeit
Ein Roboter kann eine Schweißnaht möglicherweise in 45 Sekunden durchlaufen, doch das gesamte Teilintervall überschreitet oft 90 Sekunden, wenn man manuelles Laden, die Überprüfung der Spannvorrichtung und visuelle Nachschweißkontrollen einbezieht. Branchenstudien zeigen, dass Nicht-Schweißaufgaben – wie Teilehandling, Elektrodenschleifen und vorgeschriebene Zwischeninspektionen – nahezu die Hälfte der Zellzykluszeit ausmachen. Kleinere Hersteller, die ausschließlich den Schweißabschnitt verfolgen, übersehen daher die größten Zeitverbraucher. Die Etablierung von Referenzwerten für jede einzelne Aktivität offenbart eine reale Ausbringung, die typischerweise nur 55–70 % der Nennkapazität des Roboters beträgt. Ohne diese Realwerte werden ROI-Prognosen zu Fiktion, und Kapazitätsversprechen, die in einer Tabellenkalkulation attraktiv erscheinen, bleiben während eines Dreischichtbetriebs illusorisch.
Die drei häufigsten Überschätzungsfallen: Umrüstzeiten, Materialengpässe in vorgelagerten Prozessen und Prüfengpässe in nachgelagerten Prozessen
Selbst präzise Zyklen-Referenzwerte können durch drei versteckte Leistungsverluste untergraben werden, die kleine Betriebe häufig unterschätzen:
- Umrüstzeiten – Häufige Wechsel der Teilenummern erfordern Anpassungen der Spannvorrichtungen, das Aufrufen früherer Programme und die erneute Erstteilprüfung, wodurch 12–18 % der verfügbaren Zeit verloren gehen. Eine Linie, die täglich fünf Varianten fertigt, kann durch Umrüstungen mehr Kapazität einbüßen als durch Schweißfehler.
- Teileknappheit in vorgelagerten Prozessschritten – Roboterzellen stehen still, wenn vorgelagerte Stanz- oder Biegestationen zurückfallen. Ein fehlendes Halterelement oder eine falsch zugeführte Blechtafel kann die Produktion 20–40 Minuten lang zum Erliegen bringen, was die Auslastungsrate senkt und Kosten für Stillstandzeiten der Mitarbeiter verursacht.
- Prüfengpässe in nachgelagerten Prozessschritten – Wenn die Nachschweiß-Messung oder die Koordinatenmessmaschine nicht mithalten können, häufen sich fertige Teile an. Dadurch geraten Roboter in Wartezustände, die effektive stündliche Durchsatzleistung sinkt, und die für Amortisationsberechnungen verwendete Netto-Kapazität wird verfälscht.
Renditeberechnungsrahmen für kleine Hersteller: Leasing, kollaborative Roboter und Sensitivitätsanalysen
Für KMU zugeschnittenes ROI-Modell für Fahrzeug-Schweißroboter mit Auslastungs- und Variantenmix-Sensitivitätsanalyse
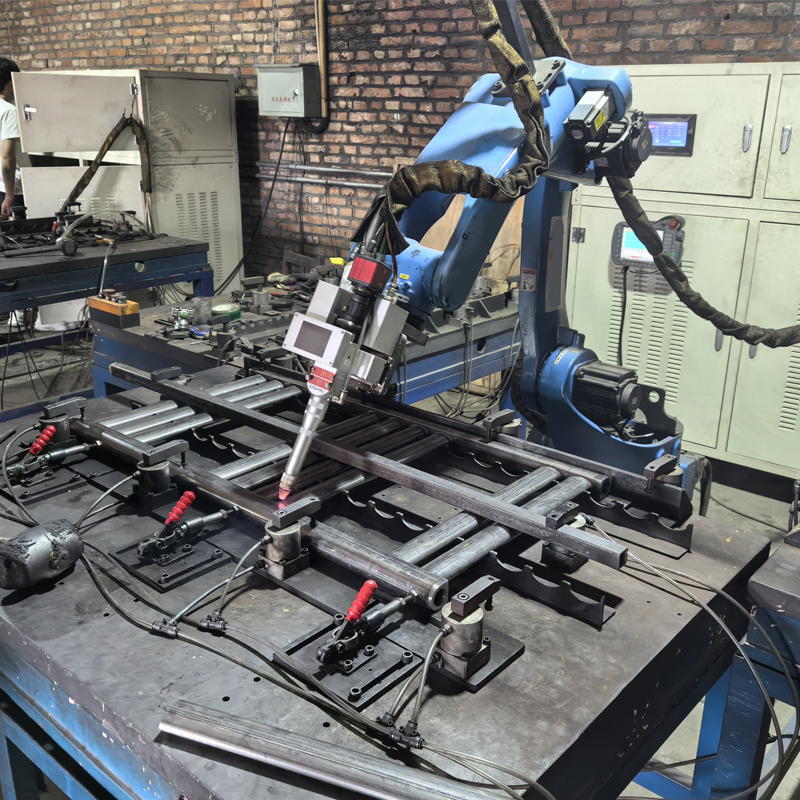
Ein praktisches ROI-Modell für einen kleinen Hersteller muss zwei kritische Variablen berücksichtigen, die in Standardrechnern oft vernachlässigt werden: die tatsächliche Auslastung und die Volatilität der Teilemischung. Ein einfaches Rahmenkonzept vergleicht die jährlich gerechneten Nettovorteile mit der gesamten Anfangsinvestition. Der jährliche Nettovorteil setzt sich zusammen aus Gewinnen durch verbesserte Arbeitseffizienz (Umschichtung oder Reduzierung von Personal), Vermeidung von Ausschuss und Nacharbeit (typischerweise 3–5 % der gesamten Produktionskosten) sowie dem Wert einer konsistenten Durchsatzleistung. Diese Summe wird dann durch die Gesamtsystemkosten – Hardware, Werkzeuge, Sicherheitsinfrastruktur und Integration – geteilt, um eine ungefilterte Amortisationsdauer zu ermitteln.
Die eigentliche Stärke des Modells zeigt sich bei der Sensitivitätsanalyse. Fällt die Auslastung von geplanten 85 % auf einen realistischeren Wert von 65 %, verringert sich der jährliche Nettovorteil proportional – wodurch sich die Amortisationsdauer um Monate oder sogar ein ganzes Jahr verlängert. Eine Tabelle verdeutlicht diesen Effekt klar:
| Nutzungssatz | Jährlicher Nettovorteil (US-Dollar) | Systemkosten (US-Dollar) | Amortisationsdauer (Jahre) |
|---|---|---|---|
| 85% | 42,000 | 75,000 | 1.8 |
| 65% | 32,000 | 75,000 | 2.3 |
| 50% | 24,700 | 75,000 | 3.0 |
Die Empfindlichkeit gegenüber Teilegemischen ist ebenso entscheidend. Ein Betrieb, der drei Teilenummern mit kurzen Umrüstzeiten bearbeitet, erzielt eine deutlich andere Rendite als ein Betrieb, der zwanzig Teilenummern schweißt und dabei jeweils 30 Minuten Umrüstzeit verliert. Das Modell sollte die Annahmen zu Zykluszeiten und Ausschussraten für jede Teilenummer anpassen und diese nach ihrem Produktionsvolumen gewichten. Durch diese gewichtete Durchschnittsberechnung wird verhindert, dass Verluste bei anderen Aufträgen durch einen einzigen hochvolumigen, hochprofitablen Auftrag verschleiert werden – das Ergebnis ist eine Nettonutzen-Berechnung, die die tatsächliche betriebliche Realität widerspiegelt.
Leasing versus Kapitalausgabe und kollaborative Roboter (Cobots) für Punktschweißen als risikoärmere Einstiegsmöglichkeit mit vergleichbaren Amortisationszeiträumen
Die Finanzierungsstruktur verändert das Risikoprofil für einen kleinen Hersteller. Ein traditionelles Kapitalausgabenmodell erfordert erhebliche Anfangszahlungen in bar, doch durch Leasing wird dies in eine vorhersehbare monatliche Betriebsausgabe umgewandelt. Eine typische Leasingvereinbarung sieht möglicherweise eine Anzahlung von 0 USD vor, wobei die Zahlungen über 36 bis 60 Monate gestreckt werden. Dadurch bleibt das Betriebskapital für Rohstoffe oder andere Produktionsbedarfe erhalten. Obwohl die Gesamtkosten des Leasings über die gesamte Nutzungsdauer des Assets höher sind, ergibt sich daraus unmittelbar ein cashflow-positives Szenario, sofern der monatliche Nettonutzen des Roboters die monatliche Leasingrate übersteigt. Die Amortisation ist in diesem Zusammenhang aus Sicht des Cashflows sofort gegeben.
Ein Cobots-Schweissystem stellt einen technisch und finanziell risikoärmeren Einstieg dar. Solche Systeme werden oft vollständig integriert zwischen 50.000 und 100.000 US-Dollar angeboten, im Vergleich zu 100.000 bis über 250.000 US-Dollar für einen herkömmlichen Industrieroboter mit festen Sicherheitsumhausungen. Ihre Wiedereinsatzfähigkeit ist ein entscheidender finanzieller Vorteil: Ein Cobots auf einer mobilen Basis kann innerhalb weniger Minuten zwischen verschiedenen Bauteilfamilien umgesetzt werden, wodurch die Wechselkosten und die Risiken einer geringen Auslastung – die die ROI-Berechnung stark beeinträchtigen – direkt reduziert werden. Für einen kleinen Betrieb kann der Einstieg mit einem geleasten Cobots für eine stabile, hochvolumige Bauteilfamilie eine Amortisationsdauer in Monaten – nicht Jahren – ermöglichen. Dadurch kann das Team Programmierkenntnisse und Prozessvalidierung schrittweise aufbauen, bevor es sich für eine grössere, dedizierte Automatisierungszelle entscheidet; der Cashflow aus dem ersten Erfolg finanziert dabei das zukünftige Wachstum.
FAQ
Wie viel kostet ein Auto-Schweissroboter?
Die Kosten für eine schlüsselfertige Roboterzelle zum Autoschweißen liegen typischerweise zwischen 175.000 USD und 250.000 USD; Systeme auf Basis von Cobots der Einstiegsklasse sind bereits ab 60.000 USD erhältlich.
Welche versteckten Kosten treten bei der Integration eines Autoschweißroboters auf?
Zu den versteckten Kosten zählen Anpassungen der Produktionsstätte, beispielsweise Verstärkung des Bodens, Leistungssteigerung der elektrischen Versorgung sowie Erweiterung der Druckluftkapazität. Zudem können begrenzte intern verfügbare Ingenieurkapazitäten zu höheren Integrations- und Fehlersuchkosten führen.
Wie steigern Autoschweißroboter die Arbeitseffizienz?
Autoschweißroboter ermöglichen es erfahrenen Schweißern, sich auf wertschöpfendere Aufgaben wie Programmierung und Qualitätsprüfung zu konzentrieren, wodurch sowohl die Fluktuation als auch die Absorption indirekter Tätigkeiten sinkt.
Welche sind die größten ROI-Stolpersteine bei Autoschweißrobotern?
Häufige ROI-Stolpersteine umfassen eine Überschätzung der theoretischen Kapazität, eine Unterschätzung der Wechselkosten sowie das Übersehen von Teileknappheit in vorgelagerten Prozessen oder Engpässen in nachgelagerten Prozessen.
Welchen Vorteil bietet das Leasing eines Autoschweißroboters?
Leasing verringert die anfängliche finanzielle Belastung und wandelt die Investition in eine vorhersehbare monatliche Ausgabe um. Dieser Ansatz ist besonders vorteilhaft für kleine Hersteller, die unmittelbar nach Beginn der Geschäftstätigkeit einen positiven Cashflow erzielen möchten.
Inhaltsverzeichnis
- Anfangsinvestition: Was kleine Hersteller tatsächlich für einen Auto-Schweißroboter zahlen
- Jährliche Nettonutzen: Arbeitsplatzeffizienz, Qualitätsverbesserungen und Konsistenz der Durchsatzleistung
-
Einsatz im praktischen Betrieb: Ermittlung der tatsächlichen Kapazität und Vermeidung gängiger ROI-Fehler
- Ermittlung der tatsächlichen gegenüber der theoretischen Ausbringung: Grundlagen für Zykluszeiten bei Be- und Entladen, Schweißen, Inspektion und Nacharbeit
- Die drei häufigsten Überschätzungsfallen: Umrüstzeiten, Materialengpässe in vorgelagerten Prozessen und Prüfengpässe in nachgelagerten Prozessen
- Renditeberechnungsrahmen für kleine Hersteller: Leasing, kollaborative Roboter und Sensitivitätsanalysen
-
FAQ
- Wie viel kostet ein Auto-Schweissroboter?
- Welche versteckten Kosten treten bei der Integration eines Autoschweißroboters auf?
- Wie steigern Autoschweißroboter die Arbeitseffizienz?
- Welche sind die größten ROI-Stolpersteine bei Autoschweißrobotern?
- Welchen Vorteil bietet das Leasing eines Autoschweißroboters?