
 EN
Porozumění svařovacím kobotům: budoucnost výroby
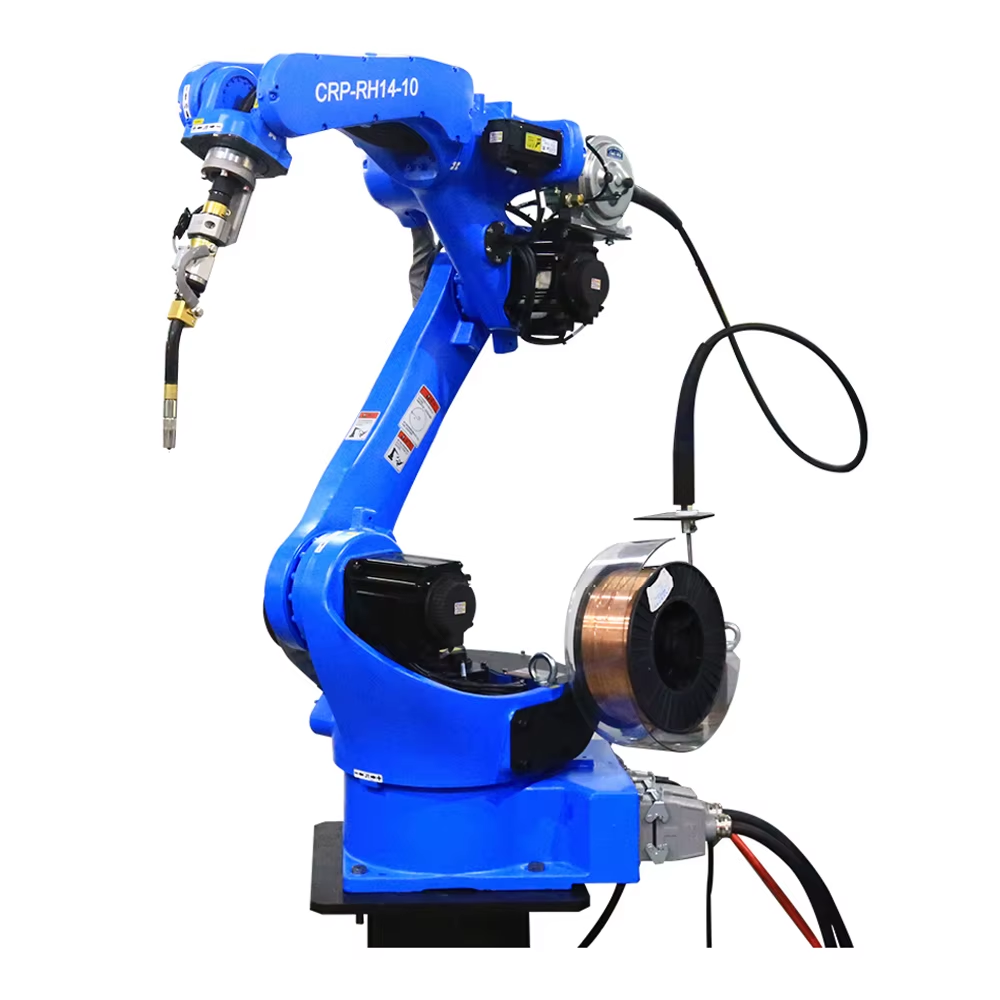
Svařovací kobot přináší opakovatelnost na úrovni robotů do prostoru, který sdílí člověk, a místo uzavřené buňky používá klouby omezené silou. Výrobní dílna na jihu Německa umístila šestiosou spolupracující paži vedle ručního MIG-svařovacího stolu; svařovací kobot zpracovával dlouhé, rovné svary, zatímco operátor zajišťoval upínací zařízení a prováděl krátké svařovací úkony. Svařovací kobot lze umístit tam, kde nikdy nebude možné umístit chráněnou buňku, protože omezení síly je integrováno přímo v kloubech – právě to je důvod, proč tento formát upřednostňují menší dílny.
Malá výrobní dílna zavádí svůj první svařovací kobot
Od jediné MIG hořáku ke sdílené buňce
Dílna zpracovávala hliníkové pouzdra v dávkách dvacet až padesát kusů, přičemž výstup omezoval jeden certifikovaný svařovač. Svařovací robot přijel na kolečkovém podstavci se svářecím hořákem typu push-pull a jednoduchým učícím ovladačem. Operátor ručně vedl paži robota po prvním sváru, řídicí systém uložil dráhu a svařovací robot ji následně opakoval, zatímco operátor připravoval další díl. Výkon se zvýšil bez nutnosti zaměstnat druhého certifikovaného svařovače, a svařovací robot sdílející pracovní stůl umožnil dílně nabízet kratší dodací lhůty pro opakované zakázky. Svařovací robot také udržoval operátora mimo dosah kouře, protože paže robota držela hořák, zatímco člověk stál během dlouhého sváru v bezpečné vzdálenosti.
Objednávka krátké série konzol, která se rychle vrátila
Zákazník objednal tři sta nerezových spojovacích prvků s dlouhým svarem, který zatěžoval zápěstí již od desáté součásti. Svařovací cobot tyto svary prováděl stálým tempem a odpoledne nikdy nezpomaloval. Protože dílna účtovala na základě pevné cenové nabídky, stabilní cyklus chránil marži a majitel přiřadil náklady na paži přímo k této jediné objednávce. Svařovací cobot zpravidla nezískává výhodu na jednom obrovském výrobním běhu; zisk přináší spíše hromada malých, opakujících se úkolů, kterých se dílny dříve bály.
Kde ruční a chráněné buňky selhávají
Nebezpečí stlačení a kolizí v úzkých pracovních prostorách
Ruční svařování v úzkém prostoru nutí operátora po celou směnu zůstat v blízkosti horkého kovu a pohybujících se částí. Tradiční průmyslová buňka řeší tento problém plotem a světelnou závorou, avšak mnoho dílen nemá k dispozici dostatek podlahové plochy ani objem zakázek, aby si takovou ochranu mohlo dovolit. Svařovací cobot je navržen pro sdílený prostor: jeho klouby se při kontaktu okamžitě zastaví, takže osoba, která náhodně narazí do paže, způsobí pouze zastavení pohybu místo toho, aby byla připoutána, a svařovací cobot tak eliminuje diskuzi o nutnosti plotu u zakázek, které se mění každý týden.
Náklady na plochu a oplocení u malých zakázek
Ochráněná buňka vyžaduje bezpečnostní perimetr, řízený systém zastavení a obvykle vyhrazenou plochu, která zůstává mezi výrobními kampaněmi prázdná. V dílně, kde se díly mění týdně, tento kapitál nevykazuje žádný výnos. Svařovací kobot se přesune k pracovišti, zapojí se do čistého napájení a připojí se k již existující pracovní desce, čímž zůstane montážní prostor flexibilní a náklady úměrné skutečnému mixu zakázek, nikoli ochrannému oplocení, které mezi jednotlivými cykly neprodukuje žádnou hodnotu. Svařovací kobot se proto hodí pro dílnu, která pronajímá prostor za metr čtvereční, protože stejná podlaha slouží jak ruční, tak robotické práci ve stejném směnu.
Jak svařovací kobot zajišťuje bezpečnost a přesnost
Omezení výkonu a síly podle ISO/TS 15066
ISO/TS 15066 definuje spolupracující pracovní prostor a limity síly a rychlosti, které umožňují robotu pracovat vedle lidí bez ochranného oplocení. Svařovací cobot využívá klouby s omezením výkonu a síly, které okamžitě snižují točivý moment v případě, že se kontakt překročí vyhodnocenou mez. Svařovací cobot splňující normu ISO/TS 15066 stále zaznamenává každou událost zastavení do souboru rizik, protože norma vyžaduje zdokumentované hodnocení a oblouk, kouř a horký špičák zůstávají nebezpečími, která omezení rychlosti neodstraňují.
Ruční řízení a jednoduché učení dráhy
Svařovací kobot se učí pohybem paže, nikoli zadáváním souřadnic. Operátor drží rukojeť, táhne hořák po švu a dráha je uložena spolu se svařovacími parametry. Tato krátká smyčka znamená, že nová součást je v provozu během několika minut, a svařovací kobot je vhodný pro dílny, kde další úkol nikdy není stejný jako předchozí. Svařovací kobot umožní novému zaměstnanci za odpoledne začít efektivně pracovat, protože úhel hořáku a rychlost posuvu jsou nastaveny pro každý šev a poté uzamčeny pro opakované cykly. Svařovací kobot také ukládá několik programů pro švy, takže jedna paže může zpracovávat například konzolu i skříň – stačí stisknout tlačítko pro přepnutí uložené dráhy.
Výběr, kontrola a údržba svařovacího kobota
Jak přizpůsobit nosnost a dosah součásti
Změřte rozměr paže pro hořák, uspořádání kabelů a nejhorší možný moment součásti, nikoli pro katalogovou nosnost. Svařovací kolaborativní robot by měl udržovat rezervu i při plné dosahové vzdálenosti, aby se šev neposunoval při prodlužování paže. Ověřte, zda řídicí jednotka komunikuje stejnou fieldbusovou sběrnicí jako stávající podavač, a požádejte dodavatele o ověření na skutečném slitinovém materiálu, protože tenkostěnné a odrazné kovy se chovají jinak než uhlíková ocel a svařovací kolaborativní robot by měl být dodán s dokumentovaným úhlem hořáku, který zajistí tuto rezervu.
Kontroly při uvedení do provozu a pravidelná údržba
Při uvedení do provozu ověřte nastavení spolupracující rychlosti a vzdálenosti proti hodnocení rizik a otestujte, zda se paže zastaví při lehkém tlaku. Svařovací kobot vyžaduje každou směnu kontrolu trysky, vložky a kontaktového hrotu, navíc měsíční kalibraci, aby naučená dráha stále odpovídala skutečné. Zaznamenejte provozní hodiny hořáku a mějte sada spotřebních materiálů v dosahu; svařovací kobot, který uprostřed švu vymrští chuchvalcovitou stříkavku rozstřikovaného kovu, obvykle signalizuje hrot, který měl být vyměněn dříve, a svařovací kobot ocení jednoduchý záznam těchto výměn. Svařovací kobot by měl také podstoupit roční kontrolu utahovacího momentu u montážní základny, protože povolený podstavec je tišší příčinou posunu švu, který samotná kalibrace neopraví.
Nejčastější dotazy
Co je svařovací kobot a jak se liší od průmyslového robota?
Svařovací kobot je spolupracující pažní robot s omezenou silou, navržený tak, aby sdílel pracovní plochu s lidmi, zatímco průmyslový robot svařuje uvnitř chráněné buňky. Kobot se při kontaktu zastaví a učí se pomocí ručního vedení, což je vhodné pro krátké výrobní série. Průmyslová buňka má výhodu rychlosti a výkonnosti při výrobě velkých množství opakujících se dílů, kde náklady na ochranný plot se vrátí.
Je svařovací kobot bez bezpečnostního plotu bezpečný?
Svařovací kobot může pracovat bez tuhého plotu uvnitř posouzené spolupracující zóny podle normy ISO/TS 15066, protože jeho klouby omezují sílu při kontaktu. Elektrický oblouk, kouř a horký špičkový bod zůstávají nebezpečími, proto stále platí požadavek na místní odsávání a jasné označení horké zóny. Písemná analýza rizik stanovuje přesnou hranici zóny a povolenou rychlost.
Které normy upravují spolupracující svařovací roboty?
ISO/TS 15066 pokrývá spolupracující provoz a limity sil, norma ANSI/RIA R15.06 spolu s ISO 10218 se týká bezpečnosti robotů a OSHA 29 CFR 1910.252 přidává pravidla pro ventilaci při svařování a protipožární opatření. Dodržování norem začíná hodnocením rizik, nikoli odstraňováním zábrany, protože nebezpečí spojená se svařovacím procesem přetrvávají i při nízké rychlosti.
Jakou nosnost potřebuje svařovací cobot?
Stanovte nosnost podle hmotnosti hořáku, kabelového vedení a nejhoršího momentu součásti při plném dosahu, přičemž ponechte rezervu, aby zůstala přesná poloha sváru. Tenké nebo odrazné slitiny mohou vyžadovat pomalejší režim s nižší silou, což snižuje provozní cyklus. Ověření na skutečném materiálu potvrzuje vhodnost vybraného manipulátoru ještě před zakoupením a předejde vrácení zboží.
Může svařovací cobot zpracovávat hliník a nerezovou ocel?
Svařovací kobot provádí svařování hliníku a nerezové oceli pomocí správné hořákové hlavice, tlačicí-tahací přívodní jednotky a ochranného plynu; dráha se učí ručním vedením po švu. Reflexní a tenké materiály vyžadují laděné parametry a čistou přípravu, protože kontaminace způsobuje pórovitost. Ruka opakuje uloženou dráhu, takže konzistence závisí na tom, zda byl první naučený svar proveden správně.
Jaká údržba udržuje svařovací kobot přesný?
Kontrolujte trysku, vložku a kontaktový hrot každou směnu a odstraňujte rozstřik co nejdříve. Provádějte měsíční kalibrační kontrolu, aby naučená dráha stále odpovídala realitě, a zaznamenávejte provozní hodiny hořáku vzhledem k sadě spotřebních dílů. Pokud se svařovací kobot během švu posune, obvykle to signalizuje opotřebený hrot nebo uzemňovací svorku s rostoucím odporem, kterou mělo být možné detekovat dříve.