
 EN
Първоначални инвестиции: Какво наистина плащат малките производители за робот за заваряване на автомобили
Основно хардуерно осигуряване, приспособления, защитни огради и интеграционен труд
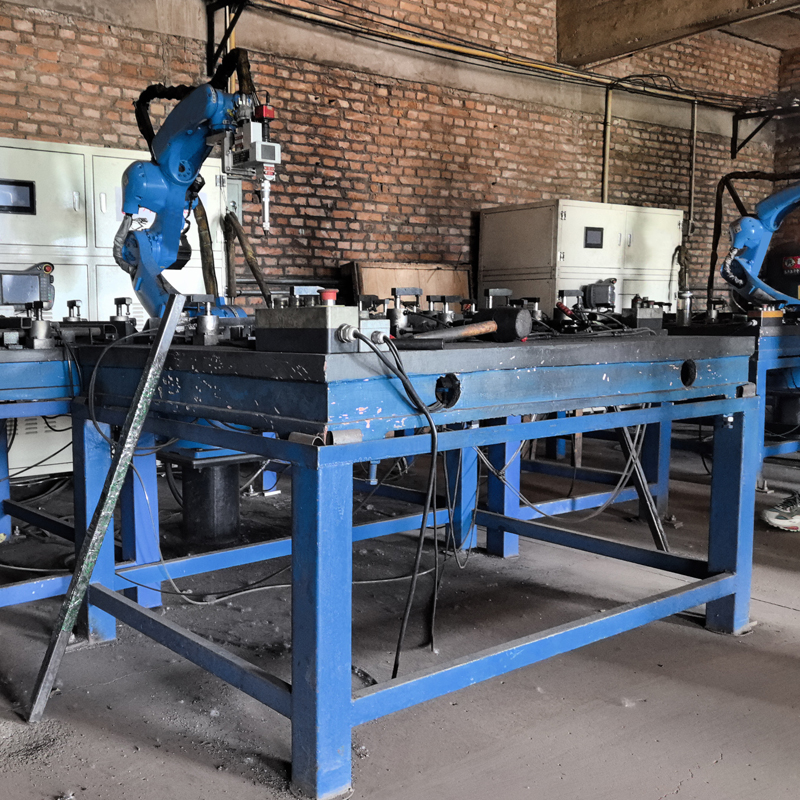
Пълна роботизирана клетка за заваряване на автомобили обикновено струва между 175 000 и 250 000 щатски долара (индустриални оценки за 2025 г.), като пълните конфигурации за автомобилни компоненти надхвърлят 300 000 щатски долара при необходимост от специализирана инструментовка. Роботната ръка съставлява 30–40 % от общата цена – началните манипулатори започват от около 28 000 щатски долара, докато моделите за високоскоростно дъгово заваряване достигат 60 000 щатски долара. Източникът на заваръчна мощност, подавачът на тел и горелката добавят от 15 000 до 30 000 щатски долара. Персонализираните приспособления и позиционери – критично важни за повтаряемо разполагане на детайлите – варират от 20 000 до 50 000 щатски долара; защитните огради с фотоелектрични завеси или физически огради изискват от 10 000 до 25 000 щатски долара. Трудът за интеграция – включващ механична инсталация, програмиране на PLC, настройка на заваръчните параметри и валидация на безопасността – обикновено е равен на 20–30 % от цената на оборудването. Малките производители с ограничени вътрешни инженерни ресурси трябва да предвидят бюджет за полеви услуги, документация и поддръжка при пускане в експлоатация от страна на интегратора. Дори при минималната цена проста станция за заваряване с колаборативен робот и основна инструментовка, без външна ос, рядко пада под 60 000 щатски долара, след като се включат всички допълнителни компоненти.
Скрити фактори, които увеличават разходите за МСП: модернизиране на старите производствени линии и ограничена вътрешна инженерна мощност
Малките производители често откриват, че цената на робота, посочена в заглавието, е само половината от истинското задължение. Модернизирането на съществуваща заваръчна линия обикновено изисква укрепване на пода, подобрена електрическа инсталация, допълнителна мощност за компресиран въздух и ефективна система за отвеждане на димове — всичко това не се включва в стандартните оферти. Общо взето, тези модификации на производствената площадка могат да добавят от 15 000 до 40 000 щ.д. преди възобновяване на производството. Ограничените вътрешни инженерни ресурси принуждават предприятията да разчитат на трети страни интегратори за проектиране на процеса и отстраняване на неизправности, което увеличава както разходите, така и рисковете за изпълнение в срок. Подготовката на оператори-програмисти отнема от две до четири седмици с намалена производителност, а годишните договори за поддръжка поглъщат още 5–10 % от капитала. По-малко очевидни фактори — като вариациите в допуските на детайлите, които изискват подобрения в горната част на производствения цикъл (например в шампирането) или допълнителни станции за инспекция — бързо се натрупват. В икономичните среди на малките и средни предприятия, където един инженер изпълнява множество функции, най-честата причина за прекалено оптимистичните първоначални прогнози за възвръщаемост на инвестициите е недооценката на разходите, свързани с етапа на интеграция.
Годишни нетни ползи: ефективност на труда, подобрения в качеството и последователност на производствената мощност
Оптимизация на труда: намаляване спрямо стратегическо пренасочване (повишаване на квалификацията, запазване на персонала, поемане на непряка дейност)
Роботът за заваряване на автомобили трансформира — а не замества — динамиката на труда. Квалифицираните заварчици преминават от повтарящи се, ергономично натоварващи задачи към по-високостойностна работа като програмиране, контрол на качеството и подобряване на процесите. Това намалява текучестта на кадрите — често с 15 % или повече в заваръчни цехове с ръчно изпълнение — и запазва институционалните знания. Вместо да елиминира работни места, роботите поемат допълнителната работа по време на пикови периоди, освобождавайки човешките заварчици за сложни, малкосерийни задачи, изискващи преценка. Опитът от индустрията показва, че един робот може да изпълни обема на работа, еквивалентен на 1,5 до 2 пълни работни места на заварчик, като се вземе предвид намаляването на свръхработното време (често 15–30 %) и поемането на непряка работа. Разходите за обучение намаляват, тъй като новите служители се фокусират върху управлението на робота и основното му поддръжка, вместо да усвояват фините техники на ръчно заваряване — което намалява разходите за включване в екипа с хиляди на служител. В крайна сметка спестяванията от трудовите разходи произтичат от максимизиране на потенциала на работната сила, увеличаване на продуктивността на служител и създаване на по-устойчив екип.
Избегнати разходи за поправка, брак и надурно работно време — плюс приносът на стабилните цикли за спазване на сроковете за доставка
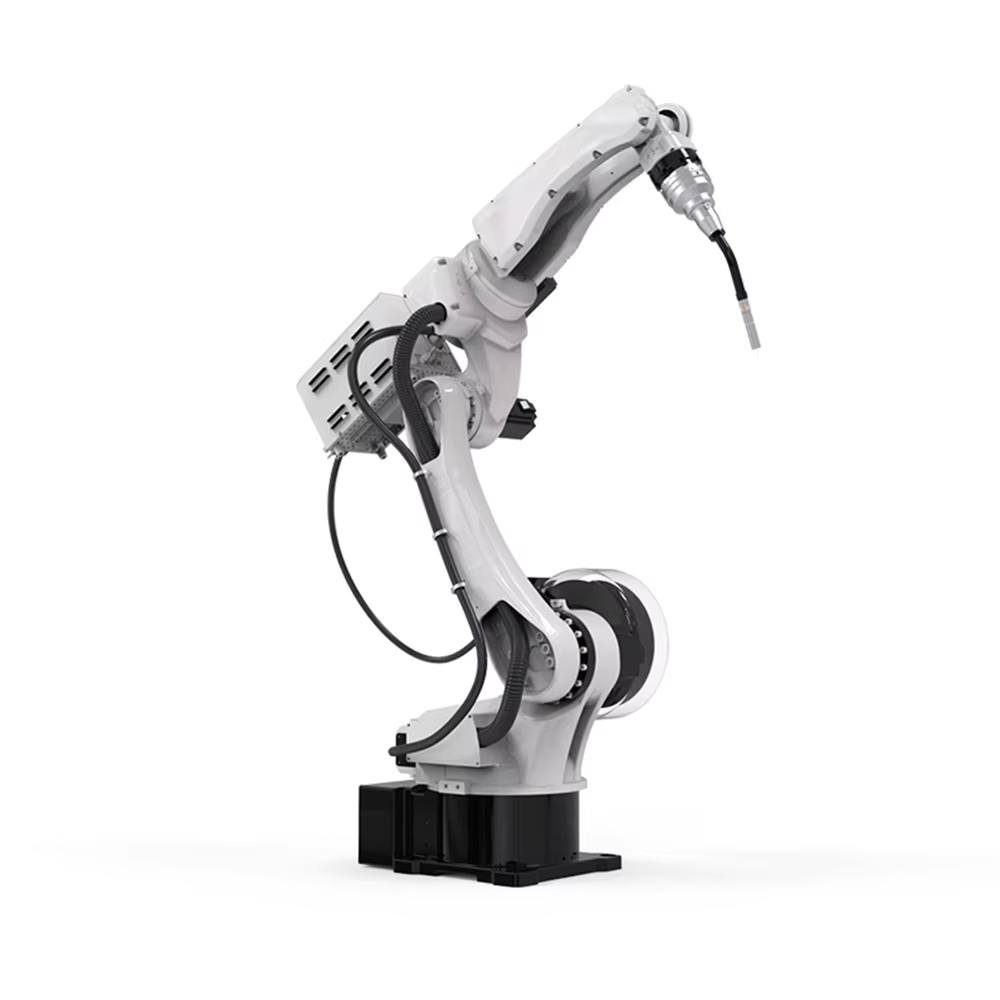
Роботите за заваряване на автомобили осигуряват повтарящи се започвания на дъгата, ъгли на горелката и скорости на преместване, които намаляват процентите на бракувани изделия с 30–80 % и намаляват размерната вариация с 30–70 % според производствените стандарти. По-малко дефектни части означават по-малко шлифоване, повторно заваряване и отпадъци от материали – директни и натрупващи се икономии. Постоянното качество също намалява броя на гаранционните претенции и върнатите стоки от клиенти, което пази маржовете. Разходите за свръхработно време намаляват, тъй като циклите се стабилизират; роботът заварява с постоянна скорост, без да е засегнат от умора, като намалява часовете за свръхработно време с 15–30 % в много малки предприятия. По-критично е, че стабилните цикли позволяват по-добро планиране на производството. Когато всяка част се произвежда в предсказуем интервал, веригите за последваща сглобка и инспекция функционират гладко, което подобрява процентите на изпълнение в срок. За малките производители спазването на обещаните срокове за доставка укрепва доверието на клиентите и осигурява повторни поръчки. Комбинацията от по-висок процент на първоначално приемливи изделия, намален брак и предсказуема производствена мощност подобрява финансовото състояние над икономиите от трудовите разходи.
Реално използване: Измерване на истинската мощност и избягване на често срещани грешки при оценката на възвращаемостта на инвестициите
Истинската възвращаемост на инвестициите за робот за заваряване на автомобили зависи от броя на качествените изделия, които действително напускат работната зона за една смяна — а не от теоретичния максимум, посочен в техническата документация. Производствените цехове, които изчисляват периода на възвръщане на инвестициите само въз основа на времето на активно заваряване, обикновено преувеличават реалната производителност с 30–40%.
Измерване на действителната и теоретичната продукция: базови показатели за времето на зареждане, заваряване, инспекция и поправка
Робот може да извърши заваръчния цикъл за 45 секунди, но общият цикъл за цяла детайл често надвишава 90 секунди, когато се включат ръчното зареждане, проверката на стегнатостта и визуалните проверки след заваряването. Индустриални проучвания показват, че задачите, които не са свързани със заваряването — манипулиране на детайли, поддържане на електродите и задължителните междинни инспекции — заемат почти половината от общото време на работната клетка. Малките производители, които следят само заваръчния етап, затова пропускат най-големите потребители на време. Определянето на базови показатели за всяка дейност разкрива реална производителност, която обикновено е 55–70 % от номиналната мощност на робота. Без тези реални данни прогнозите за възвращаемост на инвестициите (ROI) стават фикция, а капацитетните обещания, които изглеждат привлекателни в електронна таблица, не се осъществяват по време на трисмяна производствена работа.
Топ 3 клопки за прекомерна оценка: загуби при смяна на продукцията, недостиг на детайли от предходните производствени етапи и задръжки при инспекциите в последващите етапи
Дори точно определените базови цикли могат да бъдат подкопани от три скрити загуби, които малките цехове често недооценяват:
- Загуби при смяна на продукцията – Честата смяна на номерата на частите води до промяна на фиксирането, повтаряне на програмите и проверка на първия екземпляр, което отнема 12–18 % от наличното време. Линия, която произвежда пет варианта дневно, може да загуби повече капацитет за пренареждане, отколкото поради грешки при заваряването.
- Дефицит на части от предходни стадии – Роботизираните клетки остават бездействащи, когато предходните щамповъчни или гънки станции изостават. Липсващ скоб или неправилно подадена плоча могат да спрат производството за 20–40 минути, което намалява коефициента на използване и води до разходи за бездействащ труд.
- Бутални точки в инспекцията на последващи стадии – Когато стадиите след заваряването – като измерване с шаблон или чрез координатна измервателна машина – не могат да поддържат темпа, готовите части се натрупват. Това принуждава роботите да влизат в състояние на изчакване, намалявайки ефективната часова производителност и изкривявайки нетния капацитет, използван в изчисленията за възвръщаемост на инвестициите.
Рамка за изчисляване на ROI за малки производители: лизинг, сътруднически роботи и тестове за чувствителност
ROI модел за роботи за заваряване на автомобили, адаптиран за МСП, с анализ на чувствителността към използване и смес от части
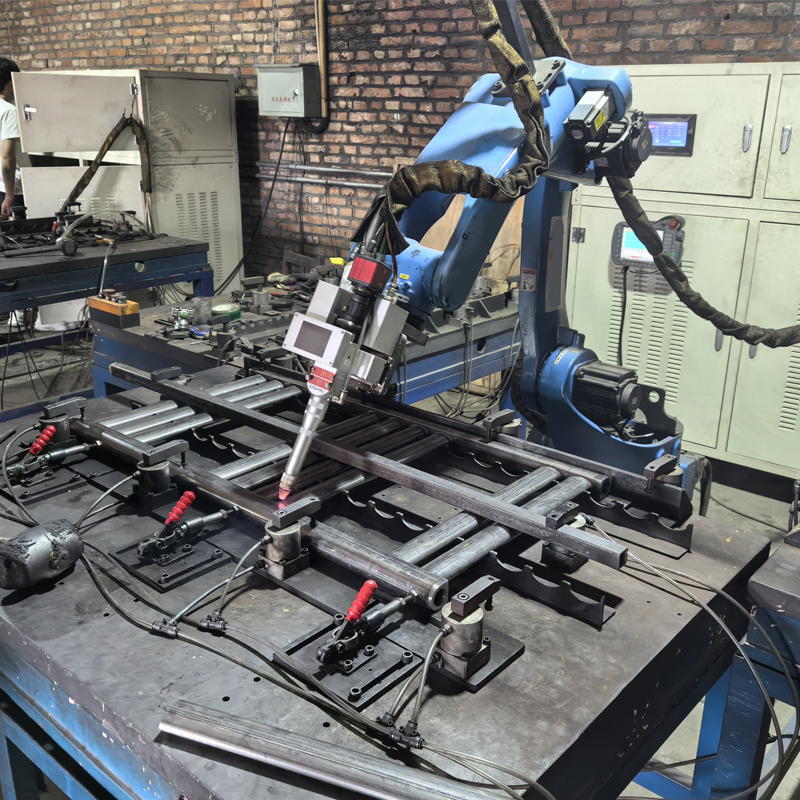
Практическата ROI-модел за малък производител трябва да отчита две критични променливи, които често се пренебрегват в стандартните калкулатори: реалното използване и нестабилността в асортимента на частите. Проста рамка сравнява годишните нетни ползи с общите първоначални инвестиции. Годишната нетна полза е сумата от ефективността на труда (преориентиран или намален), избягването на брак и поправки (обикновено 3–5 % от общата производствена стойност) и стойността на последователността в производствения капацитет. Тази сума след това се дели на общата система стойност – хардуер, инструменти, инфраструктура за безопасност и интеграция – за да се получи суровият период на възвръщане.
Реалната мощ на модела се проявява чрез тестове за чувствителност. Ако използването спадне от планираните 85 % до по-реалистичните 65 %, годишната нетна полза намалява пропорционално, удължавайки периода на възвръщане с месеци или дори с цяла година. Таблица ясно илюстрира този ефект:
| Коefициент на използване | Годишна нетна полза (USD) | Стойност на системата (USD) | Период на възвръщане (години) |
|---|---|---|---|
| 85% | 42,000 | 75,000 | 1.8 |
| 65% | 32,000 | 75,000 | 2.3 |
| 50% | 24,700 | 75,000 | 3.0 |
Чувствителността към смес от части е също толкова важна. Производствената площадка, която обработва три артикула с кратки промени на настройките, има напълно различен възвращаем капитал в сравнение с тази, която извършва заваряване на 20 артикула с наказания от по 30 минути за всяка промяна на настройките. Моделът трябва да коригира предположенията за времето на цикъл и процентите на брак за всеки артикул, като ги тегли според техния обем на производство. Изграждането на този претеглен среден показател предотвратява един-единствен артикул с висок обем и висока маржа да прикрива загубите по други поръчки и осигурява крайна цифра за нетна полза, която отразява истинската оперативна действителност.
Лизинг срещу капитали (capex) и роботизирани заваръчни системи (cobot spot welding) като по-нискорисково начало със сравнителни срокове за възстановяване на инвестициите
Финансовата структура променя профила на риска за малък производител. Традиционният модел за капитали инвестиции изисква значителни първоначални парични средства, но лизингът ги преобразува в предсказуем месечен операционен разход. Типичният лизинг може да изисква $0 аванс с вноски, структурирани за период от 36–60 месеца. Това запазва работния капитал за суровини или други производствени нужди. Макар общата цена на лизинга да е по-висока през целия живот на актива, той осигурява незабавна ситуация с положителен паричен поток, ако месечната нетна полза от робота надвишава месечната лизингова вноска. В този контекст окупаемостта може да бъде моментална от парична гледна точка.
Системата за точково заваряване с кобот предлага по-нисък технически и финансов риск при влизане. Тези системи обикновено струват от 50 000 до 100 000 щатски долара, напълно интегрирани, спрямо 100 000 до 250 000+ щатски долара за традиционен промишлен робот с твърди защитни огради. Възможността им за повторно разполагане е ключово финансово предимство: кобот на мобилна основа може да се премества между различни семейства от части за минути, което директно намалява загубите при прехода и рисковете от ниско използване, които сериозно подкопават изчисленията на ROI. За малко производствено предприятие стартирането с нает кобот за стабилно и високотомно семейство от части може да осигури срок за възвръщане на инвестициите, измерван в месеци — а не в години. Това позволява на екипа да развие умения за програмиране и да потвърди процесите, преди да се ангажира с по-голяма, специализирана автоматизирана клетка, като използва паричния поток от първия успех за финансиране на бъдещ ръст.
ЧЗВ
Колко струва робот за заваряване на автомобили?
Стойността на готова за използване роботизирана клетка за заваряване на автомобили обикновено варира между 175 000 и 250 000 щатски долара, като системи с колаборативни роботи (cobot) от входно ниво са достъпни от 60 000 щатски долара.
Какви са някои скрити разходи при интегрирането на робот за заваряване на автомобили?
Скритите разходи включват модификации на производственото помещение, като например усилване на пода, подобрена електрическа инсталация и увеличена мощност на компресиран въздух. Освен това ограниченият брой инженери в рамките на фирмата може да доведе до по-високи разходи за интеграция и диагностика.
Как роботите за заваряване на автомобили подобряват ефективността на труда?
Роботите за заваряване на автомобили позволяват на квалифицираните заварчици да се съсредоточават върху задачи с по-висока стойност, като например програмиране и контрол на качеството, докато намаляват текучестта на персонала и абсорбцията на непряка работа.
Какви са най-големите капани за възвращаемост на инвестициите (ROI) при роботите за заваряване на автомобили?
Често срещаните капани за ROI включват прекалено оптимистична оценка на теоретичната мощност, недооценка на загубите при промяна на продукцията и пренебрегване на недостига на компоненти в предходните етапи или на задръжки в последващите етапи.
Каква е ползата от наемането на робот за заваряване на автомобили?
Лизингът намалява първоначалното финансовото бреме, като превръща инвестициите в предсказуем месечен разход. Този подход е особено предимен за малки производители, които целят незабавно опериране с положителен паричен поток.
Съдържание
- Първоначални инвестиции: Какво наистина плащат малките производители за робот за заваряване на автомобили
- Годишни нетни ползи: ефективност на труда, подобрения в качеството и последователност на производствената мощност
-
Реално използване: Измерване на истинската мощност и избягване на често срещани грешки при оценката на възвращаемостта на инвестициите
- Измерване на действителната и теоретичната продукция: базови показатели за времето на зареждане, заваряване, инспекция и поправка
- Топ 3 клопки за прекомерна оценка: загуби при смяна на продукцията, недостиг на детайли от предходните производствени етапи и задръжки при инспекциите в последващите етапи
- Рамка за изчисляване на ROI за малки производители: лизинг, сътруднически роботи и тестове за чувствителност
-
ЧЗВ
- Колко струва робот за заваряване на автомобили?
- Какви са някои скрити разходи при интегрирането на робот за заваряване на автомобили?
- Как роботите за заваряване на автомобили подобряват ефективността на труда?
- Какви са най-големите капани за възвращаемост на инвестициите (ROI) при роботите за заваряване на автомобили?
- Каква е ползата от наемането на робот за заваряване на автомобили?