
 EN
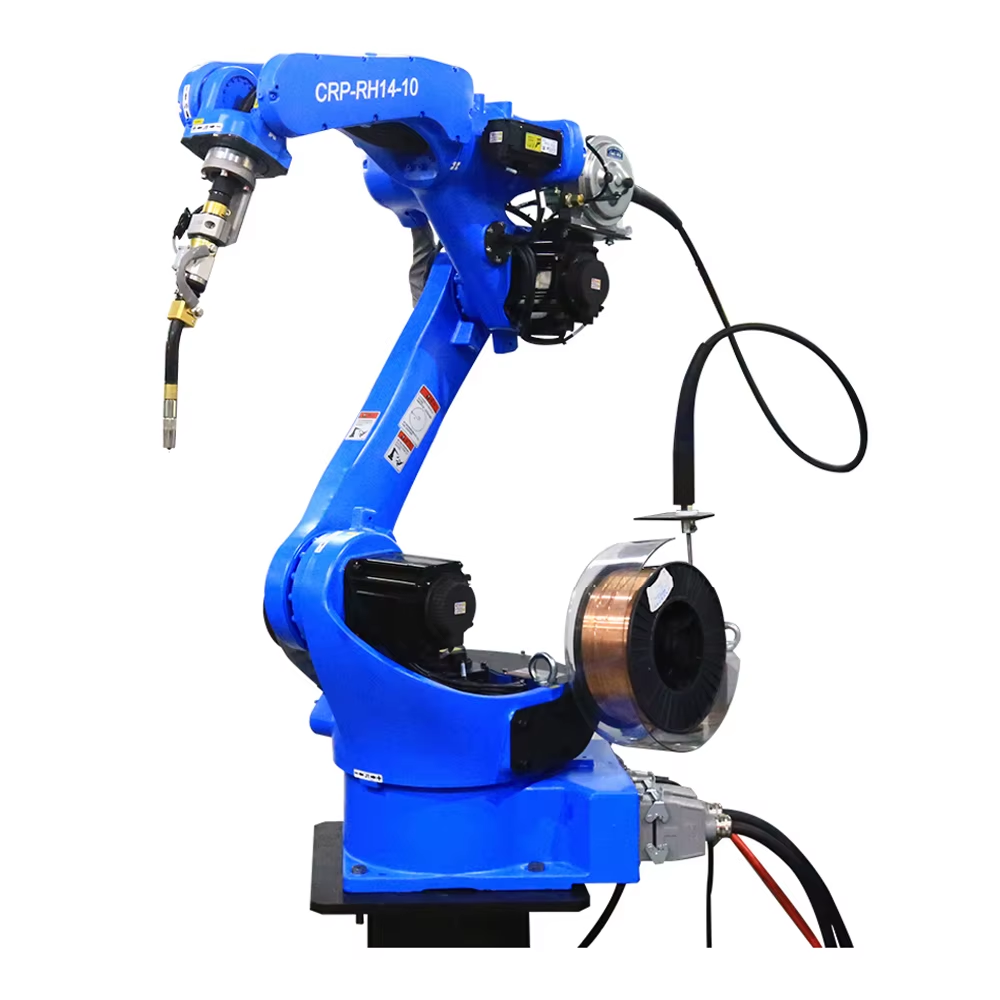
Qaynaq kobotlarını başa düşmək: İstehsalatın gələcəyi
Qaynaq kobotu, qapalı hücrə əvəzinə qüvvə məhdudiyyətli birləşmələrdən istifadə edərək insanlarla paylaşılan bir stolda robot səviyyəli təkrarlanma xüsusiyyəti təmin edir. Cənubi Almaniyada yerləşən bir istehsalat zavodu, əl ilə idarə olunan MIG stolunun yanına altı oxlu əməkdaşlıq qolunu yerləşdirdi; qaynaq kobotu uzun, sabit dikişləri işləyir, operator isə bərkidici qurğuları və qısa toxunmaları idarə edir. Qaynaq kobotu, qorunmuş hücrənin heç vaxt yerləşə bilməyəcəyi yerlərə uyğun gəlir, çünki qüvvə məhdudiyyəti birləşmələrə daxil edilmişdir; bu da kiçik istehsalat zavodlarının bu formatı qəbul etməsinin tamamilə səbəbidir.
İstehsalat zavodu ilk qaynaq kobotunu əlavə edir
Tək MIG silahından paylaşılan hücrəyə
Mağaza alüminium qablaşdırmaları 20-dən 50-yə qədər partiyalarla istehsal edirdi və bir sertifikatlı qaynaqçı çıxışı maksimuma çatdırırdı. Bir qaynaq kobotu itələyici-çəkici torch və sadə bir öyrədici pultla təchiz olunmuş, tekerlekləri olan bir pedestal üzərində gəldi. Operator qolun ilk dikişi boyu əl ilə idarə etdi, idarəetmə sistemi bu yolu saxladı və sonra qaynaq kobotu bu yolu təkrarladı, o zaman isə operator növbəti hissəni müvəqqəti birləşdirirdi. İkinci sertifikatlı qaynaqçı əlavə etmədən istehsal həcmi artırıldı və eyni iş stansiyasında yerləşən qaynaq kobotu mağazaya təkrarlanan işlər üzrə daha sürətli icra müddəti təklif etməyə imkan verdi. Bundan əlavə, qaynaq kobotu operatoru tüstü zonasından uzaqlaşdıraraq onun təhlükəsizliyini təmin etdi, çünki uzun dikiş zamanı qol silahı tutur, operator isə təmiz havada dayanırdı.
Tez Geri Qayıdan Qısa Seriyalı Kronshteyn Sifarişi
Müştəri, onuncu hissəyə qədər biləyi yorğan uzun filletli üç yüz paslanmayan qövslər sifariş etdi. Qaynaq kobotu bu dikişləri sabit sürətlə işlətdi və axşam saatlarında heç vaxt yavaşlamadı. Çünki zavod sabit qiymət əsasında faturalandırırdı, buna görə də sabit dövr mənfəəti qorudu və sahib bu tək sifarişə qarşı qolu qiymətləndirdi. Qaynaq kobotu nadir hallarda bir böyük işdə qalib gəlir; o, əvvəllər zavodun qorxduğu kiçik, təkrarlanan işlər yığımında qalib gəlir.
Əl ilə işləyən və qorunmuş hüceyrələrin yetişmədiyi yerlər
Dar bölmələrdə sıxılma nöqtələri və toqquşma riski
Dar bölmədə əl ilə qaynaq işi operatoru bütün növbə boyu isti metal və hərəkət edən hissələrə yaxın yerləşdirir. Ənənəvi sənaye hüceyrəsi bunu bir çəpər və işıq pərdəsi ilə həll edir, lakin bir çox zavodun çəpər qoymaq üçün kifayət qədər yer və ya həcm yoxdur. Qaynaq kobotu paylaşılan məkanda işləmək üçün hazırlanıb: onun birləşmələri təmasda dayanır, beləliklə insan qolu vurarsa, hərəkət dayanır və sıxılmır; qaynaq kobotu həftəlik dəyişən işlərdə çəpər müzakirəsini aradan qaldırır.
Kiçik İşlərdə Döşəmə Sahəsi və Çəpər Xərcləri
Mühafizə olunan hüceyrənin təhlükəsizlik perimetri, idarə olunan dayanma sistemi və adətən kampaniyalar arasında boş duran xüsusi yerləşdirilməsi tələb olunur. Həftəlik detalları dəyişən bir mağazada bu kapital aralıq dövrlərdə işlənmir. Qaynaq kobotu iş yerinə sürülür, təmiz enerji mənbəyinə qoşulur və mövcud iş stansiyasına qoşulur; bu da istehsal sahəsini elastik saxlayır və xərcləri faktiki iş qarışığına uyğun olaraq, işlənməyən aralıqlarda heç nə qazanmayan mühafizə sistemindən asılı olmayaraq müəyyən edir. Beləliklə, qaynaq kobotu kvadrat metrə görə yer kirayəsi ödəyən bir mağazaya uyğundur, çünki eyni döşəmə sahəsi əl ilə və robotla aparılan işlər üçün eyni smayda istifadə olunur.
Qaynaq Kobotunun Necə Təhlükəsiz və Dəqiq Qaldığı
ISO/TS 15066 Standartına Uyğun Güc və Qüvvə Məhdudiyyəti
ISO/TS 15066 standartı robotun qapalı qəfəs olmadan insanlarla birlikdə işləyə biləcəyi əməkdaşlıq iş sahəsini və qüvvə ilə sürət həddini müəyyən edir. Qaynaq üçün istifadə olunan bir kobot, təmasın qiymətləndirilən həddi keçdiyi an torqun azaldılmasını təmin edən güc və qüvvə ilə məhdudlaşdırılan birləşmələrdən istifadə edir. ISO/TS 15066 standartına uyğun qaynaq kobotu risk faylı üçün hər bir dayanma hadisəsini qeyd edir, çünki bu standart sənədləşdirilmiş qiymətləndirmə tələb edir və qaynaq arxası, tüstü və isti ucu sürət həddinin aradan qaldırmadığı təhlükələrdir.
Əl ilə idarəetmə və asan yol öyrənməsi
Qaynaq kobotu koordinatlar daxil etmək əvəzinə qolu hərəkət etdirərək təlim edilir. Operator tutacağı saxlayır, qaynaq qurğusunu dikiş boyu çəkir və yol qaynaq parametrləri ilə birlikdə saxlanılır. Bu qısa dövr yeni detalin dəqiqələr içində işə salınmasını təmin edir; qaynaq kobotu isə növbəti tapşırığın əvvəlki ilə heç vaxt eyni olmaması halında istifadə üçün uyğundur. Qaynaq kobotu yeni işçini bir neçə saat ərzində məhsuldar operatora çevirir, çünki qurğunun bucağı və hərəkət sürəti hər bir dikiş üçün ayrı-ayrılıqda təyin edilir və təkrar işləmələr üçün sabitlənir. Qaynaq kobotu bir neçə dikiş proqramını da saxlaya bilir; beləliklə, bir qol bir düyməyə basmaqla saxlanılmış yolları dəyişdirərək qoşma və qutu kimi müxtəlif hissələri emal edə bilər.
Qaynaq Kobotunun Seçilməsi, Yoxlanılması və Qulluq Edilməsi
Yükləmə və Çatışma Məsafəsini Detala Uyğunlaşdırma Üsulları
Qolun ölçüsünü yalnızca kataloq yükü deyil, qaynaq qurğusunun, kabellərin və detalların ən pis halda yaratdığı momentə görə seçin. Qaynaq kobotu tam uzanma vəziyyətində ehtiyat gücü saxlamalıdır ki, qol uzandıqca dikiş meyl etməsin. İdarəetmə blokunun mövcud verilənlər ötürülməsi şinləri ilə eyni sahə şinini dəstəklədiyini təsdiqləyin və təchizatçıdan real ərinti üzərində sınaq tələb edin, çünki nazik və əks etdirən metalın davranışı mülayim poladla müqayisədə fərqlidir və qaynaq kobotu bu ehtiyat gücünü qorumaq üçün sənədləşdirilmiş qaynaq qurğusu bucağı ilə təchiz olunmalıdır.
Quraşdırılma yoxlamaları və gündəlik baxım
İstifadə zamanı, risk qiymətləndirilməsinə görə sürət və ayrılıq birgə tənzimlənməsini yoxlayın və qolun yüngül bir itki ilə dayandığını yoxlayın. Bir qaynaq cobotunun hər növbədə şüşə, liner və kontakt ucunun yoxlanılması lazımdır, həmçinin aylıq kalibrasiya yoxlaması da lazımdır ki, öyrədilmiş yol hələ də əsl yolla uyğun olsun. Şam saatlarını qeyd edin və bir istehlak dəstini yaxınlıqda saxlayın; bir qaynaq cobotunun toxuma ortasında bir sıçrayış tökməsi ümumiyyətlə daha əvvəl dəyişdirilməli olan bir ucdur və bir qaynaq cobotu bu dəyişikliklərin sadə bir qeydini mükafatlandırır. Bir qaynaqlı cobot da montaj bazasında illik bir dərəcənin yoxlanılmasını etməlidir, çünki boş bir piyada tək kalibrasiya ilə düzəltməyəcəyi dikiş sürüşməsinin sakit mənbəyidir.
TEZ TEZ VERİLƏN SORĞULAR
Qaynaqlama kobotu nədir və sənaye robotundan necə fərqlənir?
Qaynaq cobotu — insanlarla birlikdə iş stendində işləyə bilən, qüvvə ilə məhdudlaşdırılmış əməkdaşlıq qolu olan avtomatlaşdırılmış sistemdir; sənaye robotu isə qorunmuş hücrə daxilində qaynaq işləri görür. Cobot təmas zamanı dayanır və əl ilə yön verilməklə təlim keçirilir; bu, qısa seriyalı istehsal üçün uyğundur. Sənaye hücrəsi isə yüksək həcmdə, təkrarlanan detalların istehsalında sürət və iş yükü baxımından üstünlük qazanır, çünki onun üçün quraşdırılan maneə özünü ödəyir.
Qaynaq cobotu təhlükəsizlik maneəsi olmadan təhlükəsizdirmi?
Qaynaq cobotu ISO/TS 15066 standartına əsasən qiymətləndirilmiş əməkdaşlıq zonasında sərt maneə olmadan işləyə bilər, çünki onun birləşmələri təmas zamanı qüvvəni məhdudlaşdırır. Lakin qövs, duman və qızdırmış ucluq hələ də təhlükə mənbələridir; buna görə də yerli emisiya sistemi və qızdırmış zona üçün aydın işarələmə tələb olunur. Yazılı risk qiymətləndirməsi dəqiq sərhədi və icazə verilən sürəti müəyyən edir.
Hansı standartlar əməkdaşlıq qaynaq robotlarını tənzimləyir?
ISO/TS 15066 birgə iş və qüvvə hədlərini, ANSI/RIA R15.06 ilə ISO 10218 robot təhlükəsizliyini, OSHA 29 CFR 1910.252 isə qaynaq havalandırması və yanğın qaydalarını əhatə edir. Uyğunluq risk qiymətləndirməsi ilə başlayır, çünki aşağı sürətdə belə qaynaq prosesinin təhlükələri mövcud olmağa davam edir və buna görə də qafesin silinməsi ilə deyil.
Qaynaq kobotunun neçə yük daşımaması lazımdır?
Qaynaq pərdəsini, kabellərin düzülüşünü və detalların tam uzanma halında ən pis momentini nəzərə alaraq yük ölçüsünü müəyyənləşdirin; bu zaman qovuq xəttinin dəqiqliyini saxlamaq üçün ehtiyat qoyulmalıdır. Nazik və ya əks etdirici ərintilər daha yavaş və aşağı qüvvəli parametrlər tələb edə bilər ki, bu da iş dövrünü azaldar. Həqiqi material üzərində aparılan sınaq alınacaq qolu əvvəlcədən təsdiqləyir və geri qaytarma ehtimalını aradan qaldırır.
Qaynaq kobotu alüminium və paslanmayan poladı emal edə bilərmi?
Bir qaynaq kobotu, doğru torch, itələyici-çəkici verici və qoruyucu qaz istifadə edərək alüminium və paslanmayan poladı qaynadır; birləşmə xətti əl ilə idarə olunaraq təlim keçirilir. Əks etdirən və nazik materiallar çirklənmənin porozluğa səbəb olması səbəbilə parametrlərin dəqiqləşdirilməsini və təmiz hazırlığı tələb edir. Qolu saxlanılan traektoriyanı təkrarlayır; buna görə də sabitlik ilk təlim keçirilən qaynağın düzgünlüyünə bağlıdır.
Qaynaq kobotunun dəqiq işləməsini təmin edən texniki xidmət nədir?
Hər smenada nozul, boru və kontakt ucu yoxlanılmalı və püskürmələr tez müəyyən edilməlidir. Aylıq kalibrasiya yoxlaması aparılmalıdır ki, təlim keçirilən traektoriya hələ də real vəziyyətlə uyğun gəlsin; eyni zamanda torchun iş saatları sərf olunan hissələr dəstindən izlənilməlidir. Qaynaq kobotunun birləşmə xəttinin ortasında sapması adətən aşınmış ucu və ya artan müqavimət göstərən, əvvəlcədən müəyyən edilməli olan torpaqlama qısqaq bağlantısını göstərir.